
Дали сте загрижени за деформација со тенки ѕидови и зголемени трошоци за инспекција при обработка на лесни делови? Дали е неизвесно кој од центрите за обработка, обичните CNC стругови или струговите од швајцарски тип е посоодветен за структурата на вашиот дел? Конечниот резултат од CNC обработката на алуминиум зависи од голем број меѓусебно поврзани услови, вклучувајќи ја класата на алуминиумска легура, обликот на прагот, алатот, прицврстувачот, толеранцијата и површинската обработка. Секоја грешка во изборот може да предизвика шема на вибрации, деформација, поместување на големината или намалување на конзистентноста на серијата.
Зошто алуминиумската CNC обработка е погодна за прецизно производство?
Во 2025 година, побарувачката за алуминиум во Северна Америка достигна 26.65 милијарди фунти, што е зголемување од 0.8% на годишно ниво. Толку големата побарувачка покажува дека системот за снабдување со алуминиум е релативно развиен. Сепак, при вршење на CNC обработка на алуминиум, сè уште е потребно да се избере соодветниот процес според формата на прагот, структурата на делот и количината на производство. Не е можно директно да се пушти во производство само затоа што алуминиумскиот материјал е лесен за сечење.
Алуминиумската легура има мала густина, добра отпорност на корозија и топлинска спроводливост , а по легирањето може да се добие висока цврстина. Најчесто се користи во куќишта на електронска опрема, хидраулични вентили, оптички држачи, механички потпори, делови од систем за ладење и транспортни компоненти.
Сепак, состојбата на термичка обработка, насоката на зрната, преостанатиот стрес и формата на прагот од алуминиумската легура ќе влијаат на степенот на деформација на деловите по отстранувањето на голема количина на материјали. Дури и ако истиот цртеж е произведен со користење на различни серии на лим или прачка, конечната димензионална стабилност може да варира.
Пред да се избере машинската алатка, таа треба да се класифицира според геометриската структура на деловите. Кутиени или неротирачки делови со рамнини, шуплини и повеќеслојни карактеристики обично се погодни за машински центри. Вратилата, ракавите, куќиштата на конектори и навојните цилиндрични делови се посоодветни за стругање.
За делови од шипка со мал дијаметар, доколку содржат и попречни отвори, рамнини за глодање или ексцентрични карактеристики, обично може да се изберат CNC стругови од швајцарски тип. Овој уред може да заврши стругање, дупчење, глодање и обратна обработка во еден циклус на обработка.
Покрај тоа, потребно е да се направи разлика помеѓу производство на примероци и масовно производство. Фазата на примероци може да прифати меки канџи, повеќекратни стеги и подолго време на подесување. Сериското производство бара стабилни референтни точки за позиционирање, повторувачки тела, управување со животниот век на алатот и шеми за детекција кои не го прекинуваат често циклусот на обработка.
Кој алуминиум е најдобар за CNC машински обработени делови?
Во студијата, примерокот 7050-T7451 со дебелина на ѕидот од 1 mm покажа најочигледна нестабилност за време на обработката, а стабилноста на обработката беше подобра кога дебелината на ѕидот беше 2 mm. Под услов висина на ѕидот од 48 mm, потребна е дебелина на ѕидот од најмалку 1.5 mm за да се одржи димензионалната точност и точноста на обликот. Ова покажува дека изборот на легурата не може да се оценува одделно од геометриската структура на делот.
6061-T6 е обично претпочитаниот материјал за изработка на CNC алуминиумски делови. Има стабилни перформанси на обработка и добра прилагодливост на анодна оксидација. Најчесто се користи во светилки, куќишта, разводни цевки, држачи и општи механички делови.
7075-T6 е погоден за лежишта со висок однос на цврстина и тежина. Во споредба со 6061, трошоците за материјали се обично повисоки, а шемите за третман од корозија и заштита на површината треба да се планираат повнимателно.
Алуминиумската легура 2024 е погодна за делови со високи барања за перформанси на замор, но обично е потребна дополнителна заштитна површинска обработка. 5052 е попогодна за лимени делови што треба да се обликуваат или заваруваат и не е погодна за тешко глодање со голема длабочина на сечење и висока стапка на отстранување на материјал.
6082 е алуминиумска легура од серијата 6xxxx со добри услови за снабдување во некои области. За делови од авијација со дебели плочи, доколку имаат сертификација на материјалот и стабилни можности за контрола на процесот, може да се земе предвид и алуминиумска легура 7050.
| Легура | Типични CNC делови | Главна причина да го изберете | Точка на набљудување |
|---|---|---|---|
| 6061-T6 | Куќишта, држачи, разводници | Балансирана обработка и завршна обработка | Помала јачина од 7075 |
| 7075-T6 | Натоварени рамки и раце | Висок однос меѓу силата и тежината | Планирање на трошоци и корозија |
| 2024-Т3/Т4 | Компоненти оптоварени со замор | Добри перформанси на замор | Често е потребна заштитна завршница |
| 5052-H32 | Машински обработени делови на база на лим | Формирање и отпорност на корозија | Не е идеално за тешко мелење |
| 6082-T6 | Структурни машински делови | Структурна опција од серијата 6xxx | Регионална достапност |
| 7050-T7451 | Дебели воздухопловни плочи | Перформанси за пробивање низ целата дебелина | Сертификација и контрола на стрес |
Која CNC машина за алуминиум дава најдобар резултат?
Во една студија од 2026 година, Ксу и Верл тестирале контура со пет оски со 100,000 точки на детекција. Резултатите покажуваат дека во споредба со јадрото на индустрискиот CNC систем, оптимизиното планирање на довод го скратува времето на завршна обработка за повеќе од 15%. Ова покажува дека кинематските перформанси, CNC системот и патеката на алатот на машинската алатка се подеднакво важни при избор на CNC машина за алуминиум.
Центарот за обработка со 3 оски е погоден за обработка на лим, отворена шуплина и делови до кои треба да се пристапи само од неколку насоки. Доколку делот треба да обработува повеќе површини околу ротирачко вратило, може да се додаде четврто вратило за да се намали рачното повторно стегање.
5 -оскиот центар за обработка е погоден за обработка на наклонети дупки, закривени површини или сложени елементи распоредени во повеќе насоки. 5-оската обработка е често поефикасен избор кога се користат 3-оски машини кои бараат дизајн на повеќе сетови тела или често прилагодување на реперните точки.
Конвенционалните CNC стругови се погодни за обработка на шахти, втулки, прирабници и цилиндрични делови со средна должина. Доколку делот содржи и рамнина за глодање, радијална дупка, клучалка или ексцентрични карактеристики, може да се избере машина за стругање со ротирачки алати и Y-оска.
Ако сакате детално да знаете за алатката во живо, погледнете го делот „ Најдобра алатка за CNC стругови во живо“ на JIANKE: 7 стручни совети за максимизирање на прецизноста.
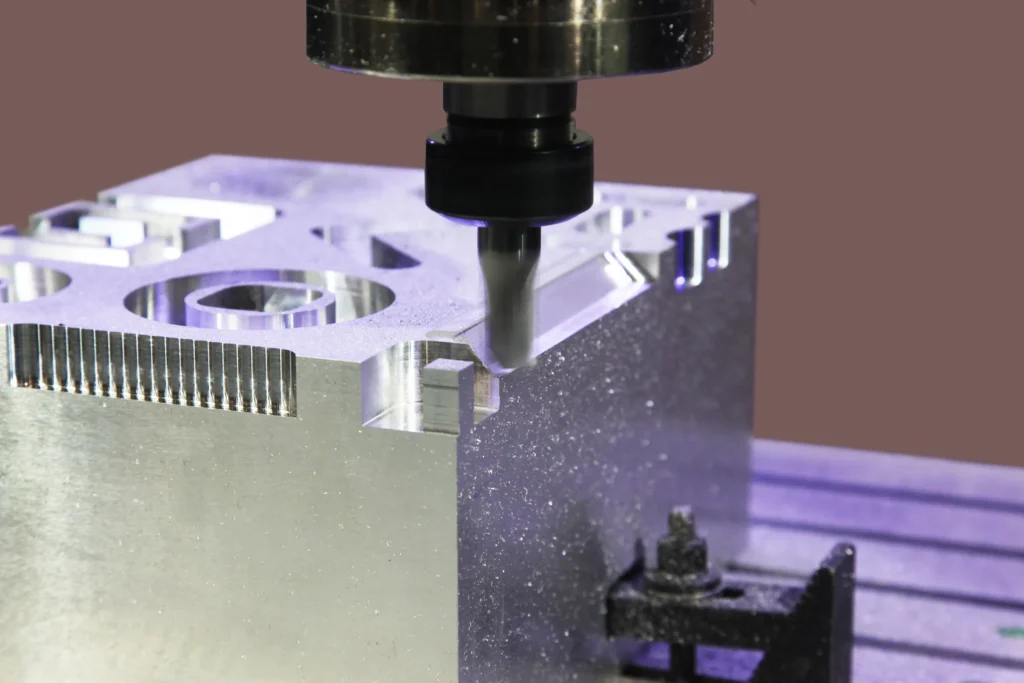
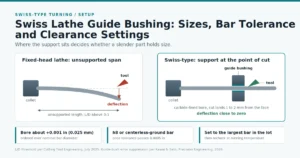
За тенки делови од шипка со мал дијаметар, швајцарскиот алуминиумски CNC машина го потпира материјалот во близина на површината за сечење преку водилка. Оваа структура е погодна за намалување на отклонувањето на шипката и може да интегрира стружење, дупчење, глодање и обратна обработка во една машинска обработка.
Невозможно е да се компензираат проблемите со недоволна цврстина на прицврстувачот, предолг превис на алатот, абење на лежиштето на вретеното или лоша термичка стабилност само со голема брзина на вретеното.
Вистински соодветна машинска алатка треба да биде способна да ги заврши сите геометриски карактеристики со најмал и најстабилен број на времиња на стегање. Пред да ја изберете опремата, прво можете да ги споредите применливите разлики помеѓу швајцарскиот CNC струг и конвенционалниот CNC струг. Ако двата краја на делот треба да се обработуваат и содржат повеќе радијални карактеристики, може да се процени и дали 9-оскиот CNC струг може да ги интегрира процедурите за обработка.
Дознајте повеќе детали за разликите помеѓу швајцарскиот CNC струг и конвенционалниот CNC струг → Швајцарскиот CNC струг на JIANKE наспроти конвенционалниот CNC струг: Кој е вистинскиот за вашите производствени потреби?
Како треба алуминиумското CNC глодање да ги контролира алатките, струготините и тенките ѕидови?
Преглед на делови со тенки ѕидови со мала цврстина, објавен во „CIRP Journal of Manufacturing Science and Technology“ во 2025 година, посочи дека почетната стапка на отстранување на материјал од деловите со тенки ѕидови обично може да достигне 80% до 90%.
Во оваа студија, силата на сечење, топлината на сечење, преостанатиот стрес, состојбата на прицврстувачите и треперењето се поврзани со деформацијата на делот. Затоа, алуминиумската CNC обработка треба да ја планира грубата обработка и да ја заврши обработката одделно и не може да ја користи истата групна стратегија за да ги заврши сите процеси.
Алатот треба да даде приоритет на геометриската структура дизајнирана за обработка на обоени метали. Остриот сечило, полираниот жлеб за отстранување на струготини, доволниот простор за струготини и малото истегнување на алатот помагаат да се намали насобирањето на работ и струготините да се напуштат непречено од површината за сечење.
Дворабните и трирабните глодалки најчесто се користат кај алуминиумското CNC глодање, бидејќи овие две алатки обично имаат поголем простор за отстранување на струготини. Сепак, конечниот избор на алатка сè уште треба сеопфатно да се процени според дијаметарот на алатката, ширината на радијалното сечење, длабочината на аксијалното сечење, моќноста на машината и режимот на ладење.
Истиот сет на параметри на брзина и довод не може директно да се копира на различни машински алати. Брзината на вретеното се одредува според брзината на сечење и дијаметарот на алатот, додека брзината на довод се одредува според доводот по заб, бројот на рабови и брзината на вретеното.
Грубата обработка и завршната обработка мора да се планираат одделно. По грубата обработка, треба да се задржи униформна маргина за да се избегне директна обработка на страничниот ѕид до конечната големина предвреме. За симетрични конструкции, обете страни можат да се обработуваат во релативно избалансиран редослед за да се намали деформацијата предизвикана од внатрешното ослободување на стресот.
Гореспоменатата студија од 2025 година покажа дека под условите на тестирање, дебелината на ѕидот од 1 mm покажала очигледен тресење, додека стабилноста на обработката од дебелина на ѕидот од 2 mm била подобрена. Овој резултат може да се користи за идентификување на дизајни со висок ризик, но не треба да се користи како универзална минимална дебелина на ѕидот за сите делови од алуминиумски легури.
Повторното сечење на струготини ќе предизвика површински гребнатини, локално зголемување на температурата и лепење на алуминиумот на сечилото. Може да се користи внатрешно ладење, ладење со распрскување, микро-подмачкување или насочен компримиран воздух, но без разлика кое ќе се избере, струготините мора континуирано да се исфрлаат од шуплината и областа за сечење.
При поставување на референтната вредност за обработка и компензацијата на алатот, можете да се повикате на упатството за поставување на поместување на алатот и нула на обработливото парче за CNC струг. Ако сакате да го скратите циклусот на обработка, можете да ја проверите и стегата, промената на алатот и секвенцата на обработка во комбинација со листата за проверка на ефикасноста на обработката на метален струг за CNC струг.
NAJČESTO POSTAVUVANI PRAŠANJA
6061-T6 е обично погоден за општа CNC обработка на алуминиум, 7075-T6 е погоден за делови со големо оптоварување, а 7050 може да се користи за делови со дебели плочи со повисоки барања. Ниту една марка не може да биде погодна за сите дизајни.
За CNC обработка на алуминиум, користете центар за обработка за призматични делови, конвенционален струг за едноставни тркалезни делови и струг од швајцарски тип за тенки компоненти со шипка и секундарни карактеристики.
Не постои униформна минимална дебелина на ѕидот за сите делови, бидејќи висината на ѕидот, легурата, прицврстувачот, алатот и патеката на обработка ќе ја променат структурната стабилност.
Треперењето обично е поврзано со недоволна цврстина на системот, долг превис на алатот, нестабилна комбинација на брзина на вретеното и ширина на сечење, недоволна потпора на фиксаторот или континуирано намалување на цврстината на тенкоѕидните делови. Фазата на груба обработка на деловите со тенкоѕидни ѕидови може да отстрани 80% до 90% од почетниот материјал, а структурната цврстина значително ќе се промени за време на процесот на обработка.
Трошоците може да се намалат со намалување на бројот на стеги, избегнување на непотребни тенкоѕидни структури, користење на стандардни алатки и филети, разликување на клучни димензии и избор на празни парчиња блиску до конечната форма. Оптимизирањето на патеката на алатот може директно да го намали циклусот на обработка.
Заклучок
Висококвалитетната CNC обработка на алуминиум треба да започне со геометриската структура на деловите, а потоа да се одреди брендот на алуминиумска легура, структурата на машинскиот алат, алатот, контролата на деформацијата, шемата за детекција и површинската обработка.
Користете центар за обработка за призматични делови и швајцарски тип CNC струг за мали компоненти со прачкаст напојувач со стругави и глодачки карактеристики. За втората група, асортиманот на машини од швајцарски тип на Jianke Machinery треба да се оцени според барањата за дијаметар, должина, подвижен алат, потвретено и волумен.