
Da li ste zabrinuti zbog deformacije tankih stijenki i rastućih troškova inspekcije prilikom obrade laganih dijelova? Da li ste nesigurni koji je od obradnih centara, obični CNC tokarilice ili tokarilice švicarskog tipa, prikladniji za strukturu vašeg dijela? Konačni rezultat CNC obrade aluminija zavisi od niza međusobno povezanih uvjeta, uključujući vrstu aluminijske legure, oblik blanka, alat, prihvatnik, toleranciju i površinsku obradu. Svaka greška u odabiru može uzrokovati vibracijski uzorak, deformaciju, pomicanje veličine ili smanjenje konzistentnosti serije.
Zašto CNC obrada aluminija odgovara preciznoj proizvodnji?
U 2025. godini, potražnja za aluminijem u Sjevernoj Americi dostigla je 26.65 milijardi funti, što predstavlja povećanje od 0.8% u odnosu na prethodnu godinu. Ovako velika potražnja pokazuje da je sistem snabdijevanja aluminijem relativno zreo. Međutim, prilikom CNC obrade aluminija, i dalje je potrebno odabrati odgovarajući proces prema obliku blanka, strukturi dijela i količini proizvodnje. Nije moguće direktno pustiti u proizvodnju jednostavno zato što se aluminijski materijal lako reže.
Aluminijska legura ima nisku gustoću, dobru otpornost na koroziju i toplinsku provodljivost , a visoka čvrstoća se može postići nakon legiranja. Često se koristi u kućištima elektroničke opreme, hidrauličnim ventilima, optičkim nosačima, mehaničkim nosačima, dijelovima sistema za hlađenje i transportnim komponentama.
Međutim, stanje termičke obrade, smjer zrna, zaostali napon i oblik blanka aluminijske legure utjecat će na stepen deformacije dijelova nakon uklanjanja velike količine materijala. Čak i ako se isti crtež proizvodi korištenjem različitih serija lima ili šipki, konačna dimenzionalna stabilnost može varirati.
Prije odabira alatne mašine, treba je klasificirati prema geometrijskoj strukturi dijelova. Dijelovi kutijastog tipa ili nerotirajući dijelovi s ravnim, šupljinskim i višestranim karakteristikama obično su pogodni za obradne centre. Osovine, čahure, kućišta konektora i navojni cilindrični dijelovi su pogodniji za tokarenje.
Za dijelove šipki malog promjera, ako sadrže i poprečne rupe, ravni glodanja ili ekscentrične elemente, obično se mogu odabrati CNC tokarilice švicarskog tipa. Ovaj uređaj može izvršiti tokarenje, bušenje, glodanje i povratnu obradu u jednom ciklusu obrade.
Osim toga, potrebno je razlikovati proizvodnju uzorka od masovne proizvodnje. Faza uzorka može prihvatiti mekane kliješte, višestruka stezanja i duže vrijeme podešavanja. Serijska proizvodnja zahtijeva stabilne referentne vrijednosti pozicioniranja, ponovljive stezne uređaje, upravljanje vijekom trajanja alata i sheme detekcije koje ne prekidaju često ciklus obrade.
Koji je aluminij najbolji za CNC obrađene dijelove?
U studiji, uzorak 7050-T7451 sa debljinom stijenke od 1 mm pokazao je najočitiju nestabilnost tokom obrade, a stabilnost obrade bila je bolja kada je debljina stijenke bila 2 mm. Pod uslovom visine stijenke od 48 mm, potrebna je debljina stijenke od najmanje 1.5 mm kako bi se održala dimenzionalna tačnost i tačnost oblika. Ovo pokazuje da se izbor legure ne može procjenjivati odvojeno od geometrijske strukture dijela.
6061-T6 je obično preferirani materijal za izradu CNC obrađenih aluminijskih dijelova. Ima stabilne performanse obrade i dobru prilagodljivost anodnoj oksidaciji. Uobičajeno se koristi u priključcima, kućištima, razvodnicima, nosačima i općim mehaničkim dijelovima.
7075-T6 je pogodan za dijelove ležajeva s visokim zahtjevima za odnos čvrstoće i težine. U poređenju sa 6061, troškovi materijala su obično veći, a tretman od korozije i sheme zaštite površine potrebno je pažljivije planirati.
Aluminijska legura 2024 pogodna je za dijelove s visokim zahtjevima za otpornost na zamor, ali je obično potrebna dodatna zaštitna obrada površine. 5052 je pogodnija za limene dijelove koji se trebaju oblikovati ili zavarivati i nije pogodna za teško glodanje s velikom dubinom rezanja i velikom brzinom uklanjanja materijala.
6082 je aluminijska legura serije 6xxxx s dobrim uvjetima isporuke u nekim područjima. Za debele ploče zrakoplovnih dijelova, ako imaju certifikat materijala i stabilne mogućnosti kontrole procesa, može se uzeti u obzir i aluminijska legura 7050.
| legura | Tipični CNC dijelovi | Glavni razlog za njegov odabir | Tačka osmatranja |
|---|---|---|---|
| 6061-T6 | Kućišta, nosači, razdjelnici | Uravnotežena mašinska i završna obrada | Manja čvrstoća od 7075 |
| 7075-T6 | Opterećeni okviri i ruke | Visoki odnos čvrstoće i težine | Planiranje troškova i korozije |
| 2024-T3/T4 | Komponente opterećene zamorom | Dobre performanse pri zamoru | Često je potreban zaštitni premaz |
| 5052-H32 | Strojno obrađeni dijelovi na bazi lima | Oblikovanje i otpornost na koroziju | Nije idealno za teško glodanje |
| 6082-T6 | Strukturni dijelovi mašina | Strukturna opcija serije 6xxx | Regionalna dostupnost |
| 7050-T7451 | Debele ploče za vazduhoplovstvo | Performanse kroz debljinu | Certifikacija i kontrola stresa |
Koja CNC mašina za aluminijum daje najbolje rezultate?
U studiji iz 2026. godine, Xu i Verl su testirali petoosnu konturu sa 100,000 tačaka detekcije. Rezultati pokazuju da, u poređenju sa industrijskim CNC sistemskim jezgrom, optimizovano planiranje posmaka skraćuje vrijeme završne obrade za više od 15%. To pokazuje da su kinematičke performanse, CNC sistem i putanja alata mašine podjednako važni pri odabiru CNC mašine za aluminijum.
Troosni obradni centar je pogodan za obradu lima, otvorenih šupljina i dijelova kojima je potrebno pristupiti samo iz nekoliko smjerova. Ako dio treba obraditi više površina oko rotirajućeg vratila, može se dodati četvrto vratilo kako bi se smanjilo ručno ponovno stezanje.
5 -osni obradni centar je pogodan za obradu nagnutih rupa, zakrivljenih površina ili složenih elemenata raspoređenih u više smjerova. 5-osna obrada je često efikasniji izbor kada se koriste 3-osne mašine koje zahtijevaju dizajn više setova pribora ili često podešavanje referentnih vrijednosti.
Konvencionalni CNC tokarilice su pogodne za obradu osovina, čahura, prirubnica i cilindričnih dijelova srednje dužine. Ako dio također sadrži ravan glodanja, radijalni otvor, žlijeb za klin ili ekscentrične elemente, može se odabrati alatna mašina za tokarenje i glodanje s pogonskim alatima i Y-osom.
Ako želite detaljnije saznati o alatima pod naponom, pogledajte JIANKE-ov članak "Najbolji alati pod naponom na CNC strugovima: 7 stručnih savjeta za maksimiziranje preciznosti".
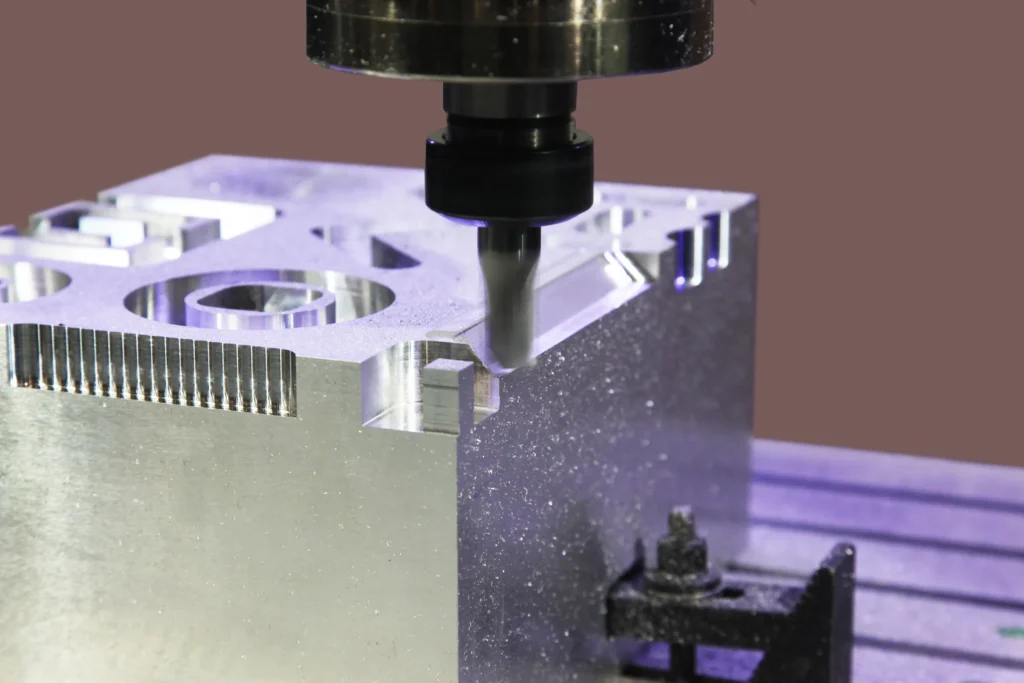
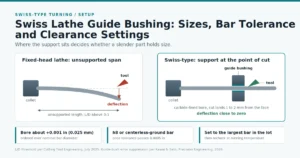
Za vitke dijelove šipki malog promjera, CNC mašina za obradu aluminija švicarskog tipa podržava materijal u blizini područja rezanja pomoću vodilice. Ova struktura pogoduje smanjenju otklona šipke i može integrirati tokarenje, bušenje, glodanje i povratnu obradu u jednoj obradi.
Nemoguće je nadoknaditi probleme nedovoljne krutosti steznika, predugog prevjesa alata, habanja ležaja vretena ili loše termičke stabilnosti samo velikom brzinom vretena.
Zaista prikladan alatni stroj trebao bi biti u stanju završiti sve geometrijske elemente s najmanjim i najstabilnijim brojem vremena stezanja. Prije odabira opreme, prvo možete uporediti primjenjive razlike između CNC tokarskog stroja švicarskog tipa i konvencionalnog CNC tokarskog stroja. Ako je potrebno obraditi oba kraja dijela i sadrži više radijalnih elemenata, može se procijeniti i da li 9-osni CNC tokarski stroj može integrirati postupke obrade.
Saznajte više detalja o razlikama između CNC tokarilice švicarskog tipa i konvencionalne CNC tokarilice → JIANKE-ova CNC švicarska tokarilica u odnosu na konvencionalnu CNC tokarilicu: koja je prava za vaše proizvodne potrebe?
Kako bi CNC glodanje aluminija trebalo kontrolisati alate, strugotine i tanke zidove?
Pregled tankozidnih dijelova niske krutosti objavljen u časopisu „CIRP Journal of Manufacturing Science and Technology“ 2025. godine istakao je da početna stopa uklanjanja materijala kod tankozidnih dijelova obično može doseći 80% do 90%.
U ovoj studiji, sila rezanja, toplina rezanja, zaostali napon, stanje steznog uređaja i vibracije povezani su s deformacijom dijela. Stoga, CNC obrada aluminija zahtijeva odvojeno planiranje grube i završne obrade i ne može koristiti istu grupnu strategiju za dovršetak svih procesa.
Alat treba dati prioritet geometrijskoj strukturi dizajniranoj za obradu obojenih metala. Oštra rezna ivica, polirani žlijeb za odvođenje strugotine, dovoljan prostor za strugotinu i malo odstupanje alata pomažu u smanjenju nakupljanja na ivici i omogućavaju da strugotina glatko napusti područje rezanja.
Glodalice sa dvije i tri oštrice se obično koriste u CNC glodanju aluminija, jer ova dva alata obično imaju veći prostor za uklanjanje strugotine. Međutim, konačni izbor alata i dalje treba sveobuhvatno procijeniti na osnovu prečnika alata, radijalne širine rezanja, aksijalne dubine rezanja, snage mašine i načina hlađenja.
Isti skup parametara brzine i posmaka ne može se direktno kopirati na različite alatne mašine. Brzina vretena određena je brzinom rezanja i prečnikom alata, dok je brzina posmaka određena posmakom po zubu, brojem ivica i brzinom vretena.
Gruba i završna obrada moraju se planirati odvojeno. Nakon grube obrade, treba zadržati ujednačenu marginu kako bi se izbjegla preuranjena direktna obrada bočnog zida na konačnu veličinu. Kod simetričnih struktura, obje strane se mogu obraditi relativno uravnoteženim redoslijedom kako bi se smanjila deformacija uzrokovana oslobađanjem unutrašnjeg napona.
Spomenuta studija iz 2025. godine otkrila je da je pod njenim testnim uslovima, debljina stijenke od 1 mm pokazala očigledno podrhtavanje, dok je stabilnost obrade debljine stijenke od 2 mm poboljšana. Ovaj rezultat se može koristiti za identifikaciju visokorizičnih dizajna, ali se ne bi trebao koristiti kao univerzalna minimalna debljina stijenke za sve dijelove od aluminijskih legura.
Ponavljano rezanje strugotinom uzrokovat će površinske ogrebotine, lokalni porast temperature i prianjanje aluminija na oštricu. Može se koristiti unutrašnje hlađenje, hlađenje raspršivanjem, mikropodmazivanje ili usmjereni komprimirani zrak, ali bez obzira koji se odabere, strugotina se mora kontinuirano odvoditi iz šupljine i područja rezanja.
Prilikom postavljanja reference obrade i kompenzacije alata, možete se pozvati na vodič za odstupanje alata CNC tokarilice i podešavanje nulte tačke obratka. Ako želite skratiti ciklus obrade, možete provjeriti i redoslijed stezanja, izmjene alata i obrade u kombinaciji s kontrolnom listom efikasnosti obrade metala CNC tokarilice.
ČESTA PITANJA
6061-T6 je obično pogodan za opću CNC obradu aluminija, 7075-T6 je pogodan za dijelove s visokim opterećenjem, a 7050 se može koristiti za dijelove od debelih ploča s višim zahtjevima. Nijedan brend ne može biti pogodan za sve dizajne.
Za CNC obradu aluminija, koristite obradni centar za prizmatične dijelove, konvencionalni tokarski stroj za jednostavne okrugle dijelove i tokarski stroj švicarskog tipa za vitke komponente s sekundarnim karakteristikama i šipkastim pogonom.
Ne postoji jedinstvena minimalna debljina zida za sve dijelove, jer visina zida, legura, pribor, alat i putanja obrade mijenjaju strukturnu stabilnost.
Vibracije su obično povezane s nedovoljnom krutošću sistema, dugim prepustom alata, nestabilnom kombinacijom brzine vretena i širine rezanja, nedovoljnom potporom stezaljke ili kontinuiranim smanjenjem krutosti tankih stijenki. Faza grube obrade tankih stijenki može ukloniti 80% do 90% početnog materijala, a strukturna krutost će se značajno promijeniti tokom procesa obrade.
Troškovi se mogu smanjiti smanjenjem broja stezanja, izbjegavanjem nepotrebnih tankozidnih struktura, korištenjem standardnih alata i zaobljenja, razlikovanjem ključnih dimenzija i odabirom praznina blizu konačnog oblika. Optimizacija putanje alata također može direktno smanjiti ciklus obrade.
zaključak
Visokokvalitetna CNC obrada aluminija treba započeti geometrijskom strukturom dijelova, te redom odrediti marku aluminijske legure, strukturu alatne mašine, alat, kontrolu deformacije, shemu detekcije i površinsku obradu.
Koristite obradni centar za prizmatične dijelove i CNC tokarilicu švicarskog tipa za male komponente s dodavanjem šipki, tokarenim i glodanim elementima. Za drugu grupu, Jianke Machineryjeva ponuda švicarskih mašina treba se procijeniti u odnosu na zahtjeve za prečnik, dužinu, pokretni alat, pomoćno vreteno i zapreminu.