
کیا آپ ہلکے وزن والے پرزوں پر کارروائی کرتے وقت پتلی دیواروں کی خرابی اور معائنہ کے بڑھتے ہوئے اخراجات سے پریشان ہیں؟ کیا یہ غیر یقینی ہے کہ مشینی مراکز میں سے کون سا، عام سی این سی لیتھز یا سوئس قسم کی لیتھز آپ کے حصے کی ساخت کے لیے زیادہ موزوں ہے؟ ایلومینیم CNC مشینی کا حتمی نتیجہ متعدد باہم منسلک حالات پر منحصر ہے، بشمول ایلومینیم الائے گریڈ، خالی شکل، ٹول، فکسچر، رواداری اور سطح کا علاج۔ کسی بھی انتخاب کی خرابی کمپن پیٹرن، اخترتی، سائز بڑھے یا بیچ کی مستقل مزاجی میں کمی کا سبب بن سکتی ہے۔
ایلومینیم CNC مشینی صحت سے متعلق پیداوار میں کیوں فٹ بیٹھتی ہے؟
2025 میں، شمالی امریکہ میں ایلومینیم کی طلب 26.65 بلین پاؤنڈ تک پہنچ گئی، جو کہ سال بہ سال 0.8 فیصد کا اضافہ ہے۔ اتنے بڑے پیمانے پر مانگ سے پتہ چلتا ہے کہ ایلومینیم کی فراہمی کا نظام نسبتاً پختہ ہو چکا ہے۔ تاہم، ایلومینیم سی این سی مشیننگ کرتے وقت، خالی شکل، حصے کی ساخت اور پیداوار کی مقدار کے مطابق مناسب عمل کا انتخاب کرنا اب بھی ضروری ہے۔ براہ راست پیداوار میں ڈالنا ممکن نہیں ہے کیونکہ ایلومینیم مواد کاٹنا آسان ہے۔
ایلومینیم کھوٹ میں کم کثافت، اچھی سنکنرن مزاحمت اور تھرمل چالکتا ہے ، اور ملاوٹ کے بعد اعلی طاقت حاصل کی جا سکتی ہے۔ یہ عام طور پر الیکٹرانک آلات کی رہائش، ہائیڈرولک والوز، آپٹیکل ماؤنٹس، مکینیکل سپورٹ، کولنگ سسٹم کے پرزے اور نقل و حمل کے اجزاء میں استعمال ہوتا ہے۔
تاہم، گرمی کے علاج کی حالت، اناج کی سمت، بقایا تناؤ اور ایلومینیم مرکب کی خالی شکل مواد کی ایک بڑی مقدار کو ہٹانے کے بعد حصوں کی اخترتی کی ڈگری کو متاثر کرے گی۔ یہاں تک کہ اگر ایک ہی ڈرائنگ شیٹ یا بار کے مختلف بیچوں کا استعمال کرتے ہوئے تیار کی جاتی ہے، حتمی جہتی استحکام مختلف ہوسکتا ہے۔
مشین کے آلے کو منتخب کرنے سے پہلے، اسے حصوں کی ہندسی ساخت کے مطابق درجہ بندی کیا جانا چاہئے. ہوائی جہاز، گہا اور کثیر جہتی خصوصیات کے ساتھ باکس کی قسم یا غیر گھومنے والے حصے عام طور پر مشینی مراکز کے لیے موزوں ہوتے ہیں۔ شافٹ، آستین، کنیکٹر ہاؤسنگ اور تھریڈڈ بیلناکار حصے موڑنے کے لیے زیادہ موزوں ہیں۔
چھوٹے قطر کے بار کے پرزوں کے لیے، اگر ان میں ٹرانسورس ہولز، ملنگ پلینز یا سنکی خصوصیات بھی ہوں، تو عام طور پر سوئس قسم کی CNC لیتھز کا انتخاب کیا جا سکتا ہے۔ یہ آلہ ایک مشینی سائیکل میں موڑ، ڈرلنگ، ملنگ اور بیک پروسیسنگ مکمل کر سکتا ہے۔
اس کے علاوہ، نمونے کی تیاری اور بڑے پیمانے پر پیداوار کے درمیان فرق کرنا بھی ضروری ہے۔ نمونہ کا مرحلہ نرم پنجوں، ایک سے زیادہ کلیمپنگ اور طویل ٹیوننگ وقت کو قبول کرسکتا ہے۔ بیچ کی پیداوار کے لیے مستحکم پوزیشننگ بینچ مارکس، ریپیٹ ایبل فکسچر، ٹول لائف مینجمنٹ، اور پتہ لگانے کی اسکیموں کی ضرورت ہوتی ہے جو مشینی سائیکل میں اکثر رکاوٹ نہیں ڈالتی ہیں۔
کون سا ایلومینیم CNC مشینی حصوں کے لئے بہترین ہے؟
مطالعہ میں، 1 ملی میٹر کی دیوار کی موٹائی کے ساتھ 7050-T7451 نمونہ نے پروسیسنگ کے دوران سب سے واضح عدم استحکام ظاہر کیا، اور جب دیوار کی موٹائی 2 ملی میٹر تھی تو پروسیسنگ کا استحکام بہتر تھا۔ 48 ملی میٹر دیوار کی اونچائی کی شرط کے تحت، جہتی درستگی اور شکل کی درستگی کو برقرار رکھنے کے لیے کم از کم 1.5 ملی میٹر دیوار کی موٹائی کی ضرورت ہے۔ اس سے پتہ چلتا ہے کہ کھوٹ کا انتخاب حصہ کی ہندسی ساخت سے الگ نہیں کیا جا سکتا۔
6061-T6 عام طور پر CNC مشینی ایلومینیم حصوں کو بنانے کے لیے ترجیحی مواد ہے۔ اس میں مستحکم پروسیسنگ کی کارکردگی اور اچھی انوڈک آکسیکرن موافقت ہے۔ یہ عام طور پر فکسچر، casings، کئی گنا، بریکٹ اور عام مکینیکل حصوں میں استعمال ہوتا ہے۔
7075-T6 اعلی طاقت سے وزن کے تناسب کی ضروریات کے حامل حصوں کے لیے موزوں ہے۔ 6061 کے مقابلے میں، اس کے مادی اخراجات عام طور پر زیادہ ہوتے ہیں، اور سنکنرن کے علاج اور سطح کے تحفظ کے منصوبوں کو زیادہ احتیاط سے منصوبہ بندی کرنے کی ضرورت ہے۔
2024 ایلومینیم مرکب اعلی تھکاوٹ کی کارکردگی کی ضروریات کے ساتھ حصوں کے لئے موزوں ہے، لیکن اضافی حفاظتی سطح کے علاج کی ضرورت ہوتی ہے. 5052 شیٹ کے پرزوں کے لیے زیادہ موزوں ہے جن کو بنانے یا ویلڈنگ کرنے کی ضرورت ہے، اور بڑی کٹنگ گہرائی اور اعلی مواد کو ہٹانے کی شرح کے ساتھ بھاری ملنگ کے لیے موزوں نہیں ہے۔
6082 ایک 6xxxx سیریز کا ایلومینیم مرکب ہے جس میں کچھ علاقوں میں فراہمی کے اچھے حالات ہیں۔ موٹی پلیٹ ایوی ایشن حصوں کے لئے، اگر وہ مواد کی تصدیق اور مستحکم عمل کو کنٹرول کرنے کی صلاحیت رکھتے ہیں، تو 7050 ایلومینیم مرکب پر بھی غور کیا جا سکتا ہے.
| مصر دات | عام CNC حصوں | اسے منتخب کرنے کی بنیادی وجہ | واچ پوائنٹ |
|---|---|---|---|
| 6061-T6 | مکانات، بریکٹ، کئی گنا | متوازن مشینی اور فنشنگ | 7075 سے کم طاقت |
| 7075-T6 | بھری ہوئی فریم اور بازو | اعلی طاقت وزن کے تناسب | لاگت اور سنکنرن کی منصوبہ بندی |
| 2024-T3/T4 | تھکاوٹ سے بھرے اجزاء | اچھی تھکاوٹ کی کارکردگی | حفاظتی تکمیل کی اکثر ضرورت ہوتی ہے۔ |
| 5052-H32 | شیٹ پر مبنی مشینی حصے | فارمیبلٹی اور سنکنرن مزاحمت | بھاری گھسائی کرنے کے لئے مثالی نہیں ہے |
| 6082-T6 | ساختی مشین کے حصے | ساختی 6xxx سیریز کا اختیار | علاقائی دستیابی |
| 7050-T7451 | موٹی ایرو اسپیس پلیٹیں۔ | موٹائی کے ذریعے کارکردگی | سرٹیفیکیشن اور کشیدگی کنٹرول |
ایلومینیم کے لیے کون سی سی این سی مشین بہترین نتیجہ دیتی ہے؟
2026 میں ایک مطالعہ میں، Xu اور Verl نے 100,000 پتہ لگانے والے پوائنٹس کے ساتھ پانچ محور والے سموچ کا تجربہ کیا۔ نتائج سے پتہ چلتا ہے کہ صنعتی CNC سسٹم کے کرنل کے مقابلے میں، آپٹمائزڈ فیڈ پلاننگ فنشنگ ٹائم کو 15 فیصد سے زیادہ کم کرتی ہے۔ اس سے پتہ چلتا ہے کہ ایلومینیم کے لیے CNC مشین کا انتخاب کرتے وقت مشین ٹول کا کینیمیٹک کارکردگی، CNC سسٹم اور ٹول پاتھ بھی اتنا ہی اہم ہے۔
3 -محور مشینی مرکز شیٹ میٹل، کھلی گہا اور پرزوں کی پروسیسنگ کے لیے موزوں ہے جن سے صرف چند سمتوں سے رابطہ کرنا پڑتا ہے۔ اگر حصے کو گھومنے والی شافٹ کے ارد گرد متعدد سطحوں پر کارروائی کرنے کی ضرورت ہے، تو دستی دوبارہ کلیمپنگ کو کم کرنے کے لیے چوتھے شافٹ کو شامل کیا جا سکتا ہے۔
5 -محور مشینی مرکز مائل سوراخوں، خمیدہ سطحوں یا متعدد سمتوں میں تقسیم کردہ پیچیدہ خصوصیات کی کارروائی کے لیے موزوں ہے۔ 3-axis مشینوں کا استعمال کرتے وقت 5-axis مشیننگ اکثر زیادہ موثر انتخاب ہوتی ہے جس کے لیے فکسچر کے متعدد سیٹوں کے ڈیزائن یا بینچ مارکس کی بار بار ایڈجسٹمنٹ کی ضرورت ہوتی ہے۔
روایتی CNC لیتھز شافٹ، بشنگ، فلینج اور درمیانی لمبائی کے بیلناکار حصوں کی پروسیسنگ کے لیے موزوں ہیں۔ اگر اس حصے میں ملنگ ہول، ریڈیل ہول، کی وے یا سنکی خصوصیات بھی ہیں، تو لائیو ٹولنگ اور Y-axis کے ساتھ ٹرن ملنگ مشین ٹول کا انتخاب کیا جا سکتا ہے۔
اگر آپ لائیو ٹول کو تفصیل سے جاننا چاہتے ہیں، تو CNC لیتھز پر JIANKE کی بہترین لائیو ٹولنگ کا حوالہ دیتے ہیں: درستگی کو زیادہ سے زیادہ کرنے کے لیے 7 ماہرانہ نکات ۔
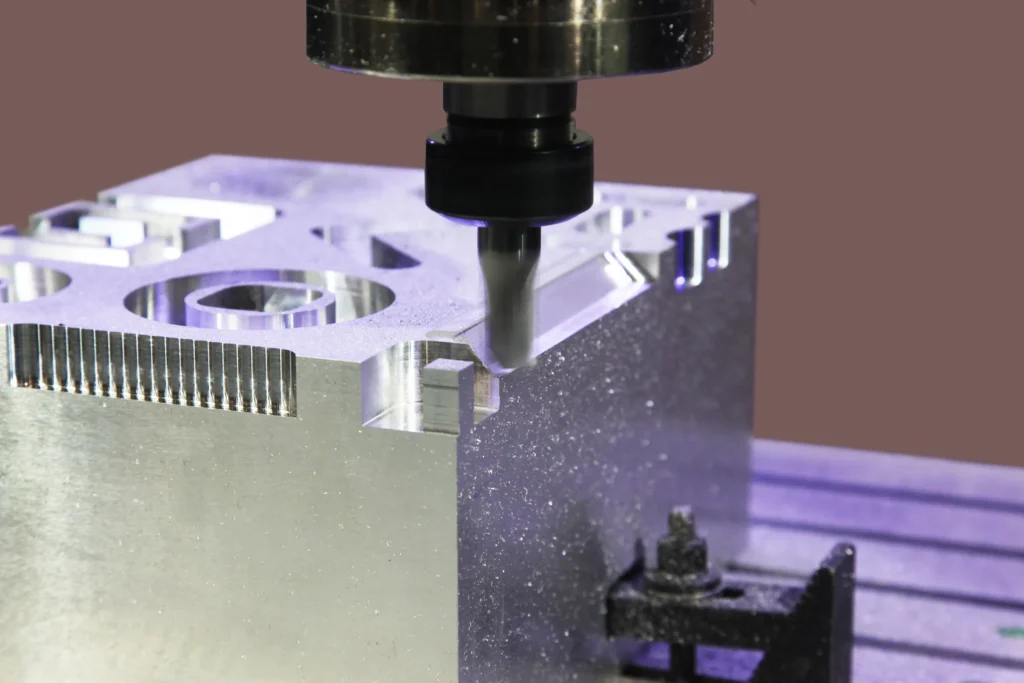
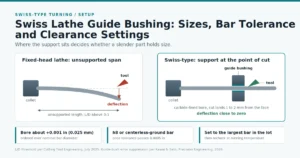
پتلی، چھوٹے قطر کے بار حصوں کے لیے، سوئس قسم کی ایلومینیم CNC مشین گائیڈ آستین کے ذریعے کاٹنے والے علاقے کے قریب مواد کو سپورٹ کرتی ہے۔ یہ ڈھانچہ بار کے انحراف کو کم کرنے کے لیے سازگار ہے، اور ایک مشین میں ٹرننگ، ڈرلنگ، ملنگ اور بیک پروسیسنگ کو ضم کر سکتا ہے۔
فکسچر کی ناکافی سختی، آلے کا بہت لمبا اوور ہینگ، اسپنڈل بیئرنگ کا پہننا یا صرف تیز سپنڈل کی رفتار سے تھرمل استحکام کے مسائل کو پورا کرنا ناممکن ہے۔
ایک صحیح معنوں میں موزوں مشین ٹول کو تمام جیومیٹرک فیچرز کو کم سے کم اور زیادہ مستحکم تعداد میں کلیمپنگ اوقات کے ساتھ مکمل کرنے کے قابل ہونا چاہیے۔ آلات کو منتخب کرنے سے پہلے، آپ سب سے پہلے سوئس قسم کی CNC لیتھ اور روایتی CNC لیتھ کے درمیان قابل اطلاق فرق کا موازنہ کر سکتے ہیں۔ اگر حصے کے دونوں سروں کو پروسیس کرنے کی ضرورت ہے اور اس میں متعدد شعاعی خصوصیات ہیں، تو اس کا اندازہ بھی لگایا جا سکتا ہے کہ آیا 9-axis CNC لیتھ پروسیسنگ کے طریقہ کار کو مربوط کر سکتی ہے۔
سوئس قسم کی CNC لیتھ اور روایتی CNC لیتھ کے درمیان فرق کے بارے میں مزید تفصیلات جانیں → JIANKE's CNC سوئس لیتھ بمقابلہ۔ روایتی CNC لیتھ: آپ کی مینوفیکچرنگ ضروریات کے لیے کون سا صحیح ہے؟
ایلومینیم CNC کی گھسائی کرنے والے اوزار، چپس اور پتلی دیواروں کو کیسے کنٹرول کرنا چاہیے؟
2025 میں "CIRP جرنل آف مینوفیکچرنگ سائنس اینڈ ٹکنالوجی" میں شائع ہونے والے کم سختی والے پتلی دیواروں والے پرزوں کا جائزہ اس بات کی نشاندہی کرتا ہے کہ پتلی دیواروں والے پرزوں کے مواد کو ہٹانے کی ابتدائی شرح عام طور پر 80% سے 90% تک پہنچ سکتی ہے۔
اس مطالعہ میں، کاٹنے والی قوت، گرمی کاٹنے، بقایا تناؤ، حقیقت کی حالت اور چہچہانا جزوی اخترتی سے وابستہ ہیں۔ لہذا، ایلومینیم سی این سی مشینی کو کسی نہ کسی طرح کی مشینی کی منصوبہ بندی کرنے کی ضرورت ہے اور مشینی کو الگ سے ختم کرنے کی ضرورت ہے، اور تمام عمل کو مکمل کرنے کے لئے ایک ہی گروپ کی حکمت عملی کا استعمال نہیں کر سکتا.
آلے کو غیر الوہ دھاتی پروسیسنگ کے لیے ڈیزائن کردہ جیومیٹرک ڈھانچے کو ترجیح دینی چاہیے۔ تیز کٹنگ ایج، پالش شدہ چپ ہٹانے کی نالی، چپ کی کافی جگہ اور کم ٹول رن آؤٹ بلٹ اپ ایج کو کم کرنے اور چپ کو کٹنگ ایریا کو آسانی سے چھوڑنے میں مدد کرتے ہیں۔
ایلومینیم CNC کی گھسائی کرنے میں دو کنارے اور تین کنارے والی آخر ملیں عام طور پر استعمال ہوتی ہیں، کیونکہ ان دو ٹولز میں عام طور پر چپ ہٹانے کی جگہ زیادہ ہوتی ہے۔ تاہم، حتمی ٹول کے انتخاب کو اب بھی ٹول کے قطر، ریڈیل کٹنگ چوڑائی، محوری کاٹنے کی گہرائی، مشین کی طاقت اور کولنگ موڈ سے جامع طور پر پرکھنے کی ضرورت ہے۔
رفتار اور فیڈ پیرامیٹرز کے ایک ہی سیٹ کو مختلف مشین ٹولز میں براہ راست کاپی نہیں کیا جا سکتا۔ سپنڈل کی رفتار کا تعین کاٹنے کی رفتار اور ٹول کے قطر سے ہوتا ہے، جبکہ فیڈ کی رفتار فی دانت فیڈ، کناروں کی تعداد اور سپنڈل کی رفتار سے متعین ہوتی ہے۔
کھردری مشینی اور ختم مشینی کی الگ الگ منصوبہ بندی کی جانی چاہئے۔ کھردری مشیننگ کے بعد، ایک یکساں مارجن کو برقرار رکھا جانا چاہئے تاکہ وقت سے پہلے ایک طرف کی دیوار کو حتمی سائز تک براہ راست پروسیس نہ کیا جائے۔ سڈول ڈھانچے کے لئے، اندرونی کشیدگی کی رہائی کی وجہ سے خرابی کو کم کرنے کے لئے دونوں اطراف کو نسبتا متوازن ترتیب میں عملدرآمد کیا جا سکتا ہے.
مذکورہ بالا 2025 کے مطالعے سے معلوم ہوا ہے کہ اس کی آزمائشی شرائط کے تحت، 1 ملی میٹر دیوار کی موٹائی نے واضح چہچہاہٹ ظاہر کی، جب کہ 2 ملی میٹر دیوار کی موٹائی کی پروسیسنگ استحکام کو بہتر بنایا گیا۔ اس نتیجے کو زیادہ خطرہ والے ڈیزائنوں کی شناخت کے لیے استعمال کیا جا سکتا ہے، لیکن اسے ایلومینیم کے تمام پرزوں کے لیے کم از کم دیوار کی موٹائی کے طور پر استعمال نہیں کیا جانا چاہیے۔
بار بار چپ کاٹنے سے سطح پر خروںچ، مقامی درجہ حرارت میں اضافہ اور بلیڈ پر ایلومینیم چپکنے کا سبب بنے گا۔ اندرونی کولنگ، سپرے کولنگ، مائیکرو چکنا یا دشاتمک کمپریسڈ ہوا کا استعمال کیا جا سکتا ہے، لیکن اس سے کوئی فرق نہیں پڑتا ہے کہ کون سا بھی منتخب کیا گیا ہے، چپ کو گہا اور کاٹنے والی جگہ سے مسلسل خارج ہونا چاہیے۔
مشینی حوالہ اور ٹول معاوضہ سیٹ کرتے وقت، آپ CNC لیتھ ٹول آفسیٹ اور ورک پیس صفر سیٹنگ گائیڈ کا حوالہ دے سکتے ہیں۔ اگر آپ پروسیسنگ سائیکل کو چھوٹا کرنا چاہتے ہیں، تو آپ CNC میٹل لیتھ پروسیسنگ کی کارکردگی کی چیک لسٹ کے ساتھ مل کر کلیمپنگ، ٹول کی تبدیلی اور پروسیسنگ کی ترتیب کو بھی چیک کر سکتے ہیں۔
اکثر پوچھے جانے والے سوالات
6061-T6 عام طور پر عام ایلومینیم CNC مشینی کے لیے موزوں ہے، 7075-T6 زیادہ بوجھ والے حصوں کے لیے موزوں ہے، اور 7050 موٹی پلیٹ پرزوں کے لیے اعلی ضروریات کے ساتھ استعمال کیا جا سکتا ہے۔ کوئی بھی برانڈ تمام ڈیزائن کے لیے موزوں نہیں ہو سکتا۔
ایلومینیم CNC مشینی کے لیے، پرزمیٹک پرزوں کے لیے مشینی مرکز، سادہ گول حصوں کے لیے ایک روایتی لیتھ، اور ثانوی خصوصیات کے ساتھ باریک بار فیڈ اجزاء کے لیے سوئس قسم کی لیتھ استعمال کریں۔
تمام حصوں کے لیے دیوار کی یکساں کم از کم موٹائی نہیں ہے، کیونکہ دیوار کی اونچائی، کھوٹ، فکسچر، ٹول اور مشینی راستہ ساختی استحکام کو بدل دے گا۔
چیٹر کا تعلق عام طور پر سسٹم کی ناکافی سختی، لمبا ٹول اوور ہینگ، سپنڈل کی رفتار اور کاٹنے کی چوڑائی کا غیر مستحکم امتزاج، ناکافی فکسچر سپورٹ یا پتلی دیواروں کی سختی میں مسلسل کمی سے ہوتا ہے۔ پتلی دیواروں والے حصوں کا کھردرا مشینی مرحلہ 80% سے 90% ابتدائی مواد کو ہٹا سکتا ہے، اور مشینی عمل کے دوران ساختی سختی نمایاں طور پر تبدیل ہو جائے گی۔
کلیمپنگ کی تعداد کو کم کرکے، غیر ضروری پتلی دیواروں کے ڈھانچے سے گریز، معیاری ٹولز اور فللیٹس کا استعمال کرکے، کلیدی جہتوں میں فرق کرکے، اور حتمی شکل کے قریب خالی جگہوں کو منتخب کرکے اخراجات کو کم کیا جاسکتا ہے۔ ٹول کے راستے کو بہتر بنانے سے مشینی سائیکل کو بھی براہ راست کم کیا جا سکتا ہے۔
نتیجہ
اعلیٰ معیار کی ایلومینیم سی این سی مشینی کا آغاز پرزوں کی ہندسی ساخت سے ہونا چاہیے، اور ایلومینیم الائے برانڈ، مشین ٹول سٹرکچر، ٹول، ڈیفارمیشن کنٹرول، ڈیٹیکشن سکیم اور باری میں سطح کے علاج کا تعین کرنا چاہیے۔
پرزمیٹک پرزوں کے لیے مشینی مرکز اور ٹرنڈ اور ملڈ فیچرز والے چھوٹے بار فیڈ پرزوں کے لیے سوئس قسم کی CNC لیتھ استعمال کریں۔ دوسرے گروپ کے لیے، جیانکے مشینری کی سوئس قسم کی مشین رینج کا قطر، لمبائی، لائیو ٹول، سب اسپنڈل، اور حجم کی ضروریات کے مطابق جائزہ لیا جانا چاہیے۔