
සැහැල්ලු කොටස් සැකසීමේදී තුනී බිත්ති සහිත විරූපණය සහ පරීක්ෂණ පිරිවැය ඉහළ යාම ගැන ඔබ කනස්සල්ලට පත්ව සිටිනවාද? ඔබේ කොටස් ව්යුහයට වඩාත් සුදුසු යන්ත්රෝපකරණ මධ්යස්ථාන, සාමාන්ය CNC පට්ටල හෝ ස්විස් වර්ගයේ පට්ටල මොනවාද යන්න අවිනිශ්චිතද? ඇලුමිනියම් CNC යන්ත්රෝපකරණයේ අවසාන ප්රතිඵලය ඇලුමිනියම් මිශ්ර ලෝහ ශ්රේණිය, හිස් ආකෘතිය, මෙවලම, සවිකිරීම, ඉවසීම සහ මතුපිට ප්රතිකාරය ඇතුළු අන්තර් සම්බන්ධිත කොන්දේසි ගණනාවක් මත රඳා පවතී. ඕනෑම තේරීමේ දෝෂයක් කම්පන රටාව, විරූපණය, ප්රමාණයේ ප්ලාවිතය හෝ කණ්ඩායම් අනුකූලතාව අඩුවීමට හේතු විය හැක.
ඇලුමිනියම් CNC යන්ත්රෝපකරණ නිරවද්ය නිෂ්පාදනයට ගැලපෙන්නේ ඇයි?
2025 දී උතුරු ඇමරිකානු ඇලුමිනියම් ඉල්ලුම පවුම් බිලියන 26.65 දක්වා ළඟා වූ අතර එය වසරින් වසර 0.8% ක වැඩිවීමකි. මෙතරම් විශාල ඉල්ලුමක් පෙන්නුම් කරන්නේ ඇලුමිනියම් සැපයුම් පද්ධතිය සාපේක්ෂව පරිණත වී ඇති බවයි. කෙසේ වෙතත්, ඇලුමිනියම් CNC යන්ත්රෝපකරණ සිදු කරන විට, හිස් ආකෘතිය, කොටස් ව්යුහය සහ නිෂ්පාදන ප්රමාණය අනුව සුදුසු ක්රියාවලිය තෝරා ගැනීම තවමත් අවශ්ය වේ. ඇලුමිනියම් ද්රව්ය කැපීමට පහසු නිසා නිෂ්පාදනයට කෙලින්ම යෙදවිය නොහැක.
ඇලුමිනියම් මිශ්ර ලෝහයේ ඝනත්වය අඩුයි, විඛාදන ප්රතිරෝධයක් සහ තාප සන්නායකතාවක් තියෙනවා , මිශ්ර කිරීමෙන් පසු ඉහළ ශක්තියක් ලබා ගත හැකියි. එය ඉලෙක්ට්රොනික උපකරණ නිවාස, හයිඩ්රොලික් කපාට, දෘශ්ය සවි කිරීම්, යාන්ත්රික ආධාරක, සිසිලන පද්ධති කොටස් සහ ප්රවාහන සංරචක සඳහා බහුලව භාවිතා වේ.
කෙසේ වෙතත්, ඇලුමිනියම් මිශ්ර ලෝහයේ තාප පිරියම් කිරීමේ තත්ත්වය, ධාන්ය දිශාව, අවශේෂ ආතතිය සහ හිස් ස්වරූපය විශාල ද්රව්ය ප්රමාණයක් ඉවත් කිරීමෙන් පසු කොටස්වල විරූපණ මට්ටමට බලපානු ඇත. එකම ඇඳීම විවිධ පත්ර හෝ බාර් කාණ්ඩ භාවිතයෙන් නිෂ්පාදනය කළද, අවසාන මාන ස්ථායිතාව වෙනස් විය හැකිය.
යන්ත්ර මෙවලම තෝරා ගැනීමට පෙර, එය කොටස්වල ජ්යාමිතික ව්යුහය අනුව වර්ගීකරණය කළ යුතුය. තලය, කුහරය සහ බහු-මුහුණත් ලක්ෂණ සහිත පෙට්ටි ආකාරයේ හෝ භ්රමණය නොවන කොටස් සාමාන්යයෙන් යන්ත්ර මධ්යස්ථාන සඳහා සුදුසු වේ. පතුවළ, අත්, සම්බන්ධක නිවාස සහ නූල් සිලින්ඩරාකාර කොටස් හැරවීම සඳහා වඩාත් සුදුසු වේ.
කුඩා විෂ්කම්භයකින් යුත් තීරු කොටස් සඳහා, ඒවායේ තීර්යක් සිදුරු, ඇඹරුම් තල හෝ විකේන්ද්රික ලක්ෂණ ද තිබේ නම්, ස්විස් වර්ගයේ CNC පට්ටල සාමාන්යයෙන් තෝරා ගත හැකිය. මෙම උපාංගයට එක් යන්ත්රෝපකරණ චක්රයක් තුළ හැරීම, කැණීම, ඇඹරීම සහ පසුපස සැකසුම් සම්පූර්ණ කළ හැකිය.
ඊට අමතරව, නියැදි නිෂ්පාදනය සහ මහා පරිමාණ නිෂ්පාදනය අතර වෙනස හඳුනා ගැනීම ද අවශ්ය වේ. නියැදි අදියර මෘදු නියපොතු, බහු කලම්ප සහ දිගු සුසර කිරීමේ කාලය පිළිගත හැකිය. කණ්ඩායම් නිෂ්පාදනය සඳහා ස්ථාවර ස්ථානගත කිරීමේ මිණුම් සලකුණු, පුනරාවර්තනය කළ හැකි සවිකිරීම්, මෙවලම් ආයු කාලය කළමනාකරණය සහ යන්ත්රෝපකරණ චක්රයට නිතර බාධා නොකරන හඳුනාගැනීමේ යෝජනා ක්රම අවශ්ය වේ.
CNC යන්ත්රගත කොටස් සඳහා හොඳම ඇලුමිනියම් මොනවාද?
අධ්යයනයේ දී, 1 mm බිත්ති ඝණකම සහිත 7050-T7451 නිදර්ශකය සැකසීමේදී වඩාත්ම පැහැදිලි අස්ථාවරත්වය පෙන්නුම් කළ අතර, බිත්ති ඝණකම 2 mm වූ විට සැකසුම් ස්ථායිතාව වඩා හොඳ විය. 48 mm බිත්ති උස තත්ත්වය යටතේ, මාන නිරවද්යතාවය සහ හැඩයේ නිරවද්යතාවය පවත්වා ගැනීම සඳහා අවම වශයෙන් 1.5 mm බිත්ති ඝණකම අවශ්ය වේ. මෙයින් පෙනී යන්නේ මිශ්ර ලෝහය තෝරා ගැනීම කොටසෙහි ජ්යාමිතික ව්යුහයෙන් වෙන වෙනම විනිශ්චය කළ නොහැකි බවයි.
6061-T6 සාමාන්යයෙන් CNC යන්ත්රගත ඇලුමිනියම් කොටස් සෑදීම සඳහා වඩාත් කැමති ද්රව්යයකි. එයට ස්ථාවර සැකසුම් කාර්ය සාධනයක් සහ හොඳ ඇනෝඩික් ඔක්සිකරණ අනුවර්තනයක් ඇත. එය සවිකිරීම්, ආවරණ, බහුවිධ, වරහන් සහ සාමාන්ය යාන්ත්රික කොටස්වල බහුලව භාවිතා වේ.
7075-T6 ඉහළ ශක්තිය-බර අනුපාත අවශ්යතා සහිත දරණ කොටස් සඳහා සුදුසු වේ. 6061 හා සසඳන විට, එහි ද්රව්ය පිරිවැය සාමාන්යයෙන් වැඩි වන අතර, විඛාදන ප්රතිකාර සහ මතුපිට ආරක්ෂණ යෝජනා ක්රම වඩාත් ප්රවේශමෙන් සැලසුම් කළ යුතුය.
2024 ඇලුමිනියම් මිශ්ර ලෝහය ඉහළ තෙහෙට්ටුව කාර්ය සාධන අවශ්යතා සහිත කොටස් සඳහා සුදුසු වේ, නමුත් අතිරේක ආරක්ෂිත මතුපිට ප්රතිකාර සාමාන්යයෙන් අවශ්ය වේ. 5052 සෑදීමට හෝ වෑල්ඩින් කිරීමට අවශ්ය තහඩු කොටස් සඳහා වඩාත් සුදුසු වන අතර විශාල කැපුම් ගැඹුරක් සහ ඉහළ ද්රව්ය ඉවත් කිරීමේ අනුපාතයක් සහිත බර ඇඹරීමට සුදුසු නොවේ.
6082 යනු 6xxxx ශ්රේණියේ ඇලුමිනියම් මිශ්ර ලෝහයක් වන අතර සමහර ප්රදේශවල හොඳ සැපයුම් තත්ත්වයන් ඇත. ඝන තහඩු ගුවන් සේවා කොටස් සඳහා, ඒවාට ද්රව්ය සහතික කිරීම සහ ස්ථාවර ක්රියාවලි පාලන හැකියාවන් තිබේ නම්, 7050 ඇලුමිනියම් මිශ්ර ලෝහය ද සලකා බැලිය හැකිය.
| මිශ්ර ලෝහය | සාමාන්ය CNC කොටස් | එය තෝරා ගැනීමට ප්රධාන හේතුව | මුරපොල |
|---|---|---|---|
| 6061-T6 | නිවාස, වරහන්, බහුවිධ | සමතුලිත යන්ත්රෝපකරණ සහ නිමාව | 7075 ට වඩා අඩු ශක්තියක් |
| 7075-T6 | පටවන ලද රාමු සහ අත් | අධික ශක්ති-බර අනුපාතයක් | පිරිවැය සහ විඛාදන සැලසුම් කිරීම |
| 2024-T3/T4 හඳුන්වා දීම | වෙහෙසට පත් සංරචක | හොඳ තෙහෙට්ටුව කාර්ය සාධනය | ආරක්ෂිත නිමාව බොහෝ විට අවශ්ය වේ |
| 5052-H32 | තහඩු මත පදනම් වූ යන්ත්රෝපකරණ කොටස් | හැඩගැස්වීමේ හැකියාව සහ විඛාදන ප්රතිරෝධය | බර ඇඹරීම සඳහා සුදුසු නොවේ |
| 6082-T6 | ව්යුහාත්මක යන්ත්ර කොටස් | ව්යුහාත්මක 6xxx-ශ්රේණි විකල්පය | කලාපීය ලබා ගැනීමේ හැකියාව |
| 7050-T7451 | ඝන ගුවන් අභ්යවකාශ තහඩු | ඝණකම හරහා කාර්ය සාධනය | සහතික කිරීම සහ ආතති පාලනය |
හොඳම ප්රතිඵලය ලබා දෙන ඇලුමිනියම් සඳහා වන CNC යන්ත්රය කුමක්ද?
2026 දී කරන ලද අධ්යයනයක දී, Xu සහ Verl හඳුනාගැනීමේ ලක්ෂ්ය 100,000 ක් සහිත පස්-අක්ෂ සමෝච්ඡයක් පරීක්ෂා කළහ. ප්රතිඵලවලින් පෙනී යන්නේ කාර්මික CNC පද්ධති කර්නලයක් සමඟ සසඳන විට, ප්රශස්ත ආහාර සැලසුම් කිරීම නිම කිරීමේ කාලය 15% කට වඩා කෙටි කරන බවයි. මෙයින් පෙනී යන්නේ ඇලුමිනියම් සඳහා CNC යන්ත්රයක් තෝරාගැනීමේදී යන්ත්ර මෙවලමෙහි චාලක ක්රියාකාරිත්වය, CNC පද්ධතිය සහ මෙවලම් මාර්ගය සමානව වැදගත් බවයි.
3 -අක්ෂ යන්ත්රෝපකරණ මධ්යස්ථානය තහඩු ලෝහ, විවෘත කුහරය සහ දිශාවන් කිහිපයකින් පමණක් ළඟා විය යුතු කොටස් සැකසීම සඳහා සුදුසු වේ. භ්රමණය වන පතුවළක් වටා බහු පෘෂ්ඨයන් සැකසීමට කොටසට අවශ්ය නම්, අතින් නැවත කලම්ප කිරීම අඩු කිරීම සඳහා සිව්වන පතුවළක් එකතු කළ හැකිය.
5 -අක්ෂ යන්ත්රෝපකරණ මධ්යස්ථානය නැඹුරු සිදුරු, වක්ර පෘෂ්ඨ හෝ බහු දිශාවලට බෙදා හරින ලද සංකීර්ණ ලක්ෂණ සැකසීම සඳහා සුදුසු වේ. බහු සවිකිරීම් කට්ටල සැලසුම් කිරීම හෝ මිණුම් සලකුණු නිතර සකස් කිරීම අවශ්ය වන 3-අක්ෂ යන්ත්ර භාවිතා කරන විට 5-අක්ෂ යන්ත්රෝපකරණ බොහෝ විට වඩාත් ඵලදායී තේරීමක් වේ.
සාම්ප්රදායික CNC පට්ටල, පතුවළ, බුෂිං, ෆ්ලැන්ජ් සහ මධ්යම දිග සිලින්ඩරාකාර කොටස් සැකසීම සඳහා සුදුසු වේ. කොටසෙහි ඇඹරුම් තලයක්, රේඩියල් සිදුරක්, යතුරු මාර්ගයක් හෝ විකේන්ද්රික ලක්ෂණ ද අඩංගු නම්, සජීවී මෙවලම් සහ Y-අක්ෂය සහිත හැරවුම්-ඇඹරුම් යන්ත්ර මෙවලමක් තෝරා ගත හැකිය.
සජීවී මෙවලම විස්තරාත්මකව දැන ගැනීමට ඔබට අවශ්ය නම්, JIANKE හි CNC පට්ටල මත හොඳම සජීවී මෙවලම්: නිරවද්යතාවය උපරිම කිරීම සඳහා විශේෂඥ උපදෙස් 7ක් බලන්න.
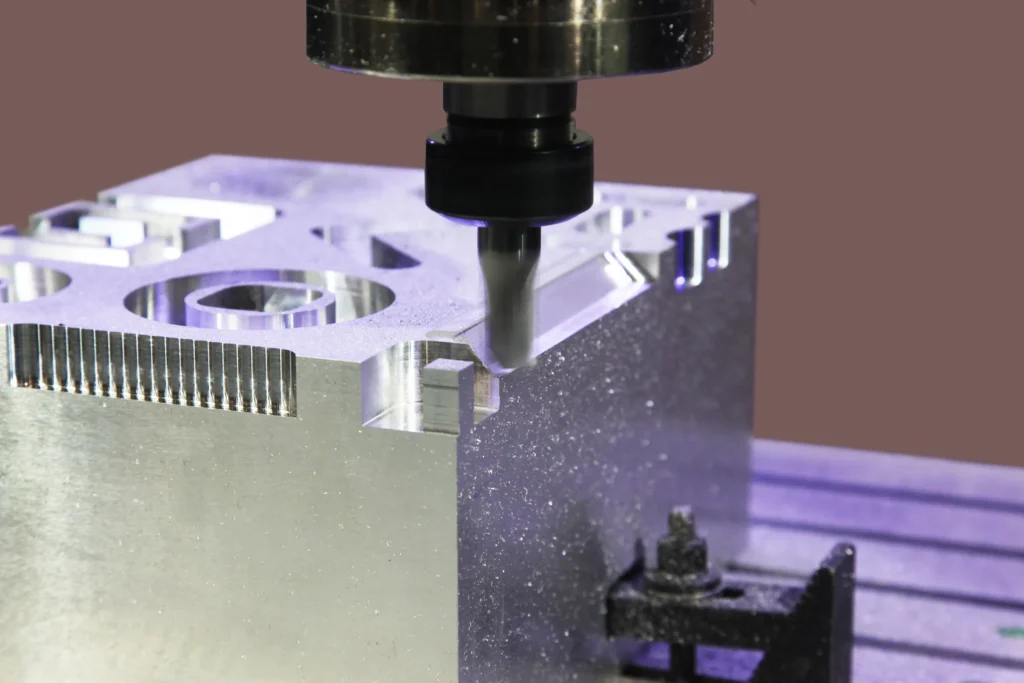
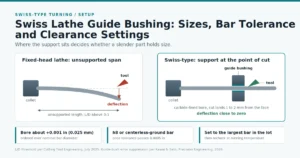
සිහින්, කුඩා විෂ්කම්භයකින් යුත් තීරු කොටස් සඳහා, ස්විස් වර්ගයේ ඇලුමිනියම් CNC යන්ත්රය මාර්ගෝපදේශක කමිසයක් හරහා කැපුම් ප්රදේශය අසල ඇති ද්රව්යයට ආධාර කරයි.මෙම ව්යුහය තීරුවේ අපගමනය අඩු කිරීමට හිතකර වන අතර, එක් යන්ත්රෝපකරණයක් තුළ හැරවීම, කැණීම, ඇඹරීම සහ පසුපස සැකසුම් ඒකාබද්ධ කළ හැකිය.
සවිකිරීමේ ප්රමාණවත් දෘඪතාව නොමැතිකම, මෙවලම දිගු වේලාවක් උඩින් එල්ලීම, ස්පින්ඩල් බෙයාරිං ගෙවී යාම හෝ දුර්වල තාප ස්ථායිතාව වැනි ගැටළු සඳහා ඉහළ ස්පින්ඩල් වේගය මගින් පමණක් වන්දි ගෙවීමට නොහැකිය.
සැබවින්ම සුදුසු යන්ත්ර මෙවලමක් අවම සහ වඩාත්ම ස්ථායී කලම්ප කාලයන් සමඟ සියලුම ජ්යාමිතික ලක්ෂණ සම්පූර්ණ කිරීමට හැකි විය යුතුය. උපකරණ තෝරා ගැනීමට පෙර, ඔබට මුලින්ම ස්විස් වර්ගයේ CNC පට්ටලය සහ සාම්ප්රදායික CNC පට්ටලය අතර අදාළ වෙනස්කම් සංසන්දනය කළ හැකිය. කොටසෙහි කෙළවර දෙකම සැකසීමට අවශ්ය නම් සහ බහු රේඩියල් ලක්ෂණ අඩංගු නම්, 9-අක්ෂ CNC පට්ටලයට සැකසුම් ක්රියා පටිපාටි ඒකාබද්ධ කළ හැකිද යන්න ද ඇගයීමට ලක් කළ හැකිය.
ස්විස් වර්ගයේ CNC පට්ටලයක් සහ සාම්ප්රදායික CNC පට්ටලයක් අතර වෙනස්කම් පිළිබඳ වැඩිදුර ඉගෙන ගන්න → JIANKE's CNC ස්විස් පට්ටලයක් එදිරිව සාම්ප්රදායික CNC පට්ටලයක්: ඔබේ නිෂ්පාදන අවශ්යතා සඳහා සුදුසු කුමක්ද?
ඇලුමිනියම් CNC ඇඹරුම් මෙවලම්, චිප්ස් සහ තුනී බිත්ති පාලනය කරන්නේ කෙසේද?
2025 දී "CIRP Journal of Manufacturing Science and Technology" හි ප්රකාශයට පත් කරන ලද අඩු දෘඪතාව සහිත තුනී බිත්ති සහිත කොටස් පිළිබඳ සමාලෝචනයකින් පෙන්වා දුන්නේ තුනී බිත්ති සහිත කොටස්වල ආරම්භක ද්රව්ය ඉවත් කිරීමේ අනුපාතය සාමාන්යයෙන් 80% සිට 90% දක්වා ළඟා විය හැකි බවයි.
මෙම අධ්යයනයේ දී, කැපුම් බලය, කැපුම් තාපය, අවශේෂ ආතතිය, සවිකිරීමේ තත්ත්වය සහ කතාබස් කොටස් විරූපණය සමඟ සම්බන්ධ වේ. එබැවින්, ඇලුමිනියම් CNC යන්ත්රෝපකරණ සඳහා රළු යන්ත්රෝපකරණ සහ නිම කිරීමේ යන්ත්රෝපකරණ වෙන වෙනම සැලසුම් කිරීමට අවශ්ය වන අතර, සියලුම ක්රියාවලීන් සම්පූර්ණ කිරීමට එකම කණ්ඩායම් උපාය මාර්ගය භාවිතා කළ නොහැක.
මෙවලම ෆෙරස් නොවන ලෝහ සැකසුම් සඳහා නිර්මාණය කර ඇති ජ්යාමිතික ව්යුහයට ප්රමුඛත්වය දිය යුතුය. තියුණු කැපුම් දාරය, ඔප දැමූ චිප් ඉවත් කිරීමේ කට්ට, ප්රමාණවත් චිප් ඉඩක් සහ අඩු මෙවලම් ධාවනය ගොඩනැගීමේ දාරය අඩු කිරීමට සහ චිපය කැපුම් ප්රදේශයෙන් සුමටව පිටවීමට උපකාරී වේ.
ඇලුමිනියම් CNC ඇඹරීමේදී ද්වි-දාර සහ ත්රි-දාර අන්ත මෝල් බහුලව භාවිතා වේ, මන්ද මෙම මෙවලම් දෙක සාමාන්යයෙන් විශාල චිප් ඉවත් කිරීමේ ඉඩක් ඇත.කෙසේ වෙතත්, අවසාන මෙවලම් තේරීම තවමත් මෙවලම් විෂ්කම්භය, රේඩියල් කැපුම් පළල, අක්ෂීය කැපුම් ගැඹුර, යන්ත්ර බලය සහ සිසිලන මාදිලිය මගින් පුළුල් ලෙස විනිශ්චය කළ යුතුය.
එකම වේග සහ පෝෂණ පරාමිතීන් විවිධ යන්ත්ර මෙවලම් වලට කෙලින්ම පිටපත් කළ නොහැක. ස්පින්ඩල් වේගය කැපුම් වේගය සහ මෙවලම් විෂ්කම්භය අනුව තීරණය වන අතර, පෝෂණ වේගය දතකට පෝෂණය, දාර ගණන සහ ස්පින්ඩල් වේගය අනුව තීරණය වේ.
රළු යන්ත්රෝපකරණ සහ නිම කිරීමේ යන්ත්රෝපකරණ වෙන වෙනම සැලසුම් කළ යුතුය. රළු යන්ත්රෝපකරණ කිරීමෙන් පසු, පැති බිත්තියක් අකාලයේ අවසාන ප්රමාණයට කෙලින්ම සැකසීම වළක්වා ගැනීම සඳහා ඒකාකාර ආන්තිකයක් රඳවා ගත යුතුය. සමමිතික ව්යුහයන් සඳහා, අභ්යන්තර ආතතිය මුදා හැරීම නිසා ඇතිවන විරූපණය අඩු කිරීම සඳහා දෙපැත්තම සාපේක්ෂව සමතුලිත අනුපිළිවෙලකට සැකසිය හැකිය.
ඉහත සඳහන් කළ 2025 අධ්යයනයෙන් හෙළි වූයේ එහි පරීක්ෂණ තත්වයන් යටතේ, 1 mm බිත්ති ඝණකම පැහැදිලි කතාබහක් පෙන්නුම් කළ අතර, 2 mm බිත්ති ඝණකමෙහි සැකසුම් ස්ථායිතාව වැඩිදියුණු වූ බවයි. මෙම ප්රතිඵලය අධි අවදානම් සහිත මෝස්තර හඳුනා ගැනීමට භාවිතා කළ හැකි නමුත්, සියලුම ඇලුමිනියම් මිශ්ර ලෝහ කොටස් සඳහා විශ්වීය අවම බිත්ති ඝණකම ලෙස භාවිතා නොකළ යුතුය.
නැවත නැවත චිප් කැපීම මතුපිට සීරීම්, දේශීය උෂ්ණත්වය ඉහළ යාම සහ තලයෙහි ඇලුමිනියම් ඇලවීම ඇති කරයි.අභ්යන්තර සිසිලනය, ඉසින සිසිලනය, ක්ෂුද්ර ලිහිසිකරණය හෝ දිශානුගත සම්පීඩිත වාතය භාවිතා කළ හැකි නමුත්, කුමන එකක් තෝරා ගත්තද, චිපය කුහරයෙන් සහ කැපුම් ප්රදේශයෙන් අඛණ්ඩව මුදා හැරිය යුතුය.
යන්ත්රෝපකරණ යොමුව සහ මෙවලම් වන්දි සැකසීමේදී, ඔබට CNC පට්ටල මෙවලම් ඕෆ්සෙට් සහ වැඩ කොටස ශුන්ය සැකසුම් මාර්ගෝපදේශය වෙත යොමු විය හැකිය. ඔබට සැකසුම් චක්රය කෙටි කිරීමට අවශ්ය නම්, ඔබට CNC ලෝහ පට්ටල සැකසුම් කාර්යක්ෂමතා පිරික්සුම් ලැයිස්තුව සමඟ ඒකාබද්ධව කලම්ප කිරීම, මෙවලම් වෙනස් කිරීම සහ සැකසුම් අනුපිළිවෙල ද පරීක්ෂා කළ හැකිය.
නිති අසන පැණ
6061-T6 සාමාන්යයෙන් සාමාන්ය ඇලුමිනියම් CNC යන්ත්රෝපකරණ සඳහා සුදුසු වේ, 7075-T6 ඉහළ බර කොටස් සඳහා සුදුසු වේ, සහ 7050 ඉහළ අවශ්යතා සහිත ඝන තහඩු කොටස් සඳහා භාවිතා කළ හැකිය. සියලුම නිර්මාණ සඳහා කිසිදු වෙළඳ නාමයක් සුදුසු විය නොහැක.
ඇලුමිනියම් CNC යන්ත්රෝපකරණ සඳහා, ප්රිස්මැටික් කොටස් සඳහා යන්ත්රෝපකරණ මධ්යස්ථානයක්, සරල වටකුරු කොටස් සඳහා සාම්ප්රදායික පට්ටලයක් සහ ද්විතියික ලක්ෂණ සහිත සිහින් බාර්-ෆෙඩ් සංරචක සඳහා ස්විස් වර්ගයේ පට්ටලයක් භාවිතා කරන්න.
බිත්ති උස, මිශ්ර ලෝහය, සවිකිරීම, මෙවලම සහ යන්ත්රෝපකරණ මාර්ගය ව්යුහාත්මක ස්ථායිතාව වෙනස් කරන බැවින්, සියලුම කොටස් සඳහා ඒකාකාර අවම බිත්ති ඝණකම නොමැත.
කතාබස් කිරීම සාමාන්යයෙන් ප්රමාණවත් නොවන පද්ධති දෘඪතාව, දිගු මෙවලම් උඩින් එල්ලීම, ස්පින්ඩල් වේගය සහ කැපුම් පළල අස්ථායී සංයෝජනය, ප්රමාණවත් සවිකිරීම් ආධාරකයක් හෝ තුනී බිත්ති තද බව අඛණ්ඩව අඩුවීම සමඟ සම්බන්ධ වේ. තුනී බිත්ති සහිත කොටස්වල රළු යන්ත්රෝපකරණ අවධිය ආරම්භක ද්රව්යයෙන් 80% සිට 90% දක්වා ඉවත් කළ හැකි අතර, යන්ත්රෝපකරණ ක්රියාවලියේදී ව්යුහාත්මක තද බව සැලකිය යුතු ලෙස වෙනස් වේ.
කලම්ප ගණන අඩු කිරීම, අනවශ්ය තුනී බිත්ති සහිත ව්යුහයන් වළක්වා ගැනීම, සම්මත මෙවලම් සහ පිරවුම් භාවිතා කිරීම, ප්රධාන මානයන් වෙන්කර හඳුනා ගැනීම සහ අවසාන හැඩයට ආසන්න හිස් තැන් තෝරා ගැනීමෙන් පිරිවැය අඩු කළ හැකිය. මෙවලම් මාර්ගය ප්රශස්ත කිරීම මඟින් යන්ත්රෝපකරණ චක්රය සෘජුවම අඩු කළ හැකිය.
නිගමනය
උසස් තත්ත්වයේ ඇලුමිනියම් CNC යන්ත්රෝපකරණ කොටස්වල ජ්යාමිතික ව්යුහයෙන් ආරම්භ විය යුතු අතර, ඇලුමිනියම් මිශ්ර ලෝහ වෙළඳ නාමය, යන්ත්ර මෙවලම් ව්යුහය, මෙවලම, විරූපණ පාලනය, හඳුනාගැනීමේ යෝජනා ක්රමය සහ මතුපිට ප්රතිකාරය තීරණය කළ යුතුය.
ප්රිස්මැටික් කොටස් සඳහා යන්ත්රෝපකරණ මධ්යස්ථානයක් සහ හැරවූ සහ ඇඹරූ විශේෂාංග සහිත කුඩා බාර්-පෝෂක සංරචක සඳහා ස්විස් වර්ගයේ CNC වැසිකිළියක් භාවිතා කරන්න. දෙවන කණ්ඩායම සඳහා, ජියැන්කේ යන්ත්රෝපකරණවල ස්විස් වර්ගයේ යන්ත්ර පරාසය විෂ්කම්භය, දිග, සජීවී මෙවලම, උප-ස්පින්ඩලය සහ පරිමාව අවශ්යතාවලට එරෙහිව ඇගයීමට ලක් කළ යුතුය.