
Czy martwisz się odkształceniami cienkościennymi i rosnącymi kosztami kontroli podczas obróbki lekkich elementów? Masz wątpliwości, które centrum obróbcze – zwykłe tokarki CNC czy tokarki typu szwajcarskiego – będzie bardziej odpowiednie dla Twojej konstrukcji? Ostateczny efekt obróbki aluminium CNC zależy od szeregu powiązanych ze sobą czynników, takich jak gatunek stopu aluminium, forma, narzędzie, uchwyt, tolerancja i obróbka powierzchni. Każdy błąd w doborze może spowodować drgania, odkształcenia, dryft wymiarowy lub pogorszenie spójności partii.
Dlaczego obróbka CNC aluminium jest odpowiednia do produkcji precyzyjnej?
W 2025 roku popyt na aluminium w Ameryce Północnej osiągnął 26.65 miliarda funtów, co stanowi wzrost o 0.8% rok do roku. Tak duża skala popytu świadczy o stosunkowo dojrzałym systemie dostaw aluminium. Jednak podczas obróbki aluminium CNC nadal konieczny jest dobór odpowiedniego procesu, w zależności od formy wykroju, struktury elementu i wielkości produkcji. Bezpośrednie wdrożenie do produkcji nie jest możliwe ze względu na łatwość cięcia aluminium.
Stop aluminium charakteryzuje się niską gęstością, dobrą odpornością na korozję i przewodnością cieplną , a po stopowaniu uzyskuje wysoką wytrzymałość. Jest powszechnie stosowany w obudowach urządzeń elektronicznych, zaworach hydraulicznych, mocowaniach optycznych, wspornikach mechanicznych, częściach układów chłodzenia oraz komponentach transportowych.
Jednakże stan obróbki cieplnej, kierunek włókien, naprężenia szczątkowe i forma wykroju stopu aluminium wpływają na stopień odkształcenia części po usunięciu dużej ilości materiału. Nawet jeśli ten sam rysunek zostanie wykonany z różnych partii blach lub prętów, ostateczna stabilność wymiarowa może się różnić.
Przed wyborem obrabiarki należy ją sklasyfikować pod kątem struktury geometrycznej części. Części o konstrukcji skrzynkowej lub nieobrotowe z płaszczyznami, wnękami i wielopłaszczyznami zazwyczaj nadają się do centrów obróbczych. Wały, tuleje, obudowy złączy i gwintowane części cylindryczne lepiej nadają się do toczenia.
W przypadku prętów o małej średnicy, zawierających również otwory poprzeczne, płaszczyzny frezowania lub mimośrody, zazwyczaj można wybrać tokarki CNC typu szwajcarskiego. Urządzenie to umożliwia toczenie, wiercenie, frezowanie i obróbkę wsteczną w jednym cyklu obróbczym.
Ponadto konieczne jest rozróżnienie między produkcją próbną a masową. Stolik z próbkami może obsługiwać miękkie pazury, wielokrotne zaciski i dłuższy czas strojenia. Produkcja seryjna wymaga stabilnych punktów odniesienia pozycjonowania, powtarzalnych mocowań, zarządzania trwałością narzędzi oraz systemów detekcji, które nie przerywają często cyklu obróbki.
Który rodzaj aluminium jest najlepszy do produkcji części obrabianych CNC?
W badaniu próbka 7050-T7451 o grubości ścianki 1 mm wykazała najbardziej widoczną niestabilność podczas obróbki, a stabilność obróbki była lepsza przy grubości ścianki 2 mm. Przy wysokości ścianki 48 mm, grubość ścianki co najmniej 1.5 mm jest potrzebna do zachowania dokładności wymiarowej i kształtu. To pokazuje, że wyboru stopu nie można oceniać w oderwaniu od struktury geometrycznej elementu.
6061-T6 jest zazwyczaj preferowanym materiałem do produkcji aluminiowych elementów obrabianych CNC. Charakteryzuje się stabilnymi parametrami obróbki i dobrą podatnością na utlenianie anodowe. Jest powszechnie stosowany w osprzętach, obudowach, kolektorach, wspornikach i ogólnych częściach mechanicznych.
7075-T6 nadaje się do części łożyskowych wymagających wysokiego stosunku wytrzymałości do masy. W porównaniu ze stalą 6061, koszty materiałów są zazwyczaj wyższe, a metody zabezpieczenia antykorozyjnego i powierzchni wymagają dokładniejszego planowania.
Stop aluminium 2024 nadaje się do części wymagających wysokiej wytrzymałości zmęczeniowej, jednak zazwyczaj wymagana jest dodatkowa ochronna obróbka powierzchni. Stop 5052 lepiej nadaje się do części blaszanych, które muszą być formowane lub spawane, a nie do intensywnego frezowania z dużą głębokością skrawania i dużą szybkością usuwania materiału.
6082 to stop aluminium serii 6xxxx, który w niektórych regionach charakteryzuje się dobrymi warunkami dostaw. W przypadku grubych płyt części lotniczych, pod warunkiem certyfikacji materiału i stabilnej kontroli procesu, można również rozważyć stop aluminium 7050.
| Stop | Typowe części CNC | Główny powód wyboru | Punkt obserwacyjny |
|---|---|---|---|
| 6061-T6 | Obudowy, wsporniki, kolektory | Zrównoważona obróbka i wykańczanie | Niższa wytrzymałość niż 7075 |
| 7075-T6 | Ramy i ramiona obciążone | Wysoki stosunek wytrzymałości do masy | Planowanie kosztów i korozji |
| 2024-T3/T4 | Komponenty obciążone zmęczeniem | Dobra odporność na zmęczenie | Często potrzebne jest wykończenie ochronne |
| 5052-H32 | Części obrabiane mechanicznie na arkuszach | Formowalność i odporność na korozję | Nie nadaje się do intensywnego frezowania |
| 6082-T6 | Części maszyn konstrukcyjnych | Opcja strukturalna serii 6xxx | Dostępność regionalna |
| 7050-T7451 | Grube płyty lotnicze | Wydajność przez grubość | Certyfikacja i kontrola stresu |
Która maszyna CNC do obróbki aluminium daje najlepsze rezultaty?
W badaniu przeprowadzonym w 2026 roku Xu i Verl przetestowali pięcioosiowy kontur z 100 000 punktów detekcji. Wyniki pokazują, że w porównaniu z przemysłowym rdzeniem systemu CNC, zoptymalizowane planowanie posuwu skraca czas obróbki wykończeniowej o ponad 15%. Dowodzi to, że wydajność kinematyczna, system CNC i ścieżka narzędzia obrabiarki są równie ważne przy wyborze maszyny CNC do obróbki aluminium.
3 -osiowe centrum obróbcze nadaje się do obróbki blachy, otworów wnękowych i detali wymagających dojścia z kilku kierunków. Jeśli detal wymaga obróbki wielu powierzchni wokół obracającego się wału, można dodać czwarty wał, aby ograniczyć konieczność ręcznego ponownego mocowania.
Centrum obróbcze 5-osiowe nadaje się do obróbki otworów skośnych, powierzchni zakrzywionych lub złożonych elementów rozmieszczonych w wielu kierunkach. Obróbka 5-osiowa jest często bardziej efektywnym wyborem w przypadku maszyn 3-osiowych, które wymagają projektowania wielu zestawów uchwytów lub częstej regulacji punktów odniesienia.
Konwencjonalne tokarki CNC nadają się do obróbki wałków, tulei, kołnierzy i elementów cylindrycznych o średniej długości. Jeśli element zawiera również płaszczyznę frezowania, otwór promieniowy, rowek wpustowy lub mimośród, można wybrać tokarko-frezarkę z napędzanymi narzędziami i osią Y.
Jeśli chcesz dowiedzieć się więcej na temat narzędzi roboczych, zapoznaj się z artykułem JIANKE „Najlepsze narzędzia robocze na tokarkach CNC: 7 porad ekspertów, jak zmaksymalizować precyzję”.
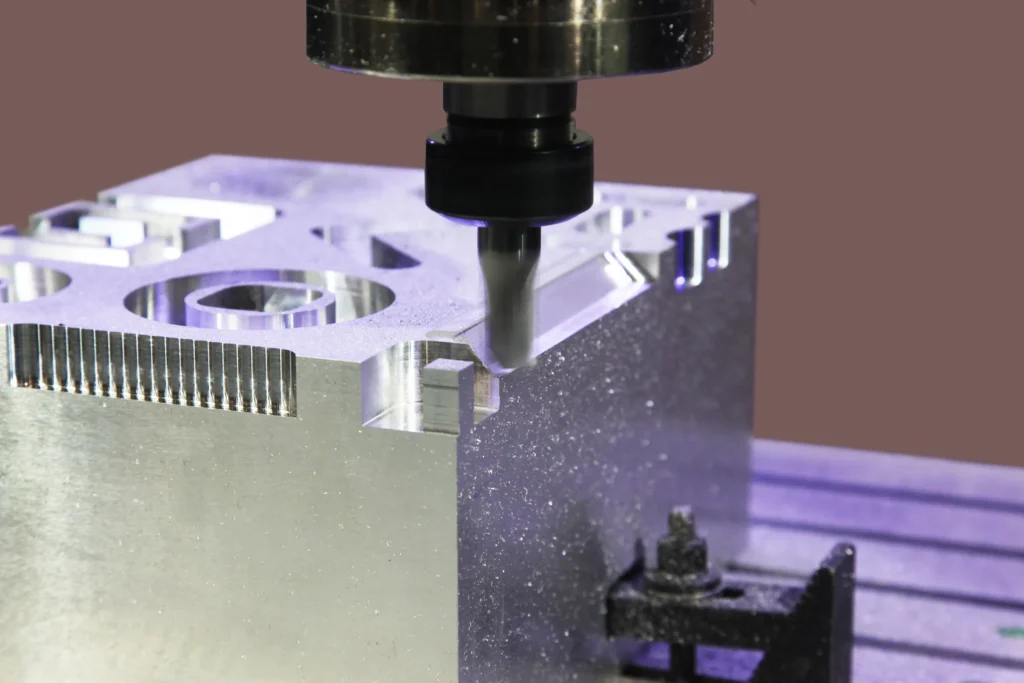
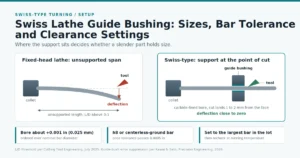
W przypadku smukłych prętów o małej średnicy, aluminiowa maszyna CNC typu szwajcarskiego podtrzymuje materiał w pobliżu obszaru cięcia za pomocą tulei prowadzącej. Taka konstrukcja sprzyja zmniejszeniu ugięcia pręta i umożliwia integrację toczenia, wiercenia, frezowania i obróbki wstecznej w ramach jednej obróbki.
Problemów niedostatecznej sztywności mocowania, zbyt długiego wysięgu narzędzia, zużycia łożysk wrzeciona czy złej stabilności termicznej nie da się zrekompensować wyłącznie dużą prędkością obrotową wrzeciona.
Prawdziwie odpowiednia obrabiarka powinna być w stanie wykonać wszystkie elementy geometryczne przy jak najmniejszej i najbardziej stabilnej liczbie czasów zaciskania. Przed wyborem sprzętu należy najpierw porównać różnice między tokarką CNC typu szwajcarskiego a konwencjonalną tokarką CNC. Jeśli obróbka obejmuje oba końce detalu i zawiera wiele elementów promieniowych, można również ocenić, czy 9-osiowa tokarka CNC umożliwia integrację procedur obróbki.
Dowiedz się więcej o różnicach między tokarkami CNC typu szwajcarskiego a konwencjonalną tokarką CNC → Szwajcarska tokarka CNC firmy JIANKE a konwencjonalna tokarka CNC: Która jest odpowiednia dla Twoich potrzeb produkcyjnych?
Jak frezarki CNC do aluminium powinny kontrolować narzędzia, wióry i cienkie ścianki?
Przegląd cienkościennych części o małej sztywności, opublikowany w 2025 r. w czasopiśmie „CIRP Journal of Manufacturing Science and Technology”, wykazał, że początkowa szybkość usuwania materiału w przypadku cienkościennych części może zazwyczaj wynosić od 80% do 90%.
W niniejszym badaniu siła skrawania, ciepło skrawania, naprężenia szczątkowe, stan mocowania i drgania są powiązane z odkształceniem części. Dlatego obróbka CNC aluminium wymaga oddzielnego planowania obróbki zgrubnej i wykańczającej, a nie stosowania tej samej strategii grupowej do realizacji wszystkich procesów.
Narzędzie powinno priorytetowo traktować strukturę geometryczną zaprojektowaną do obróbki metali nieżelaznych. Ostra krawędź skrawająca, polerowany rowek odprowadzający wióry, wystarczająca ilość miejsca na wióry i niskie bicie narzędzia pomagają ograniczyć narastanie wiórów na krawędzi skrawającej i zapewnić płynne odprowadzanie wiórów z obszaru skrawania.
Frezy walcowo -czołowe dwu- i trójostrzowe są powszechnie stosowane we frezowaniu CNC aluminium, ponieważ te dwa narzędzia zazwyczaj zapewniają większą przestrzeń do usuwania wiórów. Jednak ostateczny wybór narzędzia nadal wymaga kompleksowej oceny pod kątem średnicy narzędzia, promieniowej szerokości skrawania, osiowej głębokości skrawania, mocy obrabiarki i trybu chłodzenia.
Tego samego zestawu parametrów prędkości i posuwu nie można bezpośrednio skopiować do różnych obrabiarek. Prędkość obrotowa wrzeciona jest określana przez prędkość skrawania i średnicę narzędzia, natomiast prędkość posuwu przez posuw na ząb, liczbę krawędzi i prędkość obrotową wrzeciona.
Obróbkę zgrubną i wykańczającą należy zaplanować oddzielnie. Po obróbce zgrubnej należy zachować jednolity margines, aby uniknąć przedwczesnego przetworzenia ścianki bocznej do rozmiaru końcowego. W przypadku struktur symetrycznych, obie strony można obrabiać w stosunkowo zrównoważonej kolejności, aby zminimalizować odkształcenia spowodowane uwalnianiem naprężeń wewnętrznych.
Wspomniane badanie z 2025 roku wykazało, że w warunkach testowych grubość ścianki 1 mm wykazywała wyraźne drgania, podczas gdy grubość ścianki 2 mm poprawiła stabilność obróbki. Wynik ten można wykorzystać do identyfikacji projektów wysokiego ryzyka, ale nie powinien być stosowany jako uniwersalna minimalna grubość ścianki dla wszystkich elementów ze stopów aluminium.
Wielokrotne cięcie wiórów spowoduje zarysowania powierzchni, lokalny wzrost temperatury i przywieranie aluminium do ostrza. Można zastosować chłodzenie wewnętrzne, chłodzenie natryskowe, mikrosmarowanie lub kierunkowe sprężone powietrze, ale niezależnie od wybranej metody, wiór musi być stale odprowadzany z komory i obszaru cięcia.
Podczas ustawiania punktu odniesienia obróbki i kompensacji narzędzia można skorzystać z instrukcji ustawiania offsetu narzędzia i punktu zerowego przedmiotu obrabianego w tokarce CNC. Aby skrócić cykl obróbki, można również sprawdzić mocowanie, wymianę narzędzia i kolejność obróbki w połączeniu z listą kontrolną wydajności obróbki metalu w tokarce CNC.
FAQ
Stal 6061-T6 nadaje się zazwyczaj do ogólnej obróbki aluminium CNC, stal 7075-T6 nadaje się do części o dużym obciążeniu, a stal 7050 może być stosowana do grubych blach o wyższych wymaganiach. Żadna marka nie nadaje się do wszystkich projektów.
Do obróbki CNC aluminium należy używać centrum obróbczego do części pryzmatycznych, tokarki konwencjonalnej do prostych, okrągłych części i tokarki typu szwajcarskiego do obróbki smukłych elementów podawanych z prętów z elementami drugorzędnymi.
Nie ma jednolitej minimalnej grubości ścianek dla wszystkich części, ponieważ wysokość ścianki, stop, osprzęt, narzędzie i ścieżka obróbki zmieniają stabilność strukturalną.
Drgania są zazwyczaj związane z niewystarczającą sztywnością układu, długim wysięgiem narzędzia, niestabilną kombinacją prędkości obrotowej wrzeciona i szerokości skrawania, niewystarczającym podparciem uchwytu lub ciągłym spadkiem sztywności elementów cienkościennych. Zgrubna obróbka elementów cienkościennych może spowodować utratę od 80% do 90% materiału początkowego, a sztywność strukturalna ulegnie znacznej zmianie w trakcie procesu obróbki.
Koszty można obniżyć poprzez zmniejszenie liczby mocowań, unikanie zbędnych konstrukcji cienkościennych, stosowanie standardowych narzędzi i wyokrągleń, rozróżnianie kluczowych wymiarów oraz dobór półfabrykatów zbliżonych do kształtu końcowego. Optymalizacja ścieżki narzędzia może również bezpośrednio skrócić cykl obróbki.
Wniosek
Wysokiej jakości obróbka CNC aluminium powinna zaczynać się od ustalenia struktury geometrycznej części oraz określenia marki stopu aluminium, struktury obrabiarki, narzędzia, kontroli odkształceń, schematu wykrywania i obróbki powierzchni.
Do obróbki elementów pryzmatycznych należy użyć centrum obróbczego, a do obróbki małych elementów z pręta z elementami toczonymi i frezowanymi – tokarki CNC typu szwajcarskiego. W przypadku drugiej grupy, asortyment maszyn typu szwajcarskiego firmy Jianke Machinery należy ocenić pod kątem wymagań dotyczących średnicy, długości, narzędzia roboczego, wrzeciona pomocniczego i objętości.