
ਕੀ ਤੁਸੀਂ ਹਲਕੇ ਭਾਰ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕਰਦੇ ਸਮੇਂ ਪਤਲੀਆਂ-ਦੀਵਾਰਾਂ ਵਾਲੇ ਵਿਗਾੜ ਅਤੇ ਵਧਦੇ ਨਿਰੀਖਣ ਖਰਚਿਆਂ ਬਾਰੇ ਚਿੰਤਤ ਹੋ? ਕੀ ਇਹ ਅਨਿਸ਼ਚਿਤ ਹੈ ਕਿ ਮਸ਼ੀਨਿੰਗ ਕੇਂਦਰਾਂ ਵਿੱਚੋਂ ਕਿਹੜਾ, ਆਮ CNC ਖਰਾਦ ਜਾਂ ਸਵਿਸ ਕਿਸਮ ਦੇ ਖਰਾਦ ਤੁਹਾਡੇ ਹਿੱਸੇ ਦੇ ਢਾਂਚੇ ਲਈ ਵਧੇਰੇ ਢੁਕਵਾਂ ਹੈ? ਐਲੂਮੀਨੀਅਮ CNC ਮਸ਼ੀਨਿੰਗ ਦਾ ਅੰਤਮ ਨਤੀਜਾ ਕਈ ਆਪਸੀ ਸੰਬੰਧਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ, ਜਿਸ ਵਿੱਚ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਗ੍ਰੇਡ, ਖਾਲੀ ਫਾਰਮ, ਟੂਲ, ਫਿਕਸਚਰ, ਸਹਿਣਸ਼ੀਲਤਾ ਅਤੇ ਸਤਹ ਇਲਾਜ ਸ਼ਾਮਲ ਹਨ। ਕੋਈ ਵੀ ਚੋਣ ਗਲਤੀ ਵਾਈਬ੍ਰੇਸ਼ਨ ਪੈਟਰਨ, ਵਿਗਾੜ, ਆਕਾਰ ਦੇ ਵਹਾਅ ਜਾਂ ਬੈਚ ਇਕਸਾਰਤਾ ਵਿੱਚ ਗਿਰਾਵਟ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੀ ਹੈ।
ਐਲੂਮੀਨੀਅਮ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਸ਼ੁੱਧਤਾ ਉਤਪਾਦਨ ਦੇ ਅਨੁਕੂਲ ਕਿਉਂ ਹੈ?
2025 ਵਿੱਚ, ਉੱਤਰੀ ਅਮਰੀਕਾ ਦੀ ਐਲੂਮੀਨੀਅਮ ਦੀ ਮੰਗ 26.65 ਬਿਲੀਅਨ ਪੌਂਡ ਤੱਕ ਪਹੁੰਚ ਗਈ, ਜੋ ਕਿ ਸਾਲ-ਦਰ-ਸਾਲ 0.8% ਦਾ ਵਾਧਾ ਹੈ। ਇੰਨੀ ਵੱਡੀ ਮੰਗ ਦਰਸਾਉਂਦੀ ਹੈ ਕਿ ਐਲੂਮੀਨੀਅਮ ਸਪਲਾਈ ਪ੍ਰਣਾਲੀ ਮੁਕਾਬਲਤਨ ਪਰਿਪੱਕ ਹੋ ਗਈ ਹੈ। ਹਾਲਾਂਕਿ, ਐਲੂਮੀਨੀਅਮ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਕਰਦੇ ਸਮੇਂ, ਖਾਲੀ ਰੂਪ, ਭਾਗ ਬਣਤਰ ਅਤੇ ਉਤਪਾਦਨ ਮਾਤਰਾ ਦੇ ਅਨੁਸਾਰ ਢੁਕਵੀਂ ਪ੍ਰਕਿਰਿਆ ਦੀ ਚੋਣ ਕਰਨਾ ਅਜੇ ਵੀ ਜ਼ਰੂਰੀ ਹੈ। ਇਸਨੂੰ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਉਤਪਾਦਨ ਵਿੱਚ ਪਾਉਣਾ ਸੰਭਵ ਨਹੀਂ ਹੈ ਕਿਉਂਕਿ ਐਲੂਮੀਨੀਅਮ ਸਮੱਗਰੀ ਨੂੰ ਕੱਟਣਾ ਆਸਾਨ ਹੈ।
ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਵਿੱਚ ਘੱਟ ਘਣਤਾ, ਚੰਗੀ ਖੋਰ ਪ੍ਰਤੀਰੋਧ ਅਤੇ ਥਰਮਲ ਚਾਲਕਤਾ ਹੁੰਦੀ ਹੈ , ਅਤੇ ਮਿਸ਼ਰਤ ਧਾਤ ਤੋਂ ਬਾਅਦ ਉੱਚ ਤਾਕਤ ਪ੍ਰਾਪਤ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ। ਇਹ ਆਮ ਤੌਰ 'ਤੇ ਇਲੈਕਟ੍ਰਾਨਿਕ ਉਪਕਰਣਾਂ ਦੇ ਘਰਾਂ, ਹਾਈਡ੍ਰੌਲਿਕ ਵਾਲਵ, ਆਪਟੀਕਲ ਮਾਊਂਟ, ਮਕੈਨੀਕਲ ਸਪੋਰਟ, ਕੂਲਿੰਗ ਸਿਸਟਮ ਪਾਰਟਸ ਅਤੇ ਆਵਾਜਾਈ ਦੇ ਹਿੱਸਿਆਂ ਵਿੱਚ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ।
ਹਾਲਾਂਕਿ, ਗਰਮੀ ਦੇ ਇਲਾਜ ਦੀ ਸਥਿਤੀ, ਅਨਾਜ ਦੀ ਦਿਸ਼ਾ, ਬਕਾਇਆ ਤਣਾਅ ਅਤੇ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਦਾ ਖਾਲੀ ਰੂਪ ਵੱਡੀ ਮਾਤਰਾ ਵਿੱਚ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਣ ਤੋਂ ਬਾਅਦ ਹਿੱਸਿਆਂ ਦੇ ਵਿਗਾੜ ਦੀ ਡਿਗਰੀ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰੇਗਾ। ਭਾਵੇਂ ਇੱਕੋ ਡਰਾਇੰਗ ਸ਼ੀਟ ਜਾਂ ਬਾਰ ਦੇ ਵੱਖ-ਵੱਖ ਬੈਚਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਤਿਆਰ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਅੰਤਮ ਅਯਾਮੀ ਸਥਿਰਤਾ ਵੱਖ-ਵੱਖ ਹੋ ਸਕਦੀ ਹੈ।
ਮਸ਼ੀਨ ਟੂਲ ਦੀ ਚੋਣ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਇਸਨੂੰ ਹਿੱਸਿਆਂ ਦੀ ਜਿਓਮੈਟ੍ਰਿਕ ਬਣਤਰ ਦੇ ਅਨੁਸਾਰ ਸ਼੍ਰੇਣੀਬੱਧ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਸਮਤਲ, ਗੁਫਾ ਅਤੇ ਬਹੁ-ਪੱਖੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵਾਲੇ ਬਾਕਸ-ਕਿਸਮ ਜਾਂ ਗੈਰ-ਘੁੰਮਦੇ ਹਿੱਸੇ ਆਮ ਤੌਰ 'ਤੇ ਮਸ਼ੀਨਿੰਗ ਕੇਂਦਰਾਂ ਲਈ ਢੁਕਵੇਂ ਹੁੰਦੇ ਹਨ। ਸ਼ਾਫਟ, ਸਲੀਵਜ਼, ਕਨੈਕਟਰ ਹਾਊਸਿੰਗ ਅਤੇ ਥਰਿੱਡਡ ਸਿਲੰਡਰ ਵਾਲੇ ਹਿੱਸੇ ਮੋੜਨ ਲਈ ਵਧੇਰੇ ਢੁਕਵੇਂ ਹਨ।
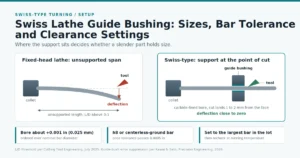
ਛੋਟੇ ਵਿਆਸ ਵਾਲੇ ਬਾਰ ਪਾਰਟਸ ਲਈ, ਜੇਕਰ ਉਹਨਾਂ ਵਿੱਚ ਟ੍ਰਾਂਸਵਰਸ ਹੋਲ, ਮਿਲਿੰਗ ਪਲੇਨ ਜਾਂ ਐਕਸੈਂਟਰੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵੀ ਹੁੰਦੀਆਂ ਹਨ, ਤਾਂ ਸਵਿਸ-ਕਿਸਮ ਦੇ CNC ਖਰਾਦ ਆਮ ਤੌਰ 'ਤੇ ਚੁਣੇ ਜਾ ਸਕਦੇ ਹਨ। ਇਹ ਡਿਵਾਈਸ ਇੱਕ ਮਸ਼ੀਨਿੰਗ ਚੱਕਰ ਵਿੱਚ ਮੋੜ, ਡ੍ਰਿਲਿੰਗ, ਮਿਲਿੰਗ ਅਤੇ ਬੈਕ ਪ੍ਰੋਸੈਸਿੰਗ ਨੂੰ ਪੂਰਾ ਕਰ ਸਕਦੀ ਹੈ।
ਇਸ ਤੋਂ ਇਲਾਵਾ, ਨਮੂਨਾ ਨਿਰਮਾਣ ਅਤੇ ਵੱਡੇ ਪੱਧਰ 'ਤੇ ਉਤਪਾਦਨ ਵਿੱਚ ਫਰਕ ਕਰਨਾ ਵੀ ਜ਼ਰੂਰੀ ਹੈ। ਨਮੂਨਾ ਪੜਾਅ ਨਰਮ ਪੰਜੇ, ਮਲਟੀਪਲ ਕਲੈਂਪਿੰਗ ਅਤੇ ਲੰਬੇ ਟਿਊਨਿੰਗ ਸਮੇਂ ਨੂੰ ਸਵੀਕਾਰ ਕਰ ਸਕਦਾ ਹੈ। ਬੈਚ ਉਤਪਾਦਨ ਲਈ ਸਥਿਰ ਸਥਿਤੀ ਮਾਪਦੰਡ, ਦੁਹਰਾਉਣ ਯੋਗ ਫਿਕਸਚਰ, ਟੂਲ ਲਾਈਫ ਮੈਨੇਜਮੈਂਟ, ਅਤੇ ਖੋਜ ਸਕੀਮਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਜੋ ਮਸ਼ੀਨਿੰਗ ਚੱਕਰ ਵਿੱਚ ਅਕਸਰ ਵਿਘਨ ਨਹੀਂ ਪਾਉਂਦੀਆਂ।
ਸੀਐਨਸੀ ਮਸ਼ੀਨ ਵਾਲੇ ਪੁਰਜ਼ਿਆਂ ਲਈ ਕਿਹੜਾ ਐਲੂਮੀਨੀਅਮ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈ?
ਅਧਿਐਨ ਵਿੱਚ, 1 ਮਿਲੀਮੀਟਰ ਦੀ ਕੰਧ ਮੋਟਾਈ ਵਾਲੇ 7050-T7451 ਨਮੂਨੇ ਨੇ ਪ੍ਰੋਸੈਸਿੰਗ ਦੌਰਾਨ ਸਭ ਤੋਂ ਸਪੱਸ਼ਟ ਅਸਥਿਰਤਾ ਦਿਖਾਈ, ਅਤੇ ਜਦੋਂ ਕੰਧ ਦੀ ਮੋਟਾਈ 2 ਮਿਲੀਮੀਟਰ ਸੀ ਤਾਂ ਪ੍ਰੋਸੈਸਿੰਗ ਸਥਿਰਤਾ ਬਿਹਤਰ ਸੀ। 48 ਮਿਲੀਮੀਟਰ ਦੀ ਕੰਧ ਦੀ ਉਚਾਈ ਦੀ ਸਥਿਤੀ ਵਿੱਚ, ਅਯਾਮੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਆਕਾਰ ਦੀ ਸ਼ੁੱਧਤਾ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਘੱਟੋ ਘੱਟ 1.5 ਮਿਲੀਮੀਟਰ ਦੀ ਕੰਧ ਮੋਟਾਈ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇਹ ਦਰਸਾਉਂਦਾ ਹੈ ਕਿ ਮਿਸ਼ਰਤ ਧਾਤ ਦੀ ਚੋਣ ਨੂੰ ਹਿੱਸੇ ਦੀ ਜਿਓਮੈਟ੍ਰਿਕ ਬਣਤਰ ਤੋਂ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਨਹੀਂ ਨਿਰਣਾ ਕੀਤਾ ਜਾ ਸਕਦਾ।
6061-T6 ਆਮ ਤੌਰ 'ਤੇ CNC ਮਸ਼ੀਨ ਵਾਲੇ ਐਲੂਮੀਨੀਅਮ ਪਾਰਟਸ ਬਣਾਉਣ ਲਈ ਪਸੰਦੀਦਾ ਸਮੱਗਰੀ ਹੁੰਦੀ ਹੈ। ਇਸ ਵਿੱਚ ਸਥਿਰ ਪ੍ਰੋਸੈਸਿੰਗ ਪ੍ਰਦਰਸ਼ਨ ਅਤੇ ਵਧੀਆ ਐਨੋਡਿਕ ਆਕਸੀਕਰਨ ਅਨੁਕੂਲਤਾ ਹੈ। ਇਹ ਆਮ ਤੌਰ 'ਤੇ ਫਿਕਸਚਰ, ਕੇਸਿੰਗ, ਮੈਨੀਫੋਲਡ, ਬਰੈਕਟ ਅਤੇ ਆਮ ਮਕੈਨੀਕਲ ਪਾਰਟਸ ਵਿੱਚ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ।
7075-T6 ਉੱਚ ਤਾਕਤ-ਤੋਂ-ਵਜ਼ਨ ਅਨੁਪਾਤ ਲੋੜਾਂ ਵਾਲੇ ਬੇਅਰਿੰਗ ਹਿੱਸਿਆਂ ਲਈ ਢੁਕਵਾਂ ਹੈ। 6061 ਦੇ ਮੁਕਾਬਲੇ, ਇਸਦੀ ਸਮੱਗਰੀ ਦੀ ਲਾਗਤ ਆਮ ਤੌਰ 'ਤੇ ਵੱਧ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਖੋਰ ਇਲਾਜ ਅਤੇ ਸਤਹ ਸੁਰੱਖਿਆ ਯੋਜਨਾਵਾਂ ਨੂੰ ਵਧੇਰੇ ਧਿਆਨ ਨਾਲ ਯੋਜਨਾਬੱਧ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
2024 ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਉੱਚ ਥਕਾਵਟ ਪ੍ਰਦਰਸ਼ਨ ਜ਼ਰੂਰਤਾਂ ਵਾਲੇ ਹਿੱਸਿਆਂ ਲਈ ਢੁਕਵਾਂ ਹੈ, ਪਰ ਆਮ ਤੌਰ 'ਤੇ ਵਾਧੂ ਸੁਰੱਖਿਆ ਸਤਹ ਇਲਾਜ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। 5052 ਸ਼ੀਟ ਹਿੱਸਿਆਂ ਲਈ ਵਧੇਰੇ ਢੁਕਵਾਂ ਹੈ ਜਿਨ੍ਹਾਂ ਨੂੰ ਬਣਾਉਣ ਜਾਂ ਵੇਲਡ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਵੱਡੀ ਕੱਟਣ ਡੂੰਘਾਈ ਅਤੇ ਉੱਚ ਸਮੱਗਰੀ ਹਟਾਉਣ ਦੀ ਦਰ ਦੇ ਨਾਲ ਭਾਰੀ ਮਿਲਿੰਗ ਲਈ ਢੁਕਵਾਂ ਨਹੀਂ ਹੈ।
6082 ਇੱਕ 6xxxx ਸੀਰੀਜ਼ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਹੈ ਜਿਸਦੇ ਕੁਝ ਖੇਤਰਾਂ ਵਿੱਚ ਸਪਲਾਈ ਦੀਆਂ ਚੰਗੀਆਂ ਸਥਿਤੀਆਂ ਹਨ। ਮੋਟੀ ਪਲੇਟ ਏਵੀਏਸ਼ਨ ਪਾਰਟਸ ਲਈ, ਜੇਕਰ ਉਹਨਾਂ ਕੋਲ ਸਮੱਗਰੀ ਪ੍ਰਮਾਣੀਕਰਣ ਅਤੇ ਸਥਿਰ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ ਸਮਰੱਥਾਵਾਂ ਹਨ, ਤਾਂ 7050 ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਨੂੰ ਵੀ ਵਿਚਾਰਿਆ ਜਾ ਸਕਦਾ ਹੈ।
| ਮਿਸ਼ਰਤ | ਆਮ CNC ਹਿੱਸੇ | ਇਸਨੂੰ ਚੁਣਨ ਦਾ ਮੁੱਖ ਕਾਰਨ | ਦੇਖਣ ਦਾ ਸਥਾਨ |
|---|---|---|---|
| 6061-T6 | ਹਾਊਸਿੰਗ, ਬਰੈਕਟ, ਮੈਨੀਫੋਲਡ | ਸੰਤੁਲਿਤ ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ | 7075 ਤੋਂ ਘੱਟ ਤਾਕਤ |
| 7075-T6 | ਲੋਡ ਕੀਤੇ ਫਰੇਮ ਅਤੇ ਹਥਿਆਰ | ਉੱਚ ਤਾਕਤ-ਤੋਂ-ਭਾਰ ਅਨੁਪਾਤ | ਲਾਗਤ ਅਤੇ ਖੋਰ ਯੋਜਨਾਬੰਦੀ |
| 2024-T3/T4 | ਥਕਾਵਟ ਨਾਲ ਭਰੇ ਹੋਏ ਹਿੱਸੇ | ਵਧੀਆ ਥਕਾਵਟ ਪ੍ਰਦਰਸ਼ਨ | ਸੁਰੱਖਿਆਤਮਕ ਫਿਨਿਸ਼ ਦੀ ਅਕਸਰ ਲੋੜ ਹੁੰਦੀ ਹੈ |
| 5052-H32 | ਸ਼ੀਟ-ਅਧਾਰਿਤ ਮਸ਼ੀਨ ਵਾਲੇ ਹਿੱਸੇ | ਬਣਤਰਯੋਗਤਾ ਅਤੇ ਖੋਰ ਪ੍ਰਤੀਰੋਧ | ਭਾਰੀ ਮਿਲਿੰਗ ਲਈ ਆਦਰਸ਼ ਨਹੀਂ ਹੈ |
| 6082-T6 | ਢਾਂਚਾਗਤ ਮਸ਼ੀਨ ਦੇ ਪੁਰਜ਼ੇ | ਢਾਂਚਾਗਤ 6xxx-ਸੀਰੀਜ਼ ਵਿਕਲਪ | ਖੇਤਰੀ ਉਪਲਬਧਤਾ |
| 7050-T7451 | ਮੋਟੀਆਂ ਏਅਰੋਸਪੇਸ ਪਲੇਟਾਂ | ਮੋਟਾਈ ਪ੍ਰਦਰਸ਼ਨ | ਪ੍ਰਮਾਣੀਕਰਣ ਅਤੇ ਤਣਾਅ ਨਿਯੰਤਰਣ |
ਐਲੂਮੀਨੀਅਮ ਲਈ ਕਿਹੜੀ ਸੀਐਨਸੀ ਮਸ਼ੀਨ ਸਭ ਤੋਂ ਵਧੀਆ ਨਤੀਜਾ ਦਿੰਦੀ ਹੈ?
2026 ਵਿੱਚ ਇੱਕ ਅਧਿਐਨ ਵਿੱਚ, ਜ਼ੂ ਅਤੇ ਵਰਲ ਨੇ 100,000 ਖੋਜ ਬਿੰਦੂਆਂ ਦੇ ਨਾਲ ਇੱਕ ਪੰਜ-ਧੁਰੀ ਕੰਟੋਰ ਦੀ ਜਾਂਚ ਕੀਤੀ। ਨਤੀਜੇ ਦਰਸਾਉਂਦੇ ਹਨ ਕਿ ਇੱਕ ਉਦਯੋਗਿਕ CNC ਸਿਸਟਮ ਕਰਨਲ ਦੇ ਮੁਕਾਬਲੇ, ਅਨੁਕੂਲਿਤ ਫੀਡ ਯੋਜਨਾਬੰਦੀ ਫਿਨਿਸ਼ਿੰਗ ਸਮੇਂ ਨੂੰ 15% ਤੋਂ ਵੱਧ ਘਟਾਉਂਦੀ ਹੈ। ਇਹ ਦਰਸਾਉਂਦਾ ਹੈ ਕਿ ਐਲੂਮੀਨੀਅਮ ਲਈ CNC ਮਸ਼ੀਨ ਦੀ ਚੋਣ ਕਰਦੇ ਸਮੇਂ ਮਸ਼ੀਨ ਟੂਲ ਦਾ ਗਤੀਸ਼ੀਲ ਪ੍ਰਦਰਸ਼ਨ, CNC ਸਿਸਟਮ ਅਤੇ ਟੂਲ ਮਾਰਗ ਬਰਾਬਰ ਮਹੱਤਵਪੂਰਨ ਹਨ।
3 -ਧੁਰੀ ਵਾਲਾ ਮਸ਼ੀਨਿੰਗ ਸੈਂਟਰ ਸ਼ੀਟ ਮੈਟਲ, ਖੁੱਲ੍ਹੀ ਗੁਫਾ ਅਤੇ ਉਹਨਾਂ ਹਿੱਸਿਆਂ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਲਈ ਢੁਕਵਾਂ ਹੈ ਜਿਨ੍ਹਾਂ ਤੱਕ ਸਿਰਫ਼ ਕੁਝ ਦਿਸ਼ਾਵਾਂ ਤੋਂ ਪਹੁੰਚਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਜੇਕਰ ਹਿੱਸੇ ਨੂੰ ਇੱਕ ਘੁੰਮਦੇ ਸ਼ਾਫਟ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਕਈ ਸਤਹਾਂ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਮੈਨੂਅਲ ਰੀ-ਕਲੈਂਪਿੰਗ ਨੂੰ ਘਟਾਉਣ ਲਈ ਚੌਥਾ ਸ਼ਾਫਟ ਜੋੜਿਆ ਜਾ ਸਕਦਾ ਹੈ।
5 -ਧੁਰੀ ਮਸ਼ੀਨਿੰਗ ਸੈਂਟਰ ਝੁਕੇ ਹੋਏ ਛੇਕਾਂ, ਵਕਰ ਸਤਹਾਂ ਜਾਂ ਕਈ ਦਿਸ਼ਾਵਾਂ ਵਿੱਚ ਵੰਡੀਆਂ ਗਈਆਂ ਗੁੰਝਲਦਾਰ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਪ੍ਰਕਿਰਿਆ ਲਈ ਢੁਕਵਾਂ ਹੈ। 3-ਧੁਰੀ ਮਸ਼ੀਨਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਸਮੇਂ 5-ਧੁਰੀ ਮਸ਼ੀਨਿੰਗ ਅਕਸਰ ਇੱਕ ਵਧੇਰੇ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਵਿਕਲਪ ਹੁੰਦੀ ਹੈ ਜਿਨ੍ਹਾਂ ਲਈ ਫਿਕਸਚਰ ਦੇ ਕਈ ਸੈੱਟਾਂ ਦੇ ਡਿਜ਼ਾਈਨ ਜਾਂ ਬੈਂਚਮਾਰਕਾਂ ਦੇ ਵਾਰ-ਵਾਰ ਸਮਾਯੋਜਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਰਵਾਇਤੀ CNC ਖਰਾਦ ਸ਼ਾਫਟਾਂ, ਬੁਸ਼ਿੰਗਾਂ, ਫਲੈਂਜਾਂ ਅਤੇ ਦਰਮਿਆਨੇ-ਲੰਬਾਈ ਵਾਲੇ ਸਿਲੰਡਰ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਲਈ ਢੁਕਵੇਂ ਹਨ। ਜੇਕਰ ਹਿੱਸੇ ਵਿੱਚ ਇੱਕ ਮਿਲਿੰਗ ਪਲੇਨ, ਰੇਡੀਅਲ ਹੋਲ, ਕੀਵੇਅ ਜਾਂ ਐਕਸੈਂਟਰੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵੀ ਹਨ, ਤਾਂ ਲਾਈਵ ਟੂਲਿੰਗ ਅਤੇ Y-ਐਕਸਿਸ ਵਾਲਾ ਇੱਕ ਟਰਨ-ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਟੂਲ ਚੁਣਿਆ ਜਾ ਸਕਦਾ ਹੈ।
ਜੇਕਰ ਤੁਸੀਂ ਲਾਈਵ ਟੂਲ ਨੂੰ ਵਿਸਥਾਰ ਵਿੱਚ ਜਾਣਨਾ ਚਾਹੁੰਦੇ ਹੋ, ਤਾਂ JIANKE ਦੇ CNC ਖਰਾਦ 'ਤੇ ਸਭ ਤੋਂ ਵਧੀਆ ਲਾਈਵ ਟੂਲਿੰਗ ਦਾ ਹਵਾਲਾ ਦਿਓ: ਸ਼ੁੱਧਤਾ ਨੂੰ ਵੱਧ ਤੋਂ ਵੱਧ ਕਰਨ ਲਈ 7 ਮਾਹਰ ਸੁਝਾਅ ।
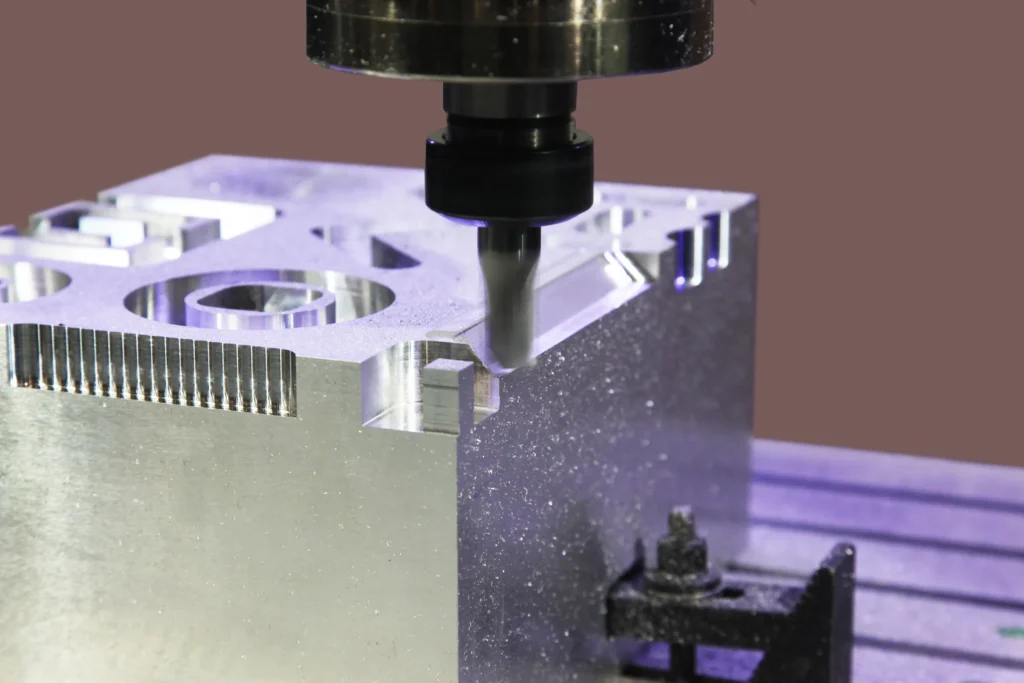
ਪਤਲੇ, ਛੋਟੇ-ਵਿਆਸ ਵਾਲੇ ਬਾਰ ਪਾਰਟਸ ਲਈ, ਸਵਿਸ ਕਿਸਮ ਦੀ ਐਲੂਮੀਨੀਅਮ ਸੀਐਨਸੀ ਮਸ਼ੀਨ ਇੱਕ ਗਾਈਡ ਸਲੀਵ ਰਾਹੀਂ ਕੱਟਣ ਵਾਲੇ ਖੇਤਰ ਦੇ ਨੇੜੇ ਸਮੱਗਰੀ ਦਾ ਸਮਰਥਨ ਕਰਦੀ ਹੈ। ਇਹ ਢਾਂਚਾ ਬਾਰ ਦੇ ਡਿਫਲੈਕਸ਼ਨ ਨੂੰ ਘਟਾਉਣ ਲਈ ਅਨੁਕੂਲ ਹੈ, ਅਤੇ ਇੱਕ ਮਸ਼ੀਨਿੰਗ ਵਿੱਚ ਮੋੜ, ਡ੍ਰਿਲਿੰਗ, ਮਿਲਿੰਗ ਅਤੇ ਬੈਕ ਪ੍ਰੋਸੈਸਿੰਗ ਨੂੰ ਜੋੜ ਸਕਦਾ ਹੈ।
ਫਿਕਸਚਰ ਦੀ ਨਾਕਾਫ਼ੀ ਕਠੋਰਤਾ, ਔਜ਼ਾਰ ਦੇ ਬਹੁਤ ਲੰਬੇ ਓਵਰਹੈਂਗ, ਸਪਿੰਡਲ ਬੇਅਰਿੰਗ ਦੇ ਖਰਾਬ ਹੋਣ ਜਾਂ ਮਾੜੀ ਥਰਮਲ ਸਥਿਰਤਾ ਦੀਆਂ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਸਿਰਫ਼ ਉੱਚ ਸਪਿੰਡਲ ਸਪੀਡ ਨਾਲ ਪੂਰਾ ਕਰਨਾ ਅਸੰਭਵ ਹੈ।
ਇੱਕ ਸੱਚਮੁੱਚ ਢੁਕਵਾਂ ਮਸ਼ੀਨ ਟੂਲ ਸਾਰੀਆਂ ਜਿਓਮੈਟ੍ਰਿਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਘੱਟੋ-ਘੱਟ ਅਤੇ ਸਭ ਤੋਂ ਸਥਿਰ ਕਲੈਂਪਿੰਗ ਸਮੇਂ ਨਾਲ ਪੂਰਾ ਕਰਨ ਦੇ ਯੋਗ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਉਪਕਰਣਾਂ ਦੀ ਚੋਣ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਤੁਸੀਂ ਪਹਿਲਾਂ ਸਵਿਸ ਕਿਸਮ ਦੇ CNC ਖਰਾਦ ਅਤੇ ਰਵਾਇਤੀ CNC ਖਰਾਦ ਵਿਚਕਾਰ ਲਾਗੂ ਅੰਤਰਾਂ ਦੀ ਤੁਲਨਾ ਕਰ ਸਕਦੇ ਹੋ। ਜੇਕਰ ਹਿੱਸੇ ਦੇ ਦੋਵੇਂ ਸਿਰਿਆਂ ਨੂੰ ਪ੍ਰੋਸੈਸ ਕਰਨ ਦੀ ਲੋੜ ਹੈ ਅਤੇ ਉਹਨਾਂ ਵਿੱਚ ਕਈ ਰੇਡੀਅਲ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਹਨ, ਤਾਂ ਇਹ ਵੀ ਮੁਲਾਂਕਣ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ ਕਿ ਕੀ 9-ਧੁਰੀ CNC ਖਰਾਦ ਪ੍ਰੋਸੈਸਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਏਕੀਕ੍ਰਿਤ ਕਰ ਸਕਦਾ ਹੈ।
ਸਵਿਸ ਕਿਸਮ ਦੇ CNC ਖਰਾਦ ਅਤੇ ਰਵਾਇਤੀ CNC ਖਰਾਦ ਵਿਚਕਾਰ ਅੰਤਰ ਬਾਰੇ ਹੋਰ ਜਾਣਕਾਰੀ ਪ੍ਰਾਪਤ ਕਰੋ → JIANKE ਦਾ CNC ਸਵਿਸ ਖਰਾਦ ਬਨਾਮ ਰਵਾਇਤੀ CNC ਖਰਾਦ: ਤੁਹਾਡੀਆਂ ਨਿਰਮਾਣ ਜ਼ਰੂਰਤਾਂ ਲਈ ਕਿਹੜਾ ਸਹੀ ਹੈ?
ਐਲੂਮੀਨੀਅਮ ਸੀਐਨਸੀ ਮਿਲਿੰਗ ਕੰਟਰੋਲ ਟੂਲਸ, ਚਿਪਸ ਅਤੇ ਪਤਲੀਆਂ ਕੰਧਾਂ ਨੂੰ ਕਿਵੇਂ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ?
2025 ਵਿੱਚ "CIRP ਜਰਨਲ ਆਫ਼ ਮੈਨੂਫੈਕਚਰਿੰਗ ਸਾਇੰਸ ਐਂਡ ਟੈਕਨਾਲੋਜੀ" ਵਿੱਚ ਪ੍ਰਕਾਸ਼ਿਤ ਘੱਟ-ਕਠੋਰਤਾ ਵਾਲੇ ਪਤਲੇ-ਦੀਵਾਰਾਂ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੀ ਸਮੀਖਿਆ ਨੇ ਦੱਸਿਆ ਕਿ ਪਤਲੇ-ਦੀਵਾਰਾਂ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੀ ਸ਼ੁਰੂਆਤੀ ਸਮੱਗਰੀ ਹਟਾਉਣ ਦੀ ਦਰ ਆਮ ਤੌਰ 'ਤੇ 80% ਤੋਂ 90% ਤੱਕ ਪਹੁੰਚ ਸਕਦੀ ਹੈ।
ਇਸ ਅਧਿਐਨ ਵਿੱਚ, ਕੱਟਣ ਦੀ ਸ਼ਕਤੀ, ਕੱਟਣ ਵਾਲੀ ਗਰਮੀ, ਬਕਾਇਆ ਤਣਾਅ, ਫਿਕਸਚਰ ਸਥਿਤੀ ਅਤੇ ਗੱਲਬਾਤ ਹਿੱਸੇ ਦੇ ਵਿਗਾੜ ਨਾਲ ਜੁੜੇ ਹੋਏ ਹਨ। ਇਸ ਲਈ, ਐਲੂਮੀਨੀਅਮ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਨੂੰ ਮੋਟਾ ਮਸ਼ੀਨਿੰਗ ਦੀ ਯੋਜਨਾ ਬਣਾਉਣ ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਖਤਮ ਕਰਨ ਦੀ ਜ਼ਰੂਰਤ ਹੈ, ਅਤੇ ਸਾਰੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ ਇੱਕੋ ਸਮੂਹ ਰਣਨੀਤੀ ਦੀ ਵਰਤੋਂ ਨਹੀਂ ਕਰ ਸਕਦੀ।
ਔਜ਼ਾਰ ਨੂੰ ਗੈਰ-ਫੈਰਸ ਧਾਤ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਲਈ ਤਿਆਰ ਕੀਤੇ ਗਏ ਜਿਓਮੈਟ੍ਰਿਕ ਢਾਂਚੇ ਨੂੰ ਤਰਜੀਹ ਦੇਣੀ ਚਾਹੀਦੀ ਹੈ। ਤਿੱਖੀ ਕੱਟਣ ਵਾਲੀ ਕਿਨਾਰੀ, ਪਾਲਿਸ਼ ਕੀਤੀ ਚਿੱਪ ਹਟਾਉਣ ਵਾਲੀ ਖੰਭ, ਲੋੜੀਂਦੀ ਚਿੱਪ ਸਪੇਸ ਅਤੇ ਘੱਟ ਟੂਲ ਰਨਆਉਟ ਬਿਲਡ-ਅੱਪ ਕਿਨਾਰੇ ਨੂੰ ਘਟਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ ਅਤੇ ਚਿੱਪ ਨੂੰ ਕੱਟਣ ਵਾਲੇ ਖੇਤਰ ਨੂੰ ਸੁਚਾਰੂ ਢੰਗ ਨਾਲ ਛੱਡਣ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ।
ਦੋ-ਕਿਨਾਰੇ ਅਤੇ ਤਿੰਨ-ਕਿਨਾਰੇ ਵਾਲੀਆਂ ਅੰਤ ਵਾਲੀਆਂ ਮਿੱਲਾਂ ਆਮ ਤੌਰ 'ਤੇ ਐਲੂਮੀਨੀਅਮ ਸੀਐਨਸੀ ਮਿਲਿੰਗ ਵਿੱਚ ਵਰਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ, ਕਿਉਂਕਿ ਇਹਨਾਂ ਦੋਨਾਂ ਟੂਲਾਂ ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ ਚਿੱਪ ਹਟਾਉਣ ਦੀ ਜਗ੍ਹਾ ਵੱਡੀ ਹੁੰਦੀ ਹੈ। ਹਾਲਾਂਕਿ, ਅੰਤਿਮ ਟੂਲ ਚੋਣ ਨੂੰ ਅਜੇ ਵੀ ਟੂਲ ਵਿਆਸ, ਰੇਡੀਅਲ ਕਟਿੰਗ ਚੌੜਾਈ, ਧੁਰੀ ਕਟਿੰਗ ਡੂੰਘਾਈ, ਮਸ਼ੀਨ ਪਾਵਰ ਅਤੇ ਕੂਲਿੰਗ ਮੋਡ ਦੁਆਰਾ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਨਿਰਣਾ ਕਰਨ ਦੀ ਲੋੜ ਹੈ।
ਸਪੀਡ ਅਤੇ ਫੀਡ ਪੈਰਾਮੀਟਰਾਂ ਦੇ ਇੱਕੋ ਸੈੱਟ ਨੂੰ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਵੱਖ-ਵੱਖ ਮਸ਼ੀਨ ਟੂਲਸ 'ਤੇ ਕਾਪੀ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ। ਸਪਿੰਡਲ ਸਪੀਡ ਕੱਟਣ ਦੀ ਗਤੀ ਅਤੇ ਟੂਲ ਵਿਆਸ ਦੁਆਰਾ ਨਿਰਧਾਰਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਫੀਡ ਸਪੀਡ ਪ੍ਰਤੀ ਦੰਦ ਫੀਡ, ਕਿਨਾਰਿਆਂ ਦੀ ਗਿਣਤੀ ਅਤੇ ਸਪਿੰਡਲ ਸਪੀਡ ਦੁਆਰਾ ਨਿਰਧਾਰਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
ਰਫ ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਫਿਨਿਸ਼ ਮਸ਼ੀਨਿੰਗ ਦੀ ਯੋਜਨਾ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਬਣਾਈ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਰਫ ਮਸ਼ੀਨਿੰਗ ਤੋਂ ਬਾਅਦ, ਇੱਕ ਸਮਾਨ ਹਾਸ਼ੀਏ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਣਾ ਚਾਹੀਦਾ ਹੈ ਤਾਂ ਜੋ ਇੱਕ ਪਾਸੇ ਦੀ ਕੰਧ ਨੂੰ ਸਮੇਂ ਤੋਂ ਪਹਿਲਾਂ ਅੰਤਿਮ ਆਕਾਰ ਤੱਕ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਪ੍ਰੋਸੈਸ ਨਾ ਕੀਤਾ ਜਾ ਸਕੇ। ਸਮਮਿਤੀ ਬਣਤਰਾਂ ਲਈ, ਅੰਦਰੂਨੀ ਤਣਾਅ ਛੱਡਣ ਕਾਰਨ ਹੋਣ ਵਾਲੇ ਵਿਗਾੜ ਨੂੰ ਘਟਾਉਣ ਲਈ ਦੋਵਾਂ ਪਾਸਿਆਂ ਨੂੰ ਮੁਕਾਬਲਤਨ ਸੰਤੁਲਿਤ ਕ੍ਰਮ ਵਿੱਚ ਪ੍ਰੋਸੈਸ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
ਉਪਰੋਕਤ 2025 ਦੇ ਅਧਿਐਨ ਵਿੱਚ ਪਾਇਆ ਗਿਆ ਕਿ ਇਸਦੀਆਂ ਟੈਸਟ ਸਥਿਤੀਆਂ ਦੇ ਤਹਿਤ, 1 ਮਿਲੀਮੀਟਰ ਕੰਧ ਮੋਟਾਈ ਨੇ ਸਪੱਸ਼ਟ ਗੱਲਬਾਤ ਦਿਖਾਈ, ਜਦੋਂ ਕਿ 2 ਮਿਲੀਮੀਟਰ ਕੰਧ ਮੋਟਾਈ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਸਥਿਰਤਾ ਵਿੱਚ ਸੁਧਾਰ ਕੀਤਾ ਗਿਆ ਸੀ। ਇਸ ਨਤੀਜੇ ਦੀ ਵਰਤੋਂ ਉੱਚ-ਜੋਖਮ ਵਾਲੇ ਡਿਜ਼ਾਈਨਾਂ ਦੀ ਪਛਾਣ ਕਰਨ ਲਈ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ, ਪਰ ਇਸਨੂੰ ਸਾਰੇ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਹਿੱਸਿਆਂ ਲਈ ਇੱਕ ਯੂਨੀਵਰਸਲ ਘੱਟੋ-ਘੱਟ ਕੰਧ ਮੋਟਾਈ ਵਜੋਂ ਨਹੀਂ ਵਰਤਿਆ ਜਾਣਾ ਚਾਹੀਦਾ।
ਵਾਰ-ਵਾਰ ਚਿੱਪ ਕੱਟਣ ਨਾਲ ਸਤ੍ਹਾ 'ਤੇ ਖੁਰਚਣ, ਸਥਾਨਕ ਤਾਪਮਾਨ ਵਧਣ ਅਤੇ ਬਲੇਡ 'ਤੇ ਐਲੂਮੀਨੀਅਮ ਚਿਪਕਣ ਦਾ ਕਾਰਨ ਬਣੇਗਾ। ਅੰਦਰੂਨੀ ਕੂਲਿੰਗ, ਸਪਰੇਅ ਕੂਲਿੰਗ, ਮਾਈਕ੍ਰੋ-ਲੁਬਰੀਕੇਸ਼ਨ ਜਾਂ ਦਿਸ਼ਾਤਮਕ ਸੰਕੁਚਿਤ ਹਵਾ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ, ਪਰ ਕੋਈ ਵੀ ਚੁਣਿਆ ਗਿਆ ਹੋਵੇ, ਚਿੱਪ ਨੂੰ ਕੈਵਿਟੀ ਅਤੇ ਕੱਟਣ ਵਾਲੇ ਖੇਤਰ ਤੋਂ ਲਗਾਤਾਰ ਡਿਸਚਾਰਜ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਮਸ਼ੀਨਿੰਗ ਸੰਦਰਭ ਅਤੇ ਟੂਲ ਮੁਆਵਜ਼ਾ ਸੈੱਟ ਕਰਦੇ ਸਮੇਂ, ਤੁਸੀਂ CNC ਲੇਥ ਟੂਲ ਆਫਸੈੱਟ ਅਤੇ ਵਰਕਪੀਸ ਜ਼ੀਰੋ ਸੈਟਿੰਗ ਗਾਈਡ ਦਾ ਹਵਾਲਾ ਦੇ ਸਕਦੇ ਹੋ। ਜੇਕਰ ਤੁਸੀਂ ਪ੍ਰੋਸੈਸਿੰਗ ਚੱਕਰ ਨੂੰ ਛੋਟਾ ਕਰਨਾ ਚਾਹੁੰਦੇ ਹੋ, ਤਾਂ ਤੁਸੀਂ CNC ਮੈਟਲ ਲੇਥ ਪ੍ਰੋਸੈਸਿੰਗ ਕੁਸ਼ਲਤਾ ਜਾਂਚ ਸੂਚੀ ਦੇ ਨਾਲ ਕਲੈਂਪਿੰਗ, ਟੂਲ ਬਦਲਾਅ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਕ੍ਰਮ ਦੀ ਵੀ ਜਾਂਚ ਕਰ ਸਕਦੇ ਹੋ।
ਸਵਾਲ
6061-T6 ਆਮ ਤੌਰ 'ਤੇ ਆਮ ਐਲੂਮੀਨੀਅਮ CNC ਮਸ਼ੀਨਿੰਗ ਲਈ ਢੁਕਵਾਂ ਹੁੰਦਾ ਹੈ, 7075-T6 ਉੱਚ ਲੋਡ ਵਾਲੇ ਹਿੱਸਿਆਂ ਲਈ ਢੁਕਵਾਂ ਹੁੰਦਾ ਹੈ, ਅਤੇ 7050 ਨੂੰ ਉੱਚ ਜ਼ਰੂਰਤਾਂ ਵਾਲੇ ਮੋਟੇ ਪਲੇਟ ਵਾਲੇ ਹਿੱਸਿਆਂ ਲਈ ਵਰਤਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਕੋਈ ਵੀ ਬ੍ਰਾਂਡ ਸਾਰੇ ਡਿਜ਼ਾਈਨਾਂ ਲਈ ਢੁਕਵਾਂ ਨਹੀਂ ਹੋ ਸਕਦਾ।
ਐਲੂਮੀਨੀਅਮ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਲਈ, ਪ੍ਰਿਜ਼ਮੈਟਿਕ ਹਿੱਸਿਆਂ ਲਈ ਇੱਕ ਮਸ਼ੀਨਿੰਗ ਸੈਂਟਰ, ਸਧਾਰਨ ਗੋਲ ਹਿੱਸਿਆਂ ਲਈ ਇੱਕ ਰਵਾਇਤੀ ਖਰਾਦ, ਅਤੇ ਸੈਕੰਡਰੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵਾਲੇ ਪਤਲੇ ਬਾਰ-ਫੈੱਡ ਹਿੱਸਿਆਂ ਲਈ ਇੱਕ ਸਵਿਸ-ਕਿਸਮ ਦੀ ਖਰਾਦ ਦੀ ਵਰਤੋਂ ਕਰੋ।
ਸਾਰੇ ਹਿੱਸਿਆਂ ਲਈ ਕੋਈ ਇੱਕਸਾਰ ਘੱਟੋ-ਘੱਟ ਕੰਧ ਮੋਟਾਈ ਨਹੀਂ ਹੈ, ਕਿਉਂਕਿ ਕੰਧ ਦੀ ਉਚਾਈ, ਮਿਸ਼ਰਤ ਧਾਤ, ਫਿਕਸਚਰ, ਔਜ਼ਾਰ ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਮਾਰਗ ਢਾਂਚਾਗਤ ਸਥਿਰਤਾ ਨੂੰ ਬਦਲ ਦੇਣਗੇ।
ਗੱਲਬਾਤ ਆਮ ਤੌਰ 'ਤੇ ਨਾਕਾਫ਼ੀ ਸਿਸਟਮ ਕਠੋਰਤਾ, ਲੰਬੇ ਟੂਲ ਓਵਰਹੈਂਗ, ਸਪਿੰਡਲ ਸਪੀਡ ਅਤੇ ਕੱਟਣ ਦੀ ਚੌੜਾਈ ਦੇ ਅਸਥਿਰ ਸੁਮੇਲ, ਨਾਕਾਫ਼ੀ ਫਿਕਸਚਰ ਸਪੋਰਟ ਜਾਂ ਪਤਲੀ-ਦੀਵਾਰਾਂ ਵਾਲੀ ਕਠੋਰਤਾ ਦੇ ਨਿਰੰਤਰ ਕਮੀ ਨਾਲ ਸਬੰਧਤ ਹੁੰਦੀ ਹੈ। ਪਤਲੀਆਂ-ਦੀਵਾਰਾਂ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦਾ ਮੋਟਾ ਮਸ਼ੀਨਿੰਗ ਪੜਾਅ ਸ਼ੁਰੂਆਤੀ ਸਮੱਗਰੀ ਦੇ 80% ਤੋਂ 90% ਨੂੰ ਹਟਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਢਾਂਚਾਗਤ ਕਠੋਰਤਾ ਵਿੱਚ ਕਾਫ਼ੀ ਬਦਲਾਅ ਆਵੇਗਾ।
ਕਲੈਂਪਿੰਗਾਂ ਦੀ ਗਿਣਤੀ ਘਟਾ ਕੇ, ਬੇਲੋੜੀਆਂ ਪਤਲੀਆਂ-ਦੀਵਾਰਾਂ ਵਾਲੀਆਂ ਬਣਤਰਾਂ ਤੋਂ ਬਚ ਕੇ, ਮਿਆਰੀ ਔਜ਼ਾਰਾਂ ਅਤੇ ਫਿਲਲੇਟਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ, ਮੁੱਖ ਮਾਪਾਂ ਨੂੰ ਵੱਖਰਾ ਕਰਕੇ, ਅਤੇ ਅੰਤਿਮ ਆਕਾਰ ਦੇ ਨੇੜੇ ਖਾਲੀ ਥਾਵਾਂ ਦੀ ਚੋਣ ਕਰਕੇ ਲਾਗਤਾਂ ਨੂੰ ਘਟਾਇਆ ਜਾ ਸਕਦਾ ਹੈ। ਟੂਲ ਮਾਰਗ ਨੂੰ ਅਨੁਕੂਲ ਬਣਾਉਣ ਨਾਲ ਮਸ਼ੀਨਿੰਗ ਚੱਕਰ ਨੂੰ ਸਿੱਧਾ ਘਟਾਇਆ ਜਾ ਸਕਦਾ ਹੈ।
ਸਿੱਟਾ
ਉੱਚ-ਗੁਣਵੱਤਾ ਵਾਲੀ ਐਲੂਮੀਨੀਅਮ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਨੂੰ ਹਿੱਸਿਆਂ ਦੀ ਜਿਓਮੈਟ੍ਰਿਕ ਬਣਤਰ ਨਾਲ ਸ਼ੁਰੂ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਬਦਲੇ ਵਿੱਚ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਬ੍ਰਾਂਡ, ਮਸ਼ੀਨ ਟੂਲ ਬਣਤਰ, ਟੂਲ, ਵਿਗਾੜ ਨਿਯੰਤਰਣ, ਖੋਜ ਯੋਜਨਾ ਅਤੇ ਸਤਹ ਇਲਾਜ ਨਿਰਧਾਰਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਪ੍ਰਿਜ਼ਮੈਟਿਕ ਹਿੱਸਿਆਂ ਲਈ ਇੱਕ ਮਸ਼ੀਨਿੰਗ ਸੈਂਟਰ ਅਤੇ ਮੋੜੇ ਹੋਏ ਅਤੇ ਮਿੱਲ ਕੀਤੇ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵਾਲੇ ਛੋਟੇ ਬਾਰ-ਫੀਡ ਹਿੱਸਿਆਂ ਲਈ ਇੱਕ ਸਵਿਸ ਕਿਸਮ ਦੇ CNC ਖਰਾਦ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਦੂਜੇ ਸਮੂਹ ਲਈ, ਜਿਆਨਕੇ ਮਸ਼ੀਨਰੀ ਦੀ ਸਵਿਸ ਕਿਸਮ ਦੀ ਮਸ਼ੀਨ ਰੇਂਜ ਦਾ ਮੁਲਾਂਕਣ ਵਿਆਸ, ਲੰਬਾਈ, ਲਾਈਵ-ਟੂਲ, ਸਬ-ਸਪਿੰਡਲ ਅਤੇ ਵਾਲੀਅਮ ਜ਼ਰੂਰਤਾਂ ਦੇ ਅਨੁਸਾਰ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।