
Er du bekymret for tynnvegget deformasjon og økende inspeksjonskostnader når du bearbeider lette deler? Er du usikker på hvilket av maskineringssentrene, vanlige CNC-dreiebenker eller sveitsiske dreiebenker som er best egnet for din delstruktur? Det endelige resultatet av CNC-maskinering av aluminium avhenger av en rekke sammenhengende forhold, inkludert aluminiumslegeringskvalitet, emneform, verktøy, festeanordning, toleranse og overflatebehandling. Enhver feilvalg kan forårsake vibrasjonsmønster, deformasjon, størrelsesavvik eller reduksjon i batchkonsistens.
Hvorfor passer CNC-maskinering av aluminium til presisjonsproduksjon?
I 2025 nådde den nordamerikanske etterspørselen etter aluminium 26.65 milliarder pund, en økning på 0.8 % fra året før. En så stor etterspørsel viser at aluminiumforsyningssystemet har vært relativt modent. Når man utfører CNC-maskinering av aluminium, er det imidlertid fortsatt nødvendig å velge riktig prosess i henhold til emneform, delstruktur og produksjonsmengde. Det er ikke mulig å sette det i produksjon direkte bare fordi aluminiummaterialet er lett å skjære.
Aluminiumslegering har lav tetthet, god korrosjonsbestandighet og varmeledningsevne , og høy styrke kan oppnås etter legering. Den brukes ofte i elektroniske utstyrshus, hydrauliske ventiler, optiske fester, mekaniske støtter, kjølesystemdeler og transportkomponenter.
Varmebehandlingstilstanden, kornretningen, restspenningen og emneformen til aluminiumslegeringen vil imidlertid påvirke deformasjonsgraden til delene etter at en stor mengde materialer er fjernet. Selv om den samme tegningen produseres med forskjellige partier av plate eller stang, kan den endelige dimensjonsstabiliteten variere.
Før man velger maskinverktøy, bør det klassifiseres i henhold til delenes geometriske struktur. Kasseformede eller ikke-roterende deler med plane, hulroms- og flerfasetterte egenskaper er vanligvis egnet for maskineringssentre. Aksler, hylser, koblingshus og gjengede sylindriske deler er mer egnet for dreiing.
For stangdeler med liten diameter, dersom de også inneholder tverrgående hull, freseplan eller eksentriske egenskaper, kan vanligvis sveitsiske CNC-dreiebenker velges. Denne enheten kan fullføre dreiing, boring, fresing og bakbearbeiding i én maskineringssyklus.
I tillegg er det også nødvendig å skille mellom prøveproduksjon og masseproduksjon. Prøvetrinnet kan akseptere myke klør, flere klemmer og lengre justeringstid. Batchproduksjon krever stabile posisjoneringsstandarder, repeterbare festeanordninger, verktøylevetidstyring og deteksjonsordninger som ikke ofte avbryter maskineringssyklusen.
Hvilken aluminium er best for CNC-maskinerte deler?
I studien viste 7050-T7451-prøven med en veggtykkelse på 1 mm den mest åpenbare ustabiliteten under bearbeiding, og bearbeidingsstabiliteten var bedre når veggtykkelsen var 2 mm. Ved en vegghøyde på 48 mm er det nødvendig med en veggtykkelse på minst 1.5 mm for å opprettholde dimensjonsnøyaktigheten og formnøyaktigheten. Dette viser at valg av legering ikke kan bedømmes separat fra delens geometriske struktur.
6061-T6 er vanligvis det foretrukne materialet for å lage CNC-maskinerte aluminiumsdeler. Det har stabil prosesseringsytelse og god tilpasningsevne til anodisk oksidasjon. Det brukes ofte i inventar, foringsrør, manifolder, braketter og generelle mekaniske deler.
7075-T6 er egnet for lagerdeler med høye krav til styrke/vekt-forhold. Sammenlignet med 6061 er materialkostnadene vanligvis høyere, og korrosjonsbehandling og overflatebeskyttelse må planlegges nøyere.
2024 aluminiumslegering er egnet for deler med høye krav til utmattingsytelse, men ytterligere beskyttende overflatebehandling er vanligvis nødvendig. 5052 er mer egnet for platedeler som må formes eller sveises, og er ikke egnet for tung fresing med stor skjæredybde og høy materialfjerningshastighet.
6082 er en aluminiumslegering i 6xxxx-serien med gode leveringsforhold i noen områder. For tykke platedeler til luftfart, dersom de har materialsertifisering og stabile prosesskontrollegenskaper, kan 7050 aluminiumslegering også vurderes.
| Alloy | Typiske CNC-deler | Hovedgrunnen til å velge det | Overvåkningspunkt |
|---|---|---|---|
| 6061-T6 | Hus, braketter, manifolder | Balansert maskinering og etterbehandling | Lavere styrke enn 7075 |
| 7075-T6 | Lastede rammer og armer | Høyt styrke / vekt-forhold | Kostnads- og korrosjonsplanlegging |
| 2024-T3/T4 | Tretthetsbelastede komponenter | God utmattelsesytelse | Beskyttende finish er ofte nødvendig |
| 5052-H32 | Arkbaserte maskinerte deler | Formbarhet og korrosjonsbestandighet | Ikke ideelt for tung fresing |
| 6082-T6 | Strukturelle maskindeler | Strukturelt 6xxx-seriealternativ | Regional tilgjengelighet |
| 7050-T7451 | Tykke plater for romfart | Ytelse gjennomgående tykkelse | Sertifisering og stresskontroll |
Hvilken CNC-maskin for aluminium gir best resultat?
I en studie i 2026 testet Xu og Verl en femakset kontur med 100 000 deteksjonspunkter. Resultatene viser at sammenlignet med en industriell CNC-systemkjerne, forkorter den optimaliserte matingsplanleggingen etterbehandlingstiden med mer enn 15 %. Dette viser at den kinematiske ytelsen, CNC-systemet og verktøybanen til maskinverktøyet er like viktige når man velger en CNC-maskin for aluminium.
Det 3-aksede maskineringssenteret er egnet for bearbeiding av metallplater, åpne hulrom og deler som bare trenger å bearbeides fra noen få retninger. Hvis delen må bearbeides flere overflater rundt en roterende aksel, kan en fjerde aksel legges til for å redusere manuell omspenning.
5 -akset maskineringssenter er egnet for bearbeiding av skrå hull, buede overflater eller komplekse elementer fordelt i flere retninger. 5-akset maskinering er ofte et mer effektivt valg når man bruker 3-aksede maskiner som krever design av flere sett med festeanordninger eller hyppig justering av benchmarks.
Konvensjonelle CNC-dreiebenker er egnet for bearbeiding av aksler, bøssinger, flenser og sylindriske deler av middels lengde. Hvis delen også inneholder et freseplan, radialhull, kilespor eller eksentriske funksjoner, kan en dreiefresmaskin med roterende verktøy og Y-akse velges.
Hvis du vil vite mer om roterende verktøy, kan du se JIANKEs beste roterende verktøy på CNC-dreiebenker: 7 eksperttips for å maksimere presisjonen.
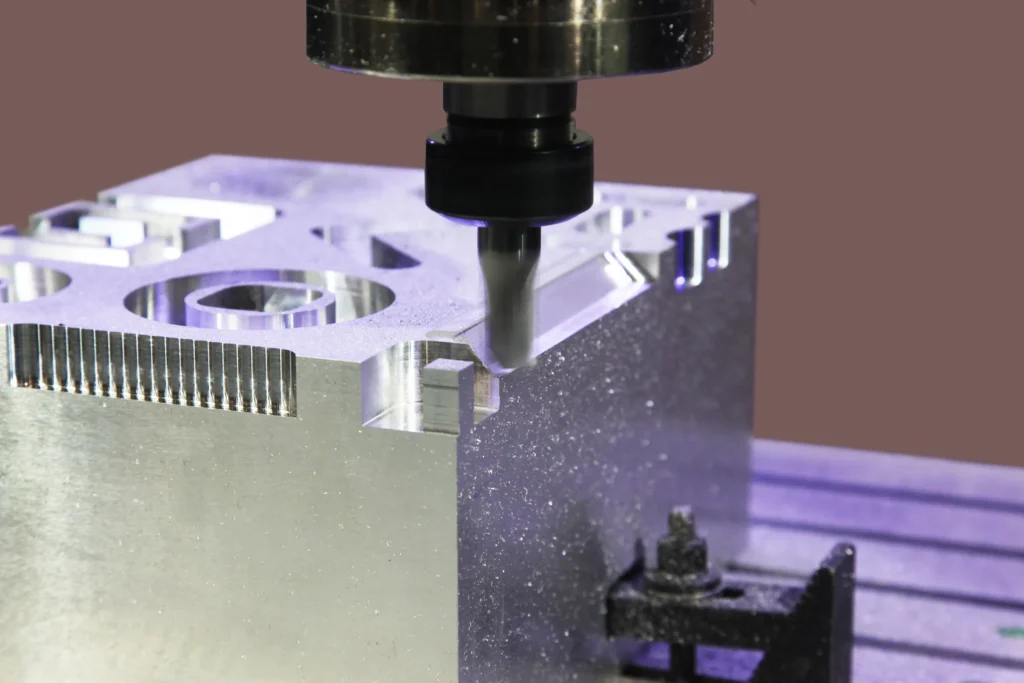
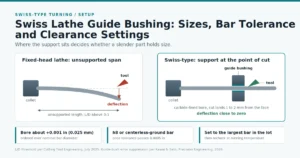
For slanke stangdeler med liten diameter støtter sveitsiske CNC-maskiner av aluminium materialet nær skjæreområdet gjennom en føringshylse. Denne strukturen bidrar til å redusere stangens nedbøyning, og kan integrere dreiing, boring, fresing og bakbearbeiding i én maskinering.
Det er umulig å kompensere for problemene med utilstrekkelig stivhet i festet, for langt overheng på verktøyet, slitasje på spindellageret eller dårlig termisk stabilitet kun med høy spindelhastighet.
En virkelig egnet maskinverktøy bør kunne fullføre alle geometriske funksjoner med kortest mulig og mest stabilt antall klemmetider. Før du velger utstyr, kan du først sammenligne de aktuelle forskjellene mellom den sveitsiske CNC-dreiebenken og den konvensjonelle CNC-dreiebenken. Hvis begge ender av delen må bearbeides og inneholder flere radielle funksjoner, kan det også vurderes om den 9-aksede CNC-dreiebenken kan integrere bearbeidingsprosedyrene.
Lær mer om forskjellene mellom sveitsisk CNC-dreiebenk og konvensjonell CNC-dreiebenk → JIANKEs sveitsiske CNC-dreiebenk vs. konvensjonell CNC-dreiebenk: Hvilken er riktig for dine produksjonsbehov?
Hvordan bør CNC-fresing av aluminium kontrollere verktøy, spon og tynne vegger?
En gjennomgang av tynnveggede deler med lav stivhet publisert i «CIRP Journal of Manufacturing Science and Technology» i 2025 påpekte at den innledende materialfjerningshastigheten for tynnveggede deler vanligvis kan nå 80 % til 90 %.
I denne studien er skjærekraft, skjærevarme, restspenning, fiksturtilstand og vibrasjon assosiert med deformasjon av deler. Derfor må CNC-maskinering av aluminium planlegge grovmaskinering og finbearbeiding separat, og kan ikke bruke samme gruppestrategi for å fullføre alle prosessene.
Verktøyet bør prioritere den geometriske strukturen som er designet for bearbeiding av ikke-jernholdige metaller. Den skarpe skjærekanten, det polerte sporet for sponfjerning, tilstrekkelig sponplass og lavt verktøykast bidrar til å redusere oppbyggingskanten og sørge for at sponen forlater skjæreområdet jevnt.
To-eggede og tre-eggede endefreser brukes ofte i CNC-fresing av aluminium, fordi disse to verktøyene vanligvis har et større sponfjerningsrom. Det endelige verktøyvalget må imidlertid fortsatt vurderes grundig ut fra verktøydiameter, radial skjærebredde, aksial skjæredybde, maskineffekt og kjølemodus.
Det samme settet med hastighets- og matingsparametere kan ikke kopieres direkte til forskjellige maskinverktøy. Spindelhastigheten bestemmes av skjærehastigheten og verktøydiameteren, mens matingshastigheten bestemmes av matingen per tann, antall egger og spindelhastigheten.
Grovmaskinering og finmaskinering må planlegges separat. Etter grovmaskinering bør en jevn margin opprettholdes for å unngå å bearbeide en sidevegg direkte til endelig størrelse for tidlig. For symmetriske konstruksjoner kan begge sider bearbeides i en relativt balansert rekkefølge for å redusere deformasjon forårsaket av intern spenningsutløsning.
Den nevnte studien fra 2025 fant at veggtykkelse på 1 mm under testforholdene viste tydelig vibrasjon, mens prosesseringsstabiliteten ved veggtykkelse på 2 mm ble forbedret. Dette resultatet kan brukes til å identifisere høyrisikodesign, men bør ikke brukes som en universell minimumsveggtykkelse for alle deler av aluminiumslegering.
Gjentatt sponavskjæring vil forårsake riper i overflaten, lokal temperaturøkning og at aluminium fester seg til bladet. Intern kjøling, spraykjøling, mikrosmøring eller retningsbestemt trykkluft kan brukes, men uansett hvilken som velges, må sponen kontinuerlig tømmes ut av hulrommet og skjæreområdet.
Når du stiller inn maskineringsreferansen og verktøykompensasjonen, kan du se i veiledningen for CNC-dreiebenkens verktøyforskyvning og nullstilling av arbeidsstykket. Hvis du vil forkorte prosesseringssyklusen, kan du også kontrollere fastspenning, verktøybytte og prosesseringssekvens i kombinasjon med sjekklisten for CNC-metalldreiebenkens prosesseringseffektivitet.
FAQ
6061-T6 er vanligvis egnet for generell CNC-maskinering av aluminium, 7075-T6 er egnet for deler med høy belastning, og 7050 kan brukes til tykke platedeler med høyere krav. Ingen merke kan være egnet for alle design.
For CNC-maskinering av aluminium, bruk et maskineringssenter for prismatiske deler, en konvensjonell dreiebenk for enkle runde deler og en sveitserdreiebenk for slanke stangmatede komponenter med sekundære funksjoner.
Det finnes ingen ensartet minimumsveggtykkelse for alle deler, fordi vegghøyden, legeringen, festet, verktøyet og maskineringsbanen vil endre den strukturelle stabiliteten.
Vibrasjon er vanligvis relatert til utilstrekkelig systemstivhet, langt verktøyoverheng, ustabil kombinasjon av spindelhastighet og skjærebredde, utilstrekkelig festestøtte eller kontinuerlig reduksjon av tynnveggets stivhet. Grovmaskineringsfasen av tynnveggede deler kan fjerne 80 % til 90 % av det opprinnelige materialet, og den strukturelle stivheten vil endre seg betydelig under maskineringsprosessen.
Kostnader kan reduseres ved å redusere antall oppklemminger, unngå unødvendige tynnveggede strukturer, bruke standardverktøy og fileter, skille mellom nøkkeldimensjoner og velge emner nær den endelige formen. Optimalisering av verktøybanen kan også direkte redusere maskineringssyklusen.
Konklusjon
CNC-maskinering av høy kvalitet i aluminium bør starte med den geometriske strukturen til delene, og deretter bestemme merket av aluminiumslegering, maskinverktøystruktur, verktøy, deformasjonskontroll, deteksjonsskjema og overflatebehandling.
Bruk et maskineringssenter for prismatiske deler og en sveitsisk CNC-dreiebenk for små stangmatede komponenter med dreide og freste funksjoner. For den andre gruppen bør Jianke Machinerys sveitsiske maskinserie evalueres mot diameter, lengde, roterende verktøy, subspindel og volumkrav.