
ທ່ານກັງວົນກ່ຽວກັບການຜິດຮູບຝາບາງ ແລະ ຄ່າໃຊ້ຈ່າຍໃນການກວດກາທີ່ເພີ່ມຂຶ້ນເມື່ອປະມວນຜົນຊິ້ນສ່ວນນ້ຳໜັກເບົາບໍ? ມັນບໍ່ແນ່ໃຈວ່າສູນເຄື່ອງຈັກ, ເຄື່ອງກຶງ CNC ທຳມະດາ ຫຼື ເຄື່ອງກຶງປະເພດສະວິດໃດທີ່ເໝາະສົມກັບໂຄງສ້າງຊິ້ນສ່ວນຂອງທ່ານຫຼາຍກວ່າ? ຜົນສຸດທ້າຍຂອງການເຄື່ອງຈັກ CNC ອາລູມີນຽມແມ່ນຂຶ້ນກັບເງື່ອນໄຂທີ່ກ່ຽວຂ້ອງກັນຫຼາຍຢ່າງ, ລວມທັງຊັ້ນໂລຫະປະສົມອາລູມີນຽມ, ຮູບຮ່າງຫວ່າງ, ເຄື່ອງມື, ອຸປະກອນ, ຄວາມທົນທານ ແລະ ການປະຕິບັດໜ້າດິນ. ຄວາມຜິດພາດໃນການເລືອກໃດໆອາດຈະເຮັດໃຫ້ເກີດຮູບແບບການສັ່ນສະເທືອນ, ການຜິດຮູບ, ຂະໜາດທີ່ຜິດປົກກະຕິ ຫຼື ການຫຼຸດລົງຂອງຄວາມສອດຄ່ອງຂອງກຸ່ມ.
ເປັນຫຍັງເຄື່ອງຈັກ CNC ອາລູມີນຽມຈຶ່ງເໝາະສົມກັບການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາ?
ໃນປີ 2025, ຄວາມຕ້ອງການອາລູມີນຽມໃນອາເມລິກາເໜືອບັນລຸ 26.65 ຕື້ປອນ, ເພີ່ມຂຶ້ນ 0.8% ເມື່ອທຽບກັບປີກ່ອນ. ຂະໜາດຄວາມຕ້ອງການທີ່ໃຫຍ່ຫຼວງດັ່ງກ່າວສະແດງໃຫ້ເຫັນວ່າລະບົບການສະໜອງອາລູມີນຽມໄດ້ພັດທະນາແລ້ວ. ຢ່າງໃດກໍຕາມ, ເມື່ອປະຕິບັດການເຄື່ອງຈັກ CNC ອາລູມີນຽມ, ມັນຍັງຈຳເປັນຕ້ອງເລືອກຂະບວນການທີ່ເໝາະສົມຕາມຮູບແບບເປົ່າ, ໂຄງສ້າງຊິ້ນສ່ວນ ແລະ ປະລິມານການຜະລິດ. ມັນເປັນໄປບໍ່ໄດ້ທີ່ຈະນຳເຂົ້າສູ່ການຜະລິດໂດຍກົງພຽງແຕ່ຍ້ອນວ່າວັດສະດຸອາລູມີນຽມຕັດງ່າຍ.
ໂລຫະປະສົມອາລູມີນຽມມີຄວາມໜາແໜ້ນຕ່ຳ, ທົນທານຕໍ່ການກັດກ່ອນ ແລະ ການນຳຄວາມຮ້ອນ ໄດ້ດີ , ແລະ ສາມາດໄດ້ຮັບຄວາມແຂງແຮງສູງຫຼັງຈາກການປະສົມໂລ ຫະປະສົມ . ມັນມັກຖືກນໍາໃຊ້ໃນເຮືອນອຸປະກອນເອເລັກໂຕຣນິກ, ວາວໄຮໂດຼລິກ, ຕົວຍຶດແສງ, ຕົວຮອງຮັບກົນຈັກ, ຊິ້ນສ່ວນລະບົບເຮັດຄວາມເຢັນ, ແລະ ອົງປະກອບການຂົນສົ່ງ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ສະພາບການປຸງແຕ່ງຄວາມຮ້ອນ, ທິດທາງຂອງເມັດ, ຄວາມກົດດັນທີ່ເຫຼືອ ແລະ ຮູບແບບເປົ່າຂອງໂລຫະປະສົມອາລູມີນຽມຈະສົ່ງຜົນກະທົບຕໍ່ລະດັບການຜິດຮູບຂອງຊິ້ນສ່ວນຕ່າງໆຫຼັງຈາກການຖອດວັດສະດຸຈຳນວນຫຼວງຫຼາຍອອກ. ເຖິງແມ່ນວ່າຮູບແຕ້ມດຽວກັນຈະຖືກຜະລິດໂດຍໃຊ້ແຜ່ນ ຫຼື ແຖບທີ່ແຕກຕ່າງກັນ, ແຕ່ຄວາມໝັ້ນຄົງຂອງມິຕິສຸດທ້າຍອາດແຕກຕ່າງກັນໄປ.
ກ່ອນທີ່ຈະເລືອກເຄື່ອງມືເຄື່ອງຈັກ, ມັນຄວນຈະຖືກຈັດປະເພດຕາມໂຄງສ້າງເລຂາຄະນິດຂອງຊິ້ນສ່ວນຕ່າງໆ. ຊິ້ນສ່ວນປະເພດກ່ອງ ຫຼື ຊິ້ນສ່ວນທີ່ບໍ່ໝູນວຽນທີ່ມີຮູບຮາບພຽງ, ມີຊ່ອງວ່າງ ແລະ ມີລັກສະນະຫຼາຍດ້ານມັກຈະເໝາະສົມສຳລັບສູນເຄື່ອງຈັກ. ເພົາ, ປອກ, ເຮືອນຕົວເຊື່ອມຕໍ່ ແລະ ຊິ້ນສ່ວນຮູບຊົງກະບອກທີ່ມີເກລียวແມ່ນເໝາະສົມກວ່າສຳລັບການກວາດ.
ສຳລັບຊິ້ນສ່ວນແຖບທີ່ມີເສັ້ນຜ່າສູນກາງນ້ອຍ, ຖ້າພວກມັນຍັງມີຮູຕາມລວງນອນ, ແຜ່ນເຈາະ ຫຼື ລັກສະນະທີ່ບໍ່ຕັ້ງ, ໂດຍປົກກະຕິແລ້ວສາມາດເລືອກເຄື່ອງກຶງ CNC ແບບສະວິດໄດ້. ອຸປະກອນນີ້ສາມາດເຮັດການກ້ຽວ, ເຈາະ, ເຈາະ ແລະ ປະມວນຜົນກັບຄືນໄດ້ສຳເລັດພາຍໃນຮອບວຽນການເຄື່ອງຈັກດຽວ.
ນອກຈາກນັ້ນ, ມັນຍັງຈຳເປັນຕ້ອງແຍກແຍະລະຫວ່າງການຜະລິດຕົວຢ່າງ ແລະ ການຜະລິດຈຳນວນຫຼາຍ. ຂັ້ນຕອນການຜະລິດຕົວຢ່າງສາມາດຍອມຮັບການຍຶດທີ່ອ່ອນນຸ້ມ, ການໜີບຫຼາຍຄັ້ງ ແລະ ເວລາປັບແຕ່ງທີ່ຍາວນານກວ່າ. ການຜະລິດເປັນຊຸດຮຽກຮ້ອງໃຫ້ມີມາດຕະຖານການວາງຕຳແໜ່ງທີ່ໝັ້ນຄົງ, ອຸປະກອນທີ່ເຮັດຊ້ຳໄດ້, ການຄຸ້ມຄອງອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ແລະ ແຜນການກວດຈັບທີ່ບໍ່ລົບກວນວົງຈອນການເຄື່ອງຈັກເລື້ອຍໆ.
ອາລູມີນຽມໃດດີທີ່ສຸດສຳລັບຊິ້ນສ່ວນເຄື່ອງຈັກ CNC?
ໃນການສຶກສາ, ຕົວຢ່າງ 7050-T7451 ທີ່ມີຄວາມໜາຂອງຝາ 1 ມມ ສະແດງໃຫ້ເຫັນເຖິງຄວາມບໍ່ໝັ້ນຄົງທີ່ຊັດເຈນທີ່ສຸດໃນລະຫວ່າງການປຸງແຕ່ງ, ແລະ ຄວາມໝັ້ນຄົງໃນການປຸງແຕ່ງຈະດີກວ່າເມື່ອຄວາມໜາຂອງຝາແມ່ນ 2 ມມ. ພາຍໃຕ້ເງື່ອນໄຂຂອງຄວາມສູງຂອງຝາ 48 ມມ, ຕ້ອງມີຢ່າງໜ້ອຍ 1.5 ມມ ຄວາມໜາຂອງຝາເພື່ອຮັກສາຄວາມຖືກຕ້ອງຂອງມິຕິ ແລະ ຄວາມຖືກຕ້ອງຂອງຮູບຮ່າງ. ນີ້ສະແດງໃຫ້ເຫັນວ່າການເລືອກໂລຫະປະສົມບໍ່ສາມາດຕັດສິນແຍກຕ່າງຫາກຈາກໂຄງສ້າງເລຂາຄະນິດຂອງຊິ້ນສ່ວນ.
6061-T6 ໂດຍປົກກະຕິແລ້ວແມ່ນວັດສະດຸທີ່ນິຍົມໃຊ້ສຳລັບການຜະລິດຊິ້ນສ່ວນອາລູມີນຽມທີ່ເຄື່ອງຈັກ CNC. ມັນມີປະສິດທິພາບການປະມວນຜົນທີ່ໝັ້ນຄົງ ແລະ ມີຄວາມສາມາດປັບຕົວໄດ້ດີໃນການຜຸພັງແບບອາໂນດ. ມັນມັກຖືກນໍາໃຊ້ໃນອຸປະກອນຕິດຕັ້ງ, ເປືອກ, ທໍ່ສົ່ງ, ຂາຕັ້ງ ແລະ ຊິ້ນສ່ວນກົນຈັກທົ່ວໄປ.
7075-T6 ແມ່ນເໝາະສົມສຳລັບການຮັບນ້ຳໜັກຊິ້ນສ່ວນທີ່ມີຄວາມຕ້ອງການອັດຕາສ່ວນຄວາມແຂງແຮງຕໍ່ນ້ຳໜັກສູງ. ເມື່ອປຽບທຽບກັບ 6061, ຄ່າໃຊ້ຈ່າຍວັດສະດຸຂອງມັນມັກຈະສູງກວ່າ, ແລະແຜນການປ້ອງກັນການກັດກ່ອນ ແລະ ການປ້ອງກັນພື້ນຜິວຕ້ອງໄດ້ຮັບການວາງແຜນຢ່າງລະອຽດ.
ໂລຫະປະສົມອາລູມິນຽມ 2024 ແມ່ນເໝາະສົມສຳລັບຊິ້ນສ່ວນທີ່ມີຄວາມຕ້ອງການປະສິດທິພາບຄວາມອິດເມື່ອຍສູງ, ແຕ່ປົກກະຕິແລ້ວຕ້ອງມີການປະຄົບປ້ອງກັນພື້ນຜິວເພີ່ມເຕີມ. 5052 ແມ່ນເໝາະສົມກວ່າສຳລັບຊິ້ນສ່ວນແຜ່ນທີ່ຕ້ອງການການປັ້ນຫຼືເຊື່ອມ, ແລະບໍ່ເໝາະສົມສຳລັບການເຈາະໜັກທີ່ມີຄວາມເລິກຂອງການຕັດສູງແລະອັດຕາການກຳຈັດວັດສະດຸສູງ.
6082 ເປັນໂລຫະປະສົມອາລູມີນຽມຊຸດ 6xxxx ທີ່ມີເງື່ອນໄຂການສະໜອງທີ່ດີໃນບາງພື້ນທີ່. ສຳລັບຊິ້ນສ່ວນການບິນແຜ່ນໜາ, ຖ້າພວກມັນມີການຮັບຮອງວັດສະດຸ ແລະ ຄວາມສາມາດໃນການຄວບຄຸມຂະບວນການທີ່ໝັ້ນຄົງ, ໂລຫະປະສົມອາລູມີນຽມ 7050 ກໍສາມາດພິຈາລະນາໄດ້ເຊັ່ນກັນ.
| ໂລຫະປະສົມ | ຊິ້ນສ່ວນ CNC ທຳມະດາ | ເຫດຜົນຫຼັກທີ່ເລືອກມັນ | ຈຸດສັງເກດການ |
|---|---|---|---|
| 6061-T6 | ເຮືອນ, ວົງເລັບ, ທໍ່ສົ່ງນ້ຳ | ການເຄື່ອງຈັກ ແລະ ການສຳເລັດຮູບທີ່ສົມດຸນ | ຄວາມເຂັ້ມແຂງຕ່ໍາກວ່າ 7075 |
| 7075-T6 | ກອບ ແລະ ແຂນທີ່ໂຫຼດແລ້ວ | ອັດຕາສ່ວນຄວາມແຮງ - ນ້ ຳ ໜັກ ສູງ | ການວາງແຜນຄ່າໃຊ້ຈ່າຍ ແລະ ການກັດກ່ອນ |
| 2024-T3/T4 | ສ່ວນປະກອບທີ່ໂຫຼດດ້ວຍຄວາມອິດເມື່ອຍ | ການປະຕິບັດຄວາມເມື່ອຍລ້າທີ່ດີ | ມັກຈະຕ້ອງການການປ້ອງກັນຜິວໜ້າ |
| 5052-H32 | ຊິ້ນສ່ວນເຄື່ອງຈັກທີ່ເຮັດດ້ວຍແຜ່ນ | ຄວາມສາມາດໃນການຂຶ້ນຮູບ ແລະ ຄວາມຕ້ານທານການກັດກ່ອນ | ບໍ່ເໝາະສົມສຳລັບການເຈາະໜັກ |
| 6082-T6 | ຊິ້ນສ່ວນເຄື່ອງຈັກໂຄງສ້າງ | ຕົວເລືອກຊຸດໂຄງສ້າງ 6xxx | ຄວາມພ້ອມໃນພາກພື້ນ |
| 7050-T7451 | ແຜ່ນອາວະກາດໜາ | ປະສິດທິພາບຜ່ານຄວາມໜາ | ການຮັບຮອງ ແລະ ການຄວບຄຸມຄວາມກົດດັນ |
ເຄື່ອງ CNC ໃດສຳລັບອາລູມີນຽມທີ່ໃຫ້ຜົນໄດ້ຮັບທີ່ດີທີ່ສຸດ?
ໃນການສຶກສາໃນປີ 2026, Xu ແລະ Verl ໄດ້ທົດສອບຮູບຊົງຫ້າແກນທີ່ມີຈຸດກວດຈັບ 100,000 ຈຸດ. ຜົນໄດ້ຮັບສະແດງໃຫ້ເຫັນວ່າເມື່ອທຽບກັບລະບົບ CNC ອຸດສາຫະກໍາ, ການວາງແຜນການປ້ອນທີ່ດີທີ່ສຸດຊ່ວຍຫຼຸດເວລາສໍາເລັດຮູບລົງຫຼາຍກວ່າ 15%. ນີ້ສະແດງໃຫ້ເຫັນວ່າປະສິດທິພາບທາງດ້ານການເຄື່ອນໄຫວ, ລະບົບ CNC ແລະເສັ້ນທາງເຄື່ອງມືຂອງເຄື່ອງຈັກແມ່ນມີຄວາມສໍາຄັນເທົ່າທຽມກັນເມື່ອເລືອກເຄື່ອງ CNC ສໍາລັບອາລູມີນຽມ.
ສູນ ເຄື່ອງຈັກ 3 ແກນ ແມ່ນເໝາະສົມສຳລັບການປຸງແຕ່ງໂລຫະແຜ່ນ, ຊ່ອງຫວ່າງເປີດ ແລະ ຊິ້ນສ່ວນທີ່ຕ້ອງການເຂົ້າຫາຈາກສອງສາມທິດທາງເທົ່ານັ້ນ. ຖ້າຊິ້ນສ່ວນຕ້ອງການປຸງແຕ່ງຫຼາຍພື້ນຜິວອ້ອມຮອບເພົາໝູນວຽນ, ເພົາທີສີ່ສາມາດເພີ່ມເຂົ້າໄດ້ເພື່ອຫຼຸດຜ່ອນການໜີບຄືນດ້ວຍມື.
ສູນ ເຄື່ອງຈັກ 5 ແກນ ແມ່ນເໝາະສົມສຳລັບການປະມວນຜົນຮູທີ່ອຽງ, ໜ້າດິນໂຄ້ງ ຫຼື ລັກສະນະທີ່ສັບສົນທີ່ແຈກຢາຍໃນຫຼາຍທິດທາງ. ການເຄື່ອງຈັກ 5 ແກນມັກຈະເປັນທາງເລືອກທີ່ມີປະສິດທິພາບຫຼາຍກວ່າເມື່ອໃຊ້ເຄື່ອງຈັກ 3 ແກນທີ່ຕ້ອງການການອອກແບບອຸປະກອນຫຼາຍຊຸດ ຫຼື ການປັບມາດຕະຖານເລື້ອຍໆ.
ເຄື່ອງກຶງ CNC ແບບທຳມະດາແມ່ນເໝາະສົມສຳລັບການປະມວນຜົນເພົາ, ບຸດຊິ່ງ, ໜ້າແປນ ແລະ ຊິ້ນສ່ວນຮູບຊົງກະບອກຂະໜາດກາງ. ຖ້າຊິ້ນສ່ວນຍັງມີແຜ່ນກັດ, ຮູລັດສະໝີ, ຮູກະແຈ ຫຼື ລັກສະນະທີ່ບໍ່ຕັ້ງ, ສາມາດເລືອກເຄື່ອງຈັກກັດທີ່ມີເຄື່ອງມືທີ່ມີຊີວິດ ແລະ ແກນ Y ໄດ້.
ຖ້າທ່ານຕ້ອງການຮູ້ເຄື່ອງມືສົດຢ່າງລະອຽດ, ຫມາຍເຖິງ JIANKE's Best Live Tooling On CNC Lathes: 7 Expert Tips To Maximize Precision.
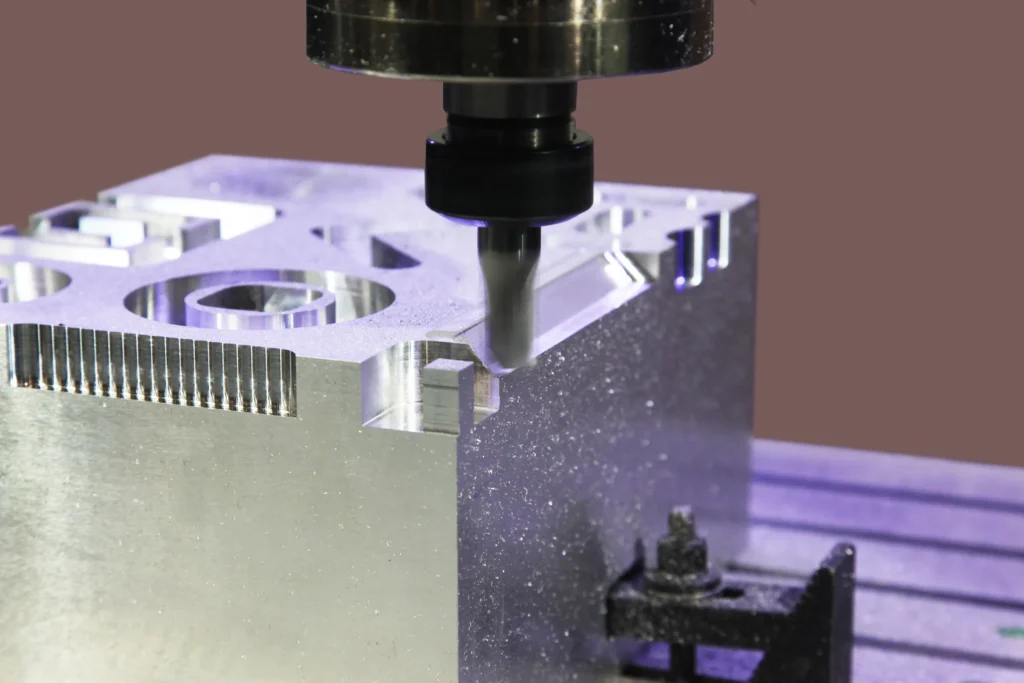
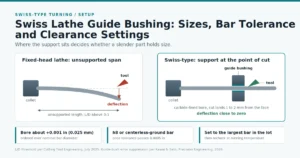
ສຳລັບຊິ້ນສ່ວນແຖບບາງໆທີ່ມີເສັ້ນຜ່າສູນກາງນ້ອຍ, ເຄື່ອງ CNC ອາລູມີນຽມປະເພດສະວິດຮອງຮັບວັດສະດຸໃກ້ກັບພື້ນທີ່ຕັດຜ່ານປອກນຳທາງ. ໂຄງສ້າງນີ້ເອື້ອອຳນວຍຕໍ່ການຫຼຸດຜ່ອນການໂຄ້ງງໍຂອງແຖບ, ແລະສາມາດປະສົມປະສານການກ້ຽວ, ການເຈາະ, ການເຈາະ ແລະ ການປະມວນຜົນດ້ານຫຼັງໃນການເຄື່ອງຈັກດຽວ.
ມັນເປັນໄປບໍ່ໄດ້ທີ່ຈະຊົດເຊີຍບັນຫາຂອງຄວາມແຂງແກ່ນທີ່ບໍ່ພຽງພໍຂອງອຸປະກອນ, ການຍື່ນເຄື່ອງມືອອກຍາວເກີນໄປ, ການສວມໃສ່ຂອງແບຣິ່ງແກນ ຫຼື ຄວາມໝັ້ນຄົງທາງຄວາມຮ້ອນທີ່ບໍ່ດີໂດຍພຽງແຕ່ຄວາມໄວຂອງແກນສູງເທົ່ານັ້ນ.
ເຄື່ອງມືເຄື່ອງຈັກທີ່ເໝາະສົມແທ້ໆຄວນຈະສາມາດເຮັດສຳເລັດລັກສະນະເລຂາຄະນິດທັງໝົດດ້ວຍຈຳນວນເວລາໜີບໜ້ອຍທີ່ສຸດ ແລະ ໝັ້ນຄົງທີ່ສຸດ. ກ່ອນທີ່ຈະເລືອກອຸປະກອນ, ກ່ອນອື່ນໝົດທ່ານສາມາດປຽບທຽບຄວາມແຕກຕ່າງທີ່ໃຊ້ໄດ້ລະຫວ່າງເຄື່ອງກຶງ CNC ປະເພດສະວິດ ແລະ ເຄື່ອງກຶງ CNC ທຳມະດາ. ຖ້າທັງສອງສົ້ນຂອງຊິ້ນສ່ວນຕ້ອງໄດ້ຮັບການປຸງແຕ່ງ ແລະ ມີຄຸນສົມບັດຫຼາຍຮູບແບບ, ມັນຍັງສາມາດປະເມີນໄດ້ວ່າ ເຄື່ອງກຶງ CNC 9 ແກນ ສາມາດປະສົມປະສານຂັ້ນຕອນການປຸງແຕ່ງໄດ້ຫຼືບໍ່.
ຮຽນຮູ້ລາຍລະອຽດເພີ່ມເຕີມກ່ຽວກັບຄວາມແຕກຕ່າງລະຫວ່າງເຄື່ອງກຶງ CNC ປະເພດສະວິດ ແລະ ເຄື່ອງກຶງ CNC ແບບທຳມະດາ → ເຄື່ອງກຶງ CNC ສະວິດຂອງ JIANKE ທຽບກັບເຄື່ອງກຶງ CNC ແບບທຳມະດາ: ອັນໃດເໝາະສົມກັບຄວາມຕ້ອງການດ້ານການຜະລິດຂອງທ່ານ?
ເຄື່ອງຕັດ CNC ອາລູມີນຽມຄວນຄວບຄຸມເຄື່ອງມື, ຊິບ ແລະ ຝາບາງໆແນວໃດ?
ການທົບທວນຄືນຊິ້ນສ່ວນຝາບາງທີ່ມີຄວາມແຂງຕ່ຳທີ່ຈັດພິມໃນ “ວາລະສານ CIRP ກ່ຽວກັບວິທະຍາສາດ ແລະ ເຕັກໂນໂລຊີການຜະລິດ” ໃນປີ 2025 ໄດ້ຊີ້ໃຫ້ເຫັນວ່າອັດຕາການກຳຈັດວັດສະດຸໃນເບື້ອງຕົ້ນຂອງຊິ້ນສ່ວນຝາບາງມັກຈະສູງເຖິງ 80% ຫາ 90%.
ໃນການສຶກສາຄັ້ງນີ້, ແຮງຕັດ, ຄວາມຮ້ອນຕັດ, ຄວາມກົດດັນທີ່ເຫຼືອ, ສະຖານະພາບການຕິດຕັ້ງ ແລະ ການສັ່ນສະເທືອນແມ່ນກ່ຽວຂ້ອງກັບການຜິດຮູບຂອງຊິ້ນສ່ວນ. ດັ່ງນັ້ນ, ການເຄື່ອງຈັກ CNC ອາລູມີນຽມຈຳເປັນຕ້ອງວາງແຜນການເຄື່ອງຈັກຫຍາບ ແລະ ການເຄື່ອງຈັກສຳເລັດຮູບແຍກຕ່າງຫາກ, ແລະ ບໍ່ສາມາດໃຊ້ກົນລະຍຸດກຸ່ມດຽວກັນເພື່ອເຮັດສຳເລັດທຸກຂະບວນການ.
ເຄື່ອງມືຄວນໃຫ້ຄວາມສຳຄັນກັບໂຄງສ້າງເລຂາຄະນິດທີ່ອອກແບບມາສຳລັບການປຸງແຕ່ງໂລຫະທີ່ບໍ່ແມ່ນເຫຼັກ. ຂອບຕັດທີ່ຄົມຊັດ, ຮ່ອງຖອດເສດທີ່ຂັດເງົາ, ພື້ນທີ່ວ່າງຂອງເສດທີ່ພຽງພໍ ແລະ ຄວາມຍາວຂອງເຄື່ອງມືຕໍ່າ ຊ່ວຍຫຼຸດຜ່ອນການສະສົມຂອງຂອບ ແລະ ເຮັດໃຫ້ເສດອອກຈາກພື້ນທີ່ຕັດໄດ້ຢ່າງລຽບງ່າຍ.
ດອກ ສຽບສອງຂອບ ແລະ ສາມຂອບ ນິຍົມ ໃຊ້ກັນທົ່ວໄປໃນການເຈາະອາລູມີນຽມ CNC ເພາະວ່າເຄື່ອງມືສອງຊະນິດນີ້ມັກຈະມີພື້ນທີ່ຖອດຊິບໃຫຍ່ກວ່າ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ການເລືອກເຄື່ອງມືສຸດທ້າຍຍັງຈຳເປັນຕ້ອງໄດ້ພິຈາລະນາຢ່າງລະອຽດໂດຍເສັ້ນຜ່າສູນກາງເຄື່ອງມື, ຄວາມກວ້າງຂອງການຕັດແບບລັດສະໝີ, ຄວາມເລິກຂອງການຕັດແບບແກນ, ພະລັງງານຂອງເຄື່ອງຈັກ ແລະ ຮູບແບບການເຮັດຄວາມເຢັນ.
ຊຸດຄວາມໄວ ແລະ ພາລາມິເຕີການປ້ອນດຽວກັນບໍ່ສາມາດຄັດລອກໂດຍກົງໄປຫາເຄື່ອງມືເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນໄດ້. ຄວາມໄວຂອງແກນໝູນແມ່ນຖືກກຳນົດໂດຍຄວາມໄວໃນການຕັດ ແລະ ເສັ້ນຜ່າສູນກາງເຄື່ອງມື, ໃນຂະນະທີ່ຄວາມໄວໃນການປ້ອນແມ່ນຖືກກຳນົດໂດຍອັດຕາການປ້ອນຕໍ່ແຂ້ວ, ຈຳນວນຂອບ ແລະ ຄວາມໄວຂອງແກນໝູນ.
ການເຄື່ອງຈັກຫຍາບ ແລະ ການເຄື່ອງຈັກສຳເລັດຮູບຕ້ອງໄດ້ຮັບການວາງແຜນແຍກຕ່າງຫາກ. ຫຼັງຈາກການເຄື່ອງຈັກຫຍາບ, ຄວນຮັກສາຂອບທີ່ສະໝໍ່າສະເໝີເພື່ອຫຼີກເວັ້ນການປະມວນຜົນຝາຂ້າງໂດຍກົງໃຫ້ມີຂະໜາດສຸດທ້າຍກ່ອນໄວອັນຄວນ. ສຳລັບໂຄງສ້າງທີ່ສົມມາດ, ທັງສອງດ້ານສາມາດປະມວນຜົນໄດ້ຕາມລຳດັບທີ່ສົມດຸນເພື່ອຫຼຸດຜ່ອນການຜິດຮູບທີ່ເກີດຈາກການປ່ອຍຄວາມກົດດັນພາຍໃນ.
ການສຶກສາໃນປີ 2025 ທີ່ໄດ້ກ່າວມາຂ້າງເທິງນັ້ນພົບວ່າພາຍໃຕ້ເງື່ອນໄຂການທົດສອບຂອງມັນ, ຄວາມໜາຂອງຝາ 1 ມມ ສະແດງໃຫ້ເຫັນເຖິງການສັ່ນສະເທືອນທີ່ຊັດເຈນ, ໃນຂະນະທີ່ຄວາມໝັ້ນຄົງໃນການປະມວນຜົນຂອງຄວາມໜາຂອງຝາ 2 ມມ ໄດ້ຮັບການປັບປຸງ. ຜົນໄດ້ຮັບນີ້ສາມາດນຳໃຊ້ເພື່ອລະບຸການອອກແບບທີ່ມີຄວາມສ່ຽງສູງ, ແຕ່ບໍ່ຄວນໃຊ້ເປັນຄວາມໜາຂອງຝາຂັ້ນຕ່ຳທົ່ວໄປສຳລັບຊິ້ນສ່ວນໂລຫະປະສົມອາລູມິນຽມທັງໝົດ.
ການຕັດຊິບຊ້ຳໆຈະເຮັດໃຫ້ເກີດຮອຍຂີດຂ່ວນເທິງໜ້າດິນ, ອຸນຫະພູມທ້ອງຖິ່ນເພີ່ມຂຶ້ນ ແລະ ການຍຶດຕິດຂອງອາລູມີນຽມຢູ່ເທິງໃບມີດ. ສາມາດໃຊ້ການລະບາຍຄວາມຮ້ອນພາຍໃນ, ການສີດລະບາຍຄວາມຮ້ອນ, ການຫຼໍ່ລື່ນຈຸລະພາກ ຫຼື ອາກາດບີບອັດທິດທາງໄດ້, ແຕ່ບໍ່ວ່າຈະເລືອກອັນໃດ, ຊິບຕ້ອງຖືກປ່ອຍອອກຈາກຊ່ອງ ແລະ ບໍລິເວນຕັດຢ່າງຕໍ່ເນື່ອງ.
ເມື່ອຕັ້ງຄ່າອ້າງອີງການເຄື່ອງຈັກ ແລະ ການຊົດເຊີຍເຄື່ອງມື, ທ່ານສາມາດອ້າງອີງເຖິງຄູ່ມືການຕັ້ງຄ່າຊົດເຊີຍເຄື່ອງມືຂອງເຄື່ອງກຶງ CNC ແລະ ຄູ່ມືການຕັ້ງຄ່າສູນຂອງຊິ້ນວຽກ. ຖ້າທ່ານຕ້ອງການຫຼຸດວົງຈອນການປະມວນຜົນ, ທ່ານຍັງສາມາດກວດສອບການໜີບ, ການປ່ຽນເຄື່ອງມື ແລະ ລຳດັບການປະມວນຜົນຮ່ວມກັບບັນຊີລາຍຊື່ການກວດສອບປະສິດທິພາບການປະມວນຜົນຂອງເຄື່ອງກຶງໂລຫະ CNC.
FAQ
6061-T6 ໂດຍປົກກະຕິແລ້ວແມ່ນເໝາະສົມສຳລັບການເຄື່ອງຈັກ CNC ອາລູມີນຽມທົ່ວໄປ, 7075-T6 ແມ່ນເໝາະສົມສຳລັບຊິ້ນສ່ວນທີ່ມີນ້ຳໜັກສູງ, ແລະ 7050 ສາມາດໃຊ້ສຳລັບຊິ້ນສ່ວນແຜ່ນໜາທີ່ມີຄວາມຕ້ອງການສູງກວ່າ. ບໍ່ມີຍີ່ຫໍ້ໃດທີ່ເໝາະສົມກັບທຸກການອອກແບບ.
ສຳລັບການເຄື່ອງຈັກ CNC ອາລູມີນຽມ, ໃຫ້ໃຊ້ສູນເຄື່ອງຈັກສຳລັບຊິ້ນສ່ວນທີ່ມີຮູບຊົງເປັນຮູບທໍ່, ເຄື່ອງກຶງທຳມະດາສຳລັບຊິ້ນສ່ວນຮູບກົມງ່າຍໆ, ແລະ ເຄື່ອງກຶງແບບສະວິດສຳລັບຊິ້ນສ່ວນທີ່ປ້ອນດ້ວຍແຖບບາງໆທີ່ມີຄຸນສົມບັດສຳຮອງ.
ບໍ່ມີຄວາມໜາຂອງຝາຂັ້ນຕ່ຳທີ່ເປັນເອກະພາບສຳລັບທຸກຊິ້ນສ່ວນ, ເພາະວ່າຄວາມສູງຂອງຝາ, ໂລຫະປະສົມ, ອຸປະກອນຕິດຕັ້ງ, ເຄື່ອງມື ແລະ ເສັ້ນທາງການເຄື່ອງຈັກຈະປ່ຽນແປງຄວາມໝັ້ນຄົງຂອງໂຄງສ້າງ.
ການສັ່ນສະເທືອນມັກຈະກ່ຽວຂ້ອງກັບຄວາມແຂງແກ່ນຂອງລະບົບທີ່ບໍ່ພຽງພໍ, ການຍື່ນເຄື່ອງມືຍາວ, ການປະສົມປະສານທີ່ບໍ່ໝັ້ນຄົງຂອງຄວາມໄວຂອງ spindle ແລະ ຄວາມກວ້າງຂອງການຕັດ, ການຮອງຮັບອຸປະກອນບໍ່ພຽງພໍ ຫຼື ການຫຼຸດລົງຢ່າງຕໍ່ເນື່ອງຂອງຄວາມແຂງກະດ້າງຂອງຝາບາງ. ຂັ້ນຕອນການເຄື່ອງຈັກຫຍາບຂອງຊິ້ນສ່ວນຝາບາງອາດຈະເອົາວັດສະດຸເບື້ອງຕົ້ນອອກ 80% ຫາ 90%, ແລະຄວາມແຂງກະດ້າງຂອງໂຄງສ້າງຈະປ່ຽນແປງຢ່າງຫຼວງຫຼາຍໃນລະຫວ່າງຂະບວນການເຄື່ອງຈັກ.
ຄ່າໃຊ້ຈ່າຍສາມາດຫຼຸດລົງໄດ້ໂດຍການຫຼຸດຜ່ອນຈຳນວນຂອງການໜີບ, ຫຼີກລ່ຽງໂຄງສ້າງທີ່ມີຝາບາງທີ່ບໍ່ຈຳເປັນ, ການໃຊ້ເຄື່ອງມືມາດຕະຖານ ແລະ ຟິລເລັດ, ການຈຳແນກຂະໜາດຫຼັກ, ແລະ ການເລືອກຊ່ອງຫວ່າງທີ່ໃກ້ກັບຮູບຮ່າງສຸດທ້າຍ. ການເພີ່ມປະສິດທິພາບຂອງເສັ້ນທາງເຄື່ອງມືຍັງສາມາດຫຼຸດຜ່ອນວົງຈອນການເຄື່ອງຈັກໄດ້ໂດຍກົງ.
ສະຫຼຸບ
ການເຄື່ອງຈັກ CNC ອາລູມີນຽມທີ່ມີຄຸນນະພາບສູງຄວນເລີ່ມຕົ້ນດ້ວຍໂຄງສ້າງເລຂາຄະນິດຂອງຊິ້ນສ່ວນຕ່າງໆ, ແລະ ກຳ ນົດຍີ່ຫໍ້ໂລຫະປະສົມອາລູມີນຽມ, ໂຄງສ້າງເຄື່ອງມືເຄື່ອງຈັກ, ເຄື່ອງມື, ການຄວບຄຸມການຜິດຮູບ, ໂຄງການກວດຈັບແລະການຮັກສາພື້ນຜິວ.
ໃຊ້ສູນເຄື່ອງຈັກສຳລັບຊິ້ນສ່ວນທີ່ມີຮູເຈາະ ແລະ ເຄື່ອງກຶງ CNC ແບບສະວິດສຳລັບຊິ້ນສ່ວນຂະໜາດນ້ອຍທີ່ມີລັກສະນະການກ້ຽວ ແລະ ການບົດ. ສຳລັບກຸ່ມທີສອງ, ເຄື່ອງຈັກປະເພດສະວິດຂອງ Jianke Machinery ຄວນຖືກປະເມີນຕາມເສັ້ນຜ່າສູນກາງ, ຄວາມຍາວ, ເຄື່ອງມືທີ່ມີຊີວິດ, ແກນຍ່ອຍ ແລະ ຄວາມຕ້ອງການດ້ານປະລິມານ.