
Num de deformatione tenuium parietum et crescentibus sumptibus inspectionis sollicitus es dum partes leves tractas? Incertumne est utrum centrorum machinationis, tornorum CNC ordinariorum an tornorum Helveticorum structurae partis tuae aptior sit? Exitus finalis machinationis CNC aluminii a pluribus condicionibus inter se conexis pendet, inter quas genus mixturae aluminii, forma bruta, instrumentum, fixtura, tolerantia et tractatio superficiei. Quilibet error selectionis formam vibrationis, deformationem, fluctuationem magnitudinis vel diminutionem constantiae partis causare potest.
Cur Machinatio CNC Aluminii Productioni Praecisionis Apta Est?
Anno 2025, postulatio aluminii in America Septentrionali ad 26.65 miliarda librarum pervenit, incrementum 0.8% inter annos. Tanta magnitudo postulationis ostendit systema commeatus aluminii satis maturum fuisse. Attamen, cum machinatio CNC aluminii perficitur, adhuc necesse est processum aptum secundum formam partis, structuram partis et quantitatem productionis eligere. Non licet directe in productionem induci simpliciter quia materia aluminii facile secatur.
Mixtura aluminii densitatem humilem, bonam resistentiam corrosionis et conductivitatem thermalem habet , et magnam firmitatem post mixturam obtineri potest. Vulgo adhibetur in involucris apparatuum electronicorum, valvulis hydraulicis, fulcris opticis, fulcris mechanicis, partibus systematis refrigerationis, et componentibus vecturae.
Attamen status curationis caloris, directio granorum, tensio residua et forma bruta mixturae aluminii gradum deformationis partium post magnam materiarum quantitatem ablatam afficient. Etiam si eadem delineatio ex diversis partibus laminae vel virgae producitur, stabilitas dimensionalis finalis variari potest.
Antequam machina eligitur, ea secundum structuram geometricam partium classificanda est. Partes formae arcae vel non rotantes cum planis, cavis et multis facetis notis plerumque centris machinandis aptae sunt. Axes, manicae, receptacula connectorum et partes cylindricae filetatae ad torneandum aptiores sunt.
Pro partibus ferreis parvi diametri, si etiam foramina transversalia, plana fresatoria vel lineamenta eccentrica continent, tornus CNC generis Helvetici plerumque eligi possunt. Hoc instrumentum tornationem, perforationem, fresationem et processum retrorsum uno cyclo machinationis perficere potest.
Praeterea, necesse est etiam distinguere inter fabricationem exemplarium et productionem magnam. Stadium exemplarium ungues molles, presiones multiplices et tempus adaptationis longius accipere potest. Productio magnarum copiarum requirit signa positionis stabilia, fixationes repetibiles, administrationem vitae instrumentorum, et rationes detectionis quae cyclum machinationis non saepe interrumpunt.
Quod Aluminium Optimum Est ad Partibus Machinatis CNC?
In studio, specimen 7050-T7451 cum crassitudine parietis 1 mm instabilitatem maxime manifestam in processu ostendit, et stabilitas processus melior erat cum crassitudo parietis 2 mm erat. Sub condicione altitudinis parietis 48 mm, crassitudo parietis saltem 1.5 mm necessaria est ad accuratam dimensionalitatem et accuratam formam conservandam. Hoc demonstrat electionem mixturae metallicae separatim a structura geometrica partis iudicari non posse.
Materia 6061-T6 plerumque praefertur ad partes aluminii machinatas CNC fabricandas. Stabilem efficaciam in processu et bonam adaptabilitatem oxidationis anodicae habet. Saepe in ornamentis, involucris, tubis distributoriis, fulcris et partibus mechanicis generalibus adhibetur.
7075-T6 aptum est partibus ferentibus ubi ratio roboris ad pondus alta requiritur. Comparatum cum 6061, sumptus materiae eius plerumque maiores sunt, et rationes curationis corrosionis et tutelae superficiei diligentius parandae sunt.
Aluminium mixtum 2024 aptum est partibus quae magnas necessitates defatigationis requirunt, sed curatio superficialis tutelaris addita plerumque requiritur. Aluminium mixtum 5052 magis aptum est partibus in lamina quae formandae vel conglutinandae sunt, neque aptum est ad fresaturam gravem cum magna profunditate sectionis et alta celeritate ablationis materiae.
6082 est mixtura aluminii seriei 6xxxx cum bonis condicionibus commeatus in quibusdam regionibus. Pro partibus aviationis laminae crassae, si certificationem materiae et facultates moderationis processus stabiles habent, mixtura aluminii 7050 etiam considerari potest.
| Admisce | Partes CNC typicae | Causa principalis eligendi id | Punctum observationis |
|---|---|---|---|
| 6061 T6, | Involucra, brachia, collectores | Machinatio et politura aequilibrata | Robur inferius quam 7075 |
| 7075 T6, | Structurae et brachia onusta | Hac ratione ponderis viribus alta | Consilium sumptuum et corrosionis |
| 2024-T3/T4 | Partes lassitudine onustae | Bona lassitudinis perfunctio | Saepe opus est superficie protectiva |
| 5052 H32, | Partes machinatae e laminis | Formabilitas et resistentia corrosionis | Non aptum ad molituram gravem |
| 6082 T6, | Partes machinarum structurales | Optio structuralis seriei 6xxx | Regional disponibilitate |
| 7050 T7451, | Laminae crassae aerospatiales | Per crassitudinem perficientur | Certificatio et moderatio sollicitudinis |
Quae machina CNC pro aluminio optimum exitum producit?
In studio anno 2026 facto, Xu et Verl lineam quinque-axium cum 100,000 punctis detectionis probaverunt. Resultata ostendunt, comparatione facta cum nucleo systematis CNC industrialis, ordinationem optimam progressionis (vel "passus") tempus perficiendi plus quam 15% breviare. Hoc demonstrat functionem cinematicam, systema CNC, et iter instrumenti aeque magni momenti esse cum machina CNC pro aluminio eligitur.
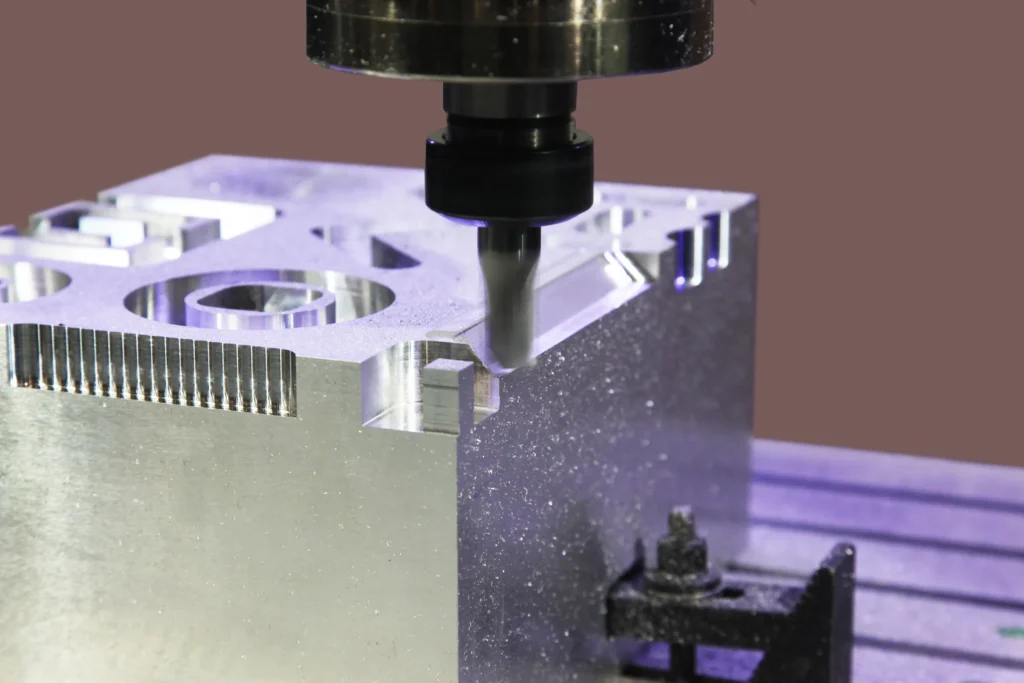
Centrum machinationis trium axium aptum est ad laminas metallicas, cavitates apertas, et partes tractandas quae tantum ex paucis directionibus adiri debent. Si pars plures superficies circa axem rotantem tractare debet, quartus axis addi potest ad firmitatem manualem iterum prehendendam reducendam.
Centrum machinationis quinque-axium aptum est ad foramina inclinata, superficies curvas, vel lineamenta complexa in directiones multiplices distributa tractanda. Machinatio quinque-axium saepe est optio efficacior cum machinis tri-axium utuntur quae designationem plurium apparatuum vel frequentem adaptationem mensurarum requirunt.
Torni CNC conventionales apti sunt ad axes, cochleas, flanges et partes cylindricas mediae longitudinis tractandas. Si pars etiam planum fresatorium, foramen radiale, canalem claviatorium vel lineamenta eccentrica continet, machina fresatoria cum instrumentis motorizatis et axe Y eligi potest.
Si instrumenta viva accurate cognoscere vis, ad librum "JIANKE 'Optima Instrumenta Viva in Tornis CNC: 7 Consilia Peritorum ad Praecisionem Maximizandam" refer.
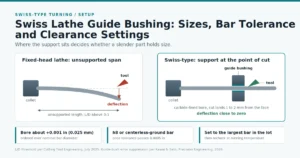
Pro partibus gracilibus, parvi diametri, machina CNC aluminii generis Helvetici materiam prope aream secandi per manicam ductoriam sustinet. Haec structura ad deflexionem vectis minuendam confert, et tornationem, perforationem, fresaturam, et retroprocessum in una machinatione integrare potest.
Impossibile est difficultates insufficientis rigiditatis fixationis, nimis longae prominentiae instrumenti, detritionis fulcri fusi, aut malae stabilitatis thermalis sola magna celeritate fusi compensare.
Machina instrumentalis vere idonea omnes lineamenta geometrica cum minimo et stabilissimo numero temporum prehensionis perficere debet. Antequam instrumentum eligas, primum differentias pertinentes inter tornum CNC Helveticum et tornum CNC conventionalem comparare potes. Si ambae partes tractandae sunt et plures lineamenta radialia continent, etiam aestimari potest utrum tornus CNC novem axium processus processus integrare possit.
Plura de differentiis inter tornum CNC Helveticum et tornum CNC conventionalem disce → Tornus Helveticus CNC JIANKE contra tornum CNC conventionalem: Quod aptum est necessitatibus tuis fabricationis?
Quomodo Fresa CNC Aluminii Instrumenta, Fragmenta, et Parietes Tenues Moderari Debeant?
Recensio partium tenuibus rigiditatis humilis, in ephemeride "CIRP Journal of Manufacturing Science and Technology" anno 2025 edita, demonstravit initialem ratem remotionis materiae partium tenuibus plerumque ad 80% ad 90% pervenire posse.
In hoc studio, vis secans, calor secans, tensio residua, status fixationis et tremor cum deformatione partis coniunguntur. Ergo, machinatio CNC aluminii machinationem rudis et machinationem perfectam separatim planificare debet, nec eandem strategiam gregalem ad omnes processus perficiendos adhibere potest.
Instrumentum structurae geometricae, quae ad metallum non ferreum tractandum destinata est, praecipue studeat. Acies acuta, sulcus politus ad extractionem fragmentorum, spatium satis amplum ad fragmenta, et flexus instrumenti brevis adiuvant ad marginem accumulationis minuendam et ad fragmenta leniter ex area secandi relinquenda.
Fresae biceps et triceps vulgo in fresatura CNC aluminii adhibentur, quia hae duae machinae plerumque spatium maius ad ablationem fragmentorum habent. Attamen, electio finalis instrumenti adhuc diligenter iudicanda est secundum diametrum instrumenti, latitudinem sectionis radialem, profunditatem sectionis axialem, potentiam machinae et modum refrigerationis.
Eadem series parametrorum celeritatis et progressionis non potest directe in diversas machinas instrumenta copiari. Celeritas fusi a celeritate sectionis et diametro instrumenti determinatur, dum celeritas progressionis a progressione per dentem, numero aciei et celeritate fusi determinatur.
Machinatio rudis et machinatio perfecta separatim parandae sunt. Post machinationem rudis, margo uniformis servandus est ne paries lateralis directe ad magnitudinem finalem praemature procedatur. In structuris symmetricis, ambae partes ordine relative aequilibrato procedere possunt ut deformatio a dimissione tensionis internae effecta minuatur.
Studium supra memoratum anni 2025 invenit, sub condicionibus probationis, crassitudinem parietis 1 mm manifestam trepidationem demonstravisse, dum stabilitas processus crassitudinis parietis 2 mm emendata est. Hoc resultat ad designia periculosa identificanda adhiberi potest, sed non debet adhiberi ut minima crassitudo parietis universalis pro omnibus partibus e mixtura aluminii.
Sectio fragmentorum repetita scalpendi superficiem, temperaturam localem augere, et adhaesionem aluminii in laminam causabit. Refrigeratio interna, refrigeratio per pulverem, microlubricatio, vel aer compressus directionalis adhiberi possunt, sed quacumque electa, fragmentum ex cavitate et area secandi continuo emitti debet.
Cum referentiam machinationis et compensationem instrumenti constituis, ad ducem positionis puncti zero instrumenti torni CNC consulere potes. Si cyclum processus breviare vis, etiam compressionem, mutationem instrumenti et ordinem processus una cum indice inspectionis efficientiae processus torni metallici CNC inspicere potes.
FAQ
6061-T6 plerumque aptum est ad generalem machinationem CNC aluminii, 7075-T6 ad partes magnae ponderis, et 7050 ad partes crassae laminae cum maioribus requisitis adhiberi potest. Nulla nota omnibus formis apta esse potest.
Ad machinationem CNC aluminii, centrum machinationis pro partibus prismaticis, torna conventionalis pro partibus rotundis simplicibus, et torna generis Helvetici pro partibus tenuibus virga pastis cum notis secundariis utere.
Non est uniformis minima crassitudo parietis pro omnibus partibus, quia altitudo parietis, mixtura materiae, fixatio, instrumentum et iter machinationis stabilitatem structurae mutabunt.
Tremor plerumque cum rigiditate systematis insufficienti, prominentia instrumenti longa, combinatione instabili celeritatis fusi et latitudinis sectionis, fulcimento fixturae insufficiente, aut continua decretione rigiditatis tenuium parietum coniungitur. Stadium machinationis rudis partium tenuium parietum 80% ad 90% materiae initialis removere potest, et rigiditas structuralis significanter mutabitur per processum machinationis.
Sumptus reduci possunt per numerum constringentium imminutum, structuras tenues parietibus inutiles vitatas, instrumenta et lineamenta communia utenda, dimensiones principales distinguendas, et partes planas prope formam finalem eligendas. Iter instrumenti optimizatum etiam cyclum machinationis directe reducere potest.
Conclusio
Machinatio CNC aluminii altae qualitatis a structura geometrica partium incipere debet, et vicissim notam mixturae aluminii, structuram machinae, instrumentum, moderationem deformationis, schema detectionis et tractationem superficiei determinare.
Centrum machinationis pro partibus prismaticis et tornum CNC generis Helvetici pro parvis componentibus virga-pastis cum notis tornatis et fresatis adhibe. Pro secundo grege, series machinarum generis Helvetici Jianke Machinery secundum requisita diametrum, longitudinem, instrumentum motorizatum, sub-fusum, et voluminis aestimanda est.