
Жеңил тетиктерди иштетүүдө жука дубалдуу деформация жана текшерүү чыгымдарынын өсүшү сизди тынчсыздандырабы? Иштетүү борборлорунун кайсынысы, кадимки CNC токардык станоктору же швейцариялык типтеги токардык станоктор сиздин тетиктин түзүлүшүнө көбүрөөк ылайыктуу экени белгисизби? Алюминий CNC иштетүүнүн акыркы натыйжасы алюминий эритмесинин сорту, бош форма, курал, бекиткич, чыдамдуулук жана беттик иштетүү сыяктуу бир катар өз ара байланышкан шарттарга көз каранды. Тандоодогу ар кандай ката термелүү үлгүсүнө, деформацияга, өлчөмдөгү жылышууга же партиянын консистенциясынын төмөндөшүнө алып келиши мүмкүн.
Эмне үчүн алюминий CNC иштетүү так өндүрүшкө туура келет?
2025-жылы Түндүк Американын алюминийге болгон суроо-талабы 26.65 миллиард фунт стерлингге жетип, жылдык көрсөткүчтөн 0.8% га жогорулаган. Мындай чоң суроо-талап алюминий менен камсыздоо системасынын салыштырмалуу жетилгендигин көрсөтүп турат. Бирок, алюминийди CNC менен иштетүүдө, бланктын формасына, тетиктердин түзүлүшүнө жана өндүрүш көлөмүнө жараша тиешелүү процессти тандоо зарыл. Алюминий материалын кесүү оңой болгондуктан, аны түздөн-түз өндүрүшкө киргизүү мүмкүн эмес.
Алюминий эритмесинин тыгыздыгы төмөн, коррозияга туруктуулугу жакшы жана жылуулук өткөрүмдүүлүгү жогору , ал эми легирлөөдөн кийин жогорку бекемдикке ээ болот. Ал көбүнчө электрондук жабдуулардын корпустарында, гидравликалык клапандарда, оптикалык бекиткичтерде, механикалык тирөөчтөрдө, муздатуу системасынын бөлүктөрүндө жана транспорттук компоненттерде колдонулат.
Бирок, жылуулук менен иштетүү абалы, дандын багыты, калдык чыңалуу жана алюминий эритмесинин бош формасы көп өлчөмдөгү материалдарды алып салгандан кийин тетиктердин деформация даражасына таасир этет. Эгерде бир эле чийме ар кандай партиядагы барак же тилке менен жасалса да, акыркы өлчөмдүү туруктуулук ар кандай болушу мүмкүн.
Станокту тандоодон мурун, аны тетиктердин геометриялык түзүлүшүнө жараша классификациялоо керек. Тегиз, көңдөй жана көп кырдуу өзгөчөлүктөрү бар кутуча тибиндеги же айланбай турган тетиктер, адатта, иштетүү борборлору үчүн ылайыктуу. Валдар, жеңдер, туташтыргыч корпустар жана бурама цилиндр сымал тетиктер токарлык үчүн көбүрөөк ылайыктуу.
Кичинекей диаметрдеги штанга тетиктери үчүн, эгерде аларда туурасынан кеткен тешиктер, фрезерлөө тегиздиктери же эксцентрикалык өзгөчөлүктөр болсо, адатта швейцариялык CNC станокторун тандоого болот. Бул түзмөк бир иштетүү циклинде токарлык, бургулоо, фрезерлөө жана кайра иштетүүнү бүтүрө алат.
Мындан тышкары, үлгү өндүрүү менен массалык өндүрүштүн айырмасын билүү зарыл. Үлгү этабы жумшак тырмактарды, бир нече кысууларды жана узак жөндөө убактысын кабыл ала алат. Партиялык өндүрүш туруктуу позициялоо эталондорун, кайталануучу арматураларды, шаймандардын иштөө мөөнөтүн башкарууну жана иштетүү циклин көп үзгүлтүккө учуратпаган аныктоо схемаларын талап кылат.
CNC менен иштетилген тетиктер үчүн кайсы алюминий эң жакшы?
Изилдөөдө дубалынын калыңдыгы 1 мм болгон 7050-T7451 үлгүсү иштетүү учурунда эң айкын туруксуздукту көрсөттү жана дубалдын калыңдыгы 2 мм болгондо иштетүүнүн туруктуулугу жакшыраак болду. Дубалдын бийиктиги 48 мм болгондо, өлчөмдүн тактыгын жана формасынын тактыгын сактоо үчүн дубалдын кеминде 1.5 мм калыңдыгы талап кылынат. Бул эритмени тандоону бөлүктүн геометриялык түзүлүшүнөн өзүнчө баалоо мүмкүн эместигин көрсөтүп турат.
6061-T6, адатта, CNC менен иштетилген алюминий тетиктерин жасоо үчүн артыкчылыктуу материал болуп саналат. Ал туруктуу иштетүү көрсөткүчтөрүнө жана жакшы аноддук кычкылданууга ыңгайлашууга ээ. Ал көбүнчө арматураларда, корпустарда, коллекторлордо, кронштейндерде жана жалпы механикалык тетиктерде колдонулат.
7075-T6 бекемдиктин салмакка карата катышы жогору талаптарга ээ болгон подшипник бөлүктөрүнө ылайыктуу. 6061ге салыштырмалуу анын материалдык чыгымдары көбүнчө жогору, ошондуктан коррозияга каршы иштетүү жана бетти коргоо схемаларын кылдаттык менен пландаштыруу керек.
2024 алюминий эритмеси чарчоо көрсөткүчтөрү жогору болгон тетиктерге ылайыктуу, бирок көбүнчө кошумча коргоочу беттик иштетүү талап кылынат. 5052 формага келтирилиши же ширетилиши керек болгон барак тетиктери үчүн көбүрөөк ылайыктуу жана чоң кесүү тереңдиги жана жогорку материалды алып салуу ылдамдыгы менен оор фрезерлөөгө ылайыктуу эмес.
6082 - бул 6xxxx сериясындагы алюминий эритмеси, кээ бир аймактарда жакшы камсыздоо шарттары бар. Калың плиталуу авиациялык тетиктер үчүн, эгерде алар материалдык сертификацияга жана туруктуу процессти башкаруу мүмкүнчүлүктөрүнө ээ болсо, 7050 алюминий эритмесин да карап көрүүгө болот.
| эритме | Типтүү CNC тетиктери | Аны тандоонун негизги себеби | Байкоо чекити |
|---|---|---|---|
| 6061-T6 | Корпустар, кронштейндер, коллекторлор | Тең салмактуу иштетүү жана бүтүрүү | 7075 караганда төмөн күч |
| 7075-T6 | Жүктөлгөн рамкалар жана колдор | Салмагы менен күчүнүн жогорку катышы | Баасы жана коррозияны пландаштыруу |
| 2024-T3/T4 | Чарчоодон жабыркаган компоненттер | Жакшы чарчоо көрсөткүчү | Көп учурда коргоочу катмар талап кылынат |
| 5052-H32 | Барак негизиндеги иштетилген тетиктер | Формаланышы жана коррозияга туруктуулугу | Оор фрезерлөө үчүн идеалдуу эмес |
| 6082-T6 | Курулуш машиналарынын тетиктери | Структуралык 6xxx сериялуу опция | Аймактык жеткиликтүүлүк |
| 7050-T7451 | Калың аэрокосмостук плиталар | Калыңдыгы боюнча аткаруу | Сертификациялоо жана стрессти көзөмөлдөө |
Алюминий үчүн кайсы CNC машинасы эң жакшы натыйжа берет?
2026-жылы жүргүзүлгөн изилдөөдө Сюй жана Верл 100 000 аныктоо чекити бар беш октуу контурду сынап көрүшкөн. Жыйынтыктар көрсөткөндөй, өнөр жайлык CNC системасынын ядросуна салыштырмалуу оптималдаштырылган берүү пландаштыруусу бүтүрүү убактысын 15% дан ашык кыскартат. Бул алюминий үчүн CNC машинасын тандоодо станоктун кинематикалык көрсөткүчтөрү, CNC системасы жана курал жолу бирдей маанилүү экенин көрсөтүп турат.
3 -огу бар иштетүү борбору металл барактарды, ачык көңдөйлөрдү жана бир нече тараптан гана колдонуу керек болгон тетиктерди иштетүүгө ылайыктуу. Эгерде тетик айлануучу валдын айланасындагы бир нече беттерди иштетүү керек болсо, кол менен кайра кысууну азайтуу үчүн төртүнчү валды кошууга болот.
5 -октуу иштетүү борбору жантайыңкы тешиктерди, ийри беттерди же бир нече багытта бөлүштүрүлгөн татаал өзгөчөлүктөрдү иштетүүгө ылайыктуу. 5-октуу иштетүү көбүнчө бир нече арматура топтомун долбоорлоону же эталондорду тез-тез тууралоону талап кылган 3-октуу машиналарды колдонууда натыйжалуураак тандоо болуп саналат.
Кадимки CNC токардык станоктору валдарды, втулкаларды, фланецтерди жана орто узундуктагы цилиндрдик тетиктерди иштетүүгө ылайыктуу. Эгерде тетикте фрезерлөө тегиздиги, радиалдык тешик, ачкыч же эксцентрикалык өзгөчөлүктөр болсо, анда жандуу аспап жана Y огу бар айланма фрезерлөө станокун тандоого болот.
Эгер сиз жандуу куралды кененирээк билгиңиз келсе, JIANKE'нин CNC станокторундагы эң мыкты жандуу куралдар: Тактыкты максималдуу түрдө жогорулатуу үчүн 7 эксперттик кеңешке кайрылыңыз.
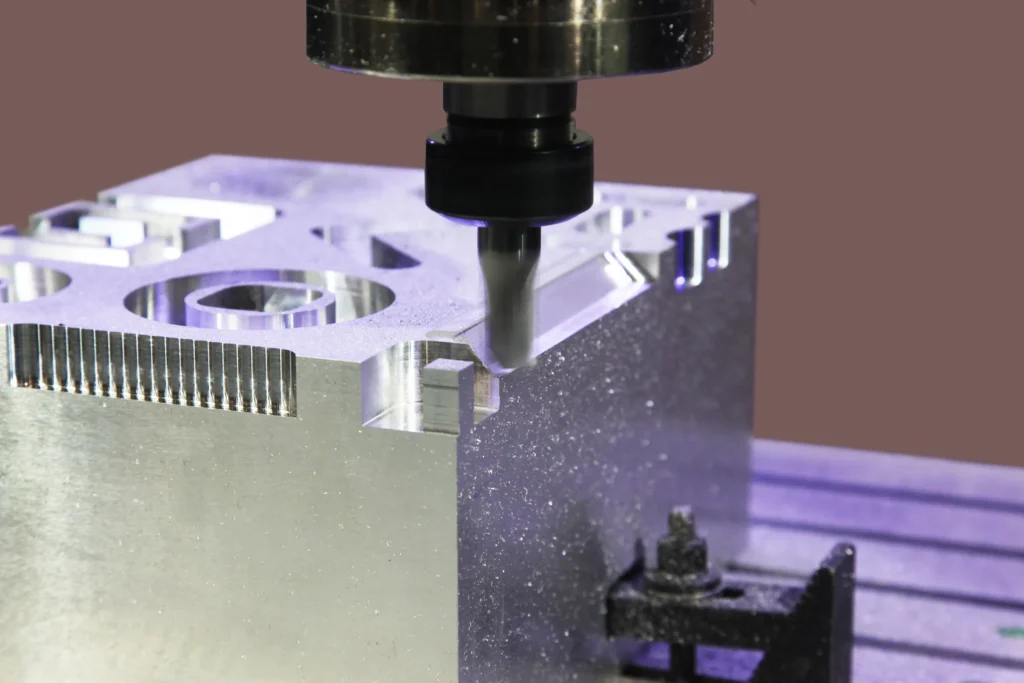
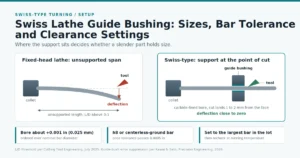
Ичке, кичинекей диаметрдеги штанга тетиктери үчүн швейцариялык алюминий CNC станоку кесүүчү аймактын жанындагы материалды жетектөөчү жең аркылуу кармап турат. Бул структура штанганын майышуусун азайтууга жардам берет жана бир иштетүүдө токарлоону, бургулоону, фрезерлөөнү жана артка иштетүүнү бириктире алат.
Бекиткичтин жетишсиз катуулугу, аспаптын өтө узун илинип турушу, шпиндель подшипнигинин эскириши же начар жылуулук туруктуулугу сыяктуу көйгөйлөрдү шпиндельдин жогорку ылдамдыгы менен гана толуктоо мүмкүн эмес.
Чыныгы ылайыктуу станок бардык геометриялык өзгөчөлүктөрдү эң аз жана эң туруктуу кысуу убактысы менен толуктай алышы керек. Жабдууну тандоодон мурун, алгач швейцариялык CNC токардык станок менен кадимки CNC токардык станоктун ортосундагы тиешелүү айырмачылыктарды салыштырып көрсөңүз болот. Эгерде тетиктин эки учун тең иштетүү керек болсо жана бир нече радиалдык өзгөчөлүктөрдү камтыса, анда 9 огу бар CNC токардык станок иштетүү процедураларын интеграциялай алабы же жокпу, бааланышы мүмкүн.
Швейцариялык CNC токардык станок менен кадимки CNC токардык станоктун ортосундагы айырмачылыктар жөнүндө көбүрөөк маалымат алыңыз → JIANKE компаниясынын CNC Швейцариялык токардык станогу жана кадимки CNC токардык станок: кайсынысы сиздин өндүрүш муктаждыктарыңызга туура келет?
Алюминий CNC фрезерлөөнү башкаруу куралдары, чиптери жана жука дубалдары кандай болушу керек?
2025-жылы "CIRP өндүрүш илими жана технологиясы журналында" жарыяланган катуулугу төмөн жука дубалдуу тетиктердин сереби жука дубалдуу тетиктердин баштапкы материалды алып салуу ылдамдыгы адатта 80% дан 90% га чейин жетиши мүмкүн экенин көрсөткөн.
Бул изилдөөдө кесүү күчү, кесүү ысыгы, калдык чыңалуу, арматуранын абалы жана силкинүү бөлүктүн деформациясы менен байланышкан. Ошондуктан, алюминий CNC иштетүүдө орой иштетүүнү жана бүтүрүүнү өзүнчө пландаштыруу керек жана бардык процесстерди аяктоо үчүн бир эле топтук стратегияны колдоно албайт.
Аспап түстүү металлдарды иштетүү үчүн иштелип чыккан геометриялык түзүлүшкө артыкчылык бериши керек. Курч кесүүчү мизи, жылмаланган сыныктарды алып салуучу оюгу, сыныктардын жетиштүү мейкиндиги жана аспаптын аз агып чыгышы чогулуп калган кырды азайтууга жана сыныктардын кесүү аймагынан жылмакай чыгып кетишине жардам берет.
Эки жана үч миздүү учтуу фрезерлер көбүнчө алюминий CNC фрезерлөөдө колдонулат, анткени бул эки шайман көбүнчө чоңураак чиптерди алып салуу мейкиндигине ээ. Бирок, акыркы шайманды тандоодо дагы эле шаймандын диаметри, радиалдык кесүү туурасы, октук кесүү тереңдиги, машинанын кубаттуулугу жана муздатуу режими боюнча ар тараптуу баалоо керек.
Бир эле ылдамдык жана берүү параметрлеринин жыйындысын ар кандай станокторго түздөн-түз көчүрүүгө болбойт. Шпиндельдин ылдамдыгы кесүү ылдамдыгы жана шаймандын диаметри менен аныкталат, ал эми берүү ылдамдыгы тишке туура келген берүү, четтердин саны жана шпиндельдин ылдамдыгы менен аныкталат.
Орой иштетүү жана акыркы иштетүү өзүнчө пландаштырылышы керек. Орой иштетүүдөн кийин, каптал дубалды мөөнөтүнөн мурда акыркы өлчөмгө чейин түздөн-түз иштетүүдөн качуу үчүн бирдей чек сакталышы керек. Симметриялуу конструкциялар үчүн ички чыңалуунун чыгышынан келип чыккан деформацияны азайтуу үчүн эки тарапты тең салыштырмалуу тең салмактуу тартипте иштетүүгө болот.
Жогоруда айтылган 2025-жылдагы изилдөөдө сыноо шарттарында 1 мм дубалдын калыңдыгы айкын шылдырап, ал эми 2 мм дубалдын калыңдыгынын иштетүү туруктуулугу жакшырганы аныкталган. Бул жыйынтык жогорку тобокелдиктеги конструкцияларды аныктоо үчүн колдонулушу мүмкүн, бирок аны бардык алюминий эритмесинин тетиктери үчүн универсалдуу минималдуу дубал калыңдыгы катары колдонууга болбойт.
Кайра-кайра кесүү беттин чийилишине, жергиликтүү температуранын көтөрүлүшүнө жана бычактын алюминийге жабышышына алып келет. Ички муздатуу, чачыратма муздатуу, микромайлоо же багыттуу кысылган аба колдонулушу мүмкүн, бирок кайсынысы тандалбасын, бычак көңдөйдөн жана кесүү аймагынан тынымсыз чыгарылып турушу керек.
Иштетүү шилтемесин жана куралдын компенсациясын орнотууда, сиз CNC токардык станогунун куралынын жылышуусу жана жумуш бөлүгүнүн нөлдүк жөндөөсү боюнча көрсөтмөгө кайрыла аласыз. Эгерде сиз иштетүү циклин кыскарткыңыз келсе, анда CNC металл токардык станогунун иштетүү натыйжалуулугун текшерүү тизмеси менен бирге кысуу, куралды алмаштыруу жана иштетүү ырааттуулугун текшере аласыз.
FAQ
6061-T6 көбүнчө жалпы алюминий CNC иштетүү үчүн ылайыктуу, 7075-T6 жогорку жүктөлгөн тетиктер үчүн ылайыктуу, ал эми 7050 жогорку талаптарга жооп берген калың пластиналуу тетиктер үчүн колдонулушу мүмкүн. Бир дагы бренд бардык дизайндарга ылайыктуу боло албайт.
Алюминий CNC менен иштетүү үчүн призмалык тетиктер үчүн иштетүү борборун, жөнөкөй тегерек тетиктер үчүн кадимки токардык станокту жана экинчилик өзгөчөлүктөрү бар ичке тилкелүү тетиктер үчүн швейцариялык типтеги токардык станокту колдонуңуз.
Бардык бөлүктөр үчүн бирдей минималдуу дубал калыңдыгы жок, анткени дубалдын бийиктиги, эритмеси, арматурасы, аспабы жана иштетүү жолу структуралык туруктуулукту өзгөртөт.
Чачыраган үн, адатта, системанын жетишсиз катуулугу, шаймандын узун илинип турушу, шпиндельдин ылдамдыгы менен кесүү туурасынын туруксуз айкалышы, бекиткичтин жетишсиз колдоосу же жука дубалдуу катуулугунун үзгүлтүксүз төмөндөшү менен байланыштуу. Жука дубалдуу тетиктерди орой иштетүү этабы баштапкы материалдын 80% дан 90% га чейин алып салышы мүмкүн, ал эми конструкциялык катуулук иштетүү процессинде бир топ өзгөрөт.
Кысуучу бекиткичтердин санын азайтуу, керексиз жука дубалдуу конструкциялардан качуу, стандарттуу шаймандарды жана филелерди колдонуу, негизги өлчөмдөрдү айырмалоо жана акыркы формага жакын бланктарды тандоо менен чыгымдарды азайтууга болот. Аспаптын жолун оптималдаштыруу иштетүү циклин түздөн-түз кыскарта алат.
жыйынтыктоо
Жогорку сапаттагы алюминий CNC иштетүү тетиктердин геометриялык түзүлүшүнөн башталып, алюминий эритмесинин брендин, станоктун түзүлүшүн, куралын, деформацияны көзөмөлдөөнү, аныктоо схемасын жана беттик иштетүүнү кезеги менен аныкташы керек.
Призмалык тетиктер үчүн иштетүү борборун, ал эми айландырылган жана фрезерленген өзгөчөлүктөрү бар кичинекей штанга менен азыктандырылган тетиктер үчүн швейцариялык CNC токардык станокту колдонуңуз. Экинчи топ үчүн Jianke Machinery компаниясынын швейцариялык типтеги станокторунун ассортиментин диаметри, узундугу, тирүү аспап, кошумча шпиндель жана көлөм талаптарына ылайык баалоо керек.