
Hefur þú áhyggjur af aflögun þunnveggja og hækkandi skoðunarkostnaði við vinnslu léttvægra hluta? Ertu óviss um hvaða vinnslumiðstöð, venjulegir CNC rennibekkir eða svissneskir rennibekkir, henta betur fyrir uppbyggingu hlutarins? Lokaniðurstaða CNC álvinnslu fer eftir ýmsum samverkandi þáttum, þar á meðal álblöndugæði, formi hráefnis, verkfæris, festinga, vikmörkum og yfirborðsmeðferð. Sérhver villa í vali getur valdið titringsmynstri, aflögun, stærðarbreytingum eða minnkandi samræmi í lotu.
Af hverju hentar CNC vinnsla úr áli nákvæmnisframleiðslu?
Árið 2025 náði eftirspurn eftir áli í Norður-Ameríku 26.65 milljörðum punda, sem er 0.8% aukning frá fyrra ári. Þessi mikla eftirspurn sýnir að framboðskerfið fyrir áli hefur verið tiltölulega þroskað. Hins vegar, þegar ál er framkvæmt með CNC-vinnslu, er enn nauðsynlegt að velja viðeigandi ferli í samræmi við form eyðublaðsins, uppbyggingu hlutans og framleiðslumagns. Það er ekki hægt að setja ál beint í framleiðslu einfaldlega vegna þess að það er auðvelt að skera það.
Álblöndu hefur lága eðlisþyngd, góða tæringarþol og varmaleiðni og mikinn styrk er hægt að ná eftir blöndun. Hún er almennt notuð í rafeindabúnaðarhús, vökvaloka, ljósleiðarafestingar, vélræna stuðninga, kælikerfahluti og flutningshluti.
Hins vegar mun hitameðferðarástand, stefna kornanna, eftirstandandi spenna og form álsmálmblöndunnar hafa áhrif á aflögunarstig hluta eftir að mikið magn af efni hefur verið fjarlægt. Jafnvel þótt sama teikningin sé framleidd með mismunandi framleiðslulotum af plötum eða stöngum, getur lokavíddarstöðugleiki verið breytilegur.
Áður en vélbúnaður er valinn ætti að flokka hann eftir rúmfræðilegri uppbyggingu hlutanna. Kassalaga eða ósnúningshlutar með sléttum, holum og fjölþættum eiginleikum henta venjulega fyrir vinnslumiðstöðvar. Ásar, ermar, tengihylki og skrúfaðir sívalningshlutar henta betur fyrir beygjur.
Fyrir stangahluta með litla þvermál, ef þeir innihalda einnig þversniðsgöt, fræsingarflöt eða sérkenni, er yfirleitt hægt að velja svissneska CNC-rennibekki. Þessi tæki geta lokið beygju, borun, fræsingu og bakvinnslu í einni vinnslulotu.
Að auki er nauðsynlegt að greina á milli sýnishornsframleiðslu og fjöldaframleiðslu. Sýnishornsstigið getur tekið við mjúkum klær, mörgum klemmum og lengri stillingartíma. Lotuframleiðsla krefst stöðugra staðsetningarviðmiða, endurtekningarhæfra festinga, stjórnunar á endingartíma verkfæra og greiningarkerfa sem trufla ekki vinnsluferlið oft.
Hvaða ál er best fyrir CNC vélræna hluti?
Í rannsókninni sýndi 7050-T7451 sýnið með 1 mm veggþykkt mestan óstöðugleika við vinnslu, og vinnslustöðugleikinn var betri þegar veggþykktin var 2 mm. Við 48 mm vegghæð þarf að minnsta kosti 1.5 mm veggþykkt til að viðhalda nákvæmni í vídd og lögun. Þetta sýnir að ekki er hægt að meta val á málmblöndu sérstaklega út frá rúmfræðilegri uppbyggingu hlutarins.
6061-T6 er yfirleitt kjörið efni til að framleiða CNC-fræsa álhluta. Það hefur stöðuga vinnslugetu og góða aðlögunarhæfni við anodísk oxun. Það er almennt notað í festingar, hylki, margvísa, sviga og almenna vélræna hluti.
7075-T6 hentar vel fyrir legur með miklar kröfur um styrk og þyngd. Efniskostnaður er yfirleitt hærri en 6061 og þarf að skipuleggja tæringarmeðferð og yfirborðsvernd betur.
2024 álfelgur hentar vel fyrir hluti með miklar kröfur um þreytuþol, en venjulega er þörf á viðbótar verndandi yfirborðsmeðferð. 5052 hentar betur fyrir plötuhluta sem þarf að móta eða suða og hentar ekki fyrir mikla fræsingu með mikilli skurðardýpt og mikilli efnisfjarlægingu.
6082 er 6xxxx sería álfelgur með góðum framboðsskilyrðum á sumum svæðum. Fyrir þykkar flugvélarhluta, ef þeir hafa efnisvottun og stöðuga ferlisstjórnunargetu, má einnig íhuga 7050 álfelgur.
| Alloy | Dæmigert CNC hlutar | Helsta ástæðan fyrir því að velja það | Vaktarpunktur |
|---|---|---|---|
| 6061-T6 | Hús, sviga, margvísir | Jafnvægi í vinnslu og frágangi | Lægri styrkur en 7075 |
| 7075-T6 | Hlaðnir rammar og armar | Hátt hlutfall styrk og þyngdar | Kostnaðar- og tæringaráætlun |
| 2024-T3/T4 | Þreytuhlaðnir íhlutir | Góð þreytuþol | Oft þörf á verndaráferð |
| 5052-H32 | Vélunnin hlutar úr plötum | Mótunarhæfni og tæringarþol | Ekki tilvalið fyrir þunga fræsingu |
| 6082-T6 | Uppbyggingarvélarhlutar | Uppbyggingarvalkostur í 6xxx-röð | Svæðisbundið framboð |
| 7050-T7451 | Þykkar geimferðaplötur | Þykktarafköst | Vottun og streitustjórnun |
Hvaða CNC vél fyrir ál gefur bestu niðurstöðurnar?
Í rannsókn árið 2026 prófuðu Xu og Verl fimmása útlínu með 100,000 greiningarpunktum. Niðurstöðurnar sýna að samanborið við kjarna iðnaðar CNC kerfis styttir fínstillt fóðrunaráætlun frágangstímann um meira en 15%. Þetta sýnir að hreyfifræðileg afköst, CNC kerfi og verkfæraleið vélarinnar eru jafn mikilvæg þegar CNC vél er valin fyrir ál.
Þriggja ása vinnslumiðstöðin hentar vel til að vinna úr plötum, opnum holum og hlutum sem aðeins þarf að nálgast úr nokkrum áttum. Ef hlutinn þarf að vinna úr mörgum fleti í kringum snúningsás er hægt að bæta við fjórða ás til að draga úr handvirkri endurklemmingu.
Fimmása vinnslumiðstöðin hentar vel til að vinna úr hallandi holum, bognum fleti eða flóknum eiginleikum sem dreifast í margar áttir. Fimmása vinnsla er oft áhrifaríkari kostur þegar notaðar eru þriggjaása vélar sem krefjast hönnunar margra setta af festingum eða tíðrar aðlögunar á viðmiðunarpunktum.
Hefðbundnar CNC rennibekkir henta vel til að vinna úr ásum, hylsum, flansum og meðallöngum sívalningshlutum. Ef hlutinn inniheldur einnig fræsingarflöt, geislaholu, lykilgang eða miðlæga eiginleika, er hægt að velja beygjufræsingarvél með lifandi verkfærum og Y-ás.
Ef þú vilt vita meira um lifandi verkfæri, vísaðu þá til bókarinnar Best Live Tooling On CNC Lathes: 7 Expert Tips To Maximize Precision eftir JIANKE.
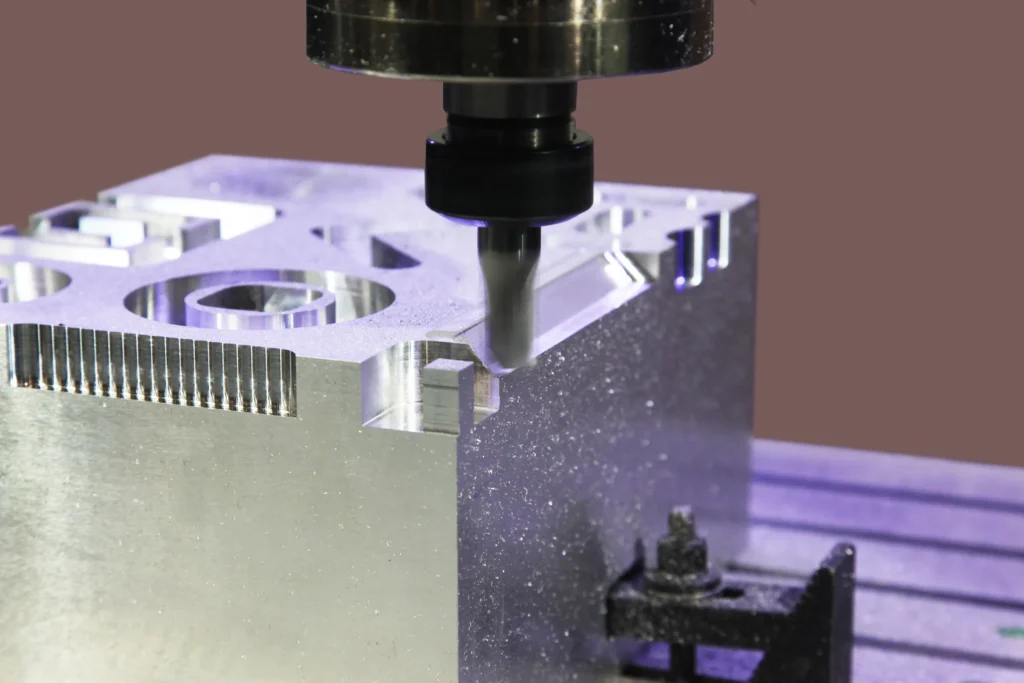
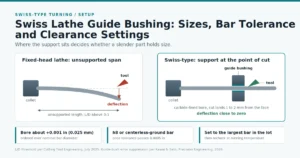
Fyrir mjóar, smáar stangir, styður svissnesk ál CNC vél efnið nálægt skurðarsvæðinu með leiðarhylki. Þessi uppbygging dregur úr sveigju stangarinnar og getur samþætt beygju, borun, fræsingu og bakvinnslu í einni vinnslu.
Það er ómögulegt að bæta upp vandamál eins og ófullnægjandi stífleiki festingar, of langt yfirhengi verkfæris, slit á spindilslegum eða lélega hitastöðugleika eingöngu með miklum spindilshraða.
Virkilega hentug vél ætti að geta klárað allar rúmfræðilegar aðferðir með sem minnstum og stöðugum klemmutíma. Áður en búnaður er valinn er fyrst hægt að bera saman viðeigandi mun á svissneskum CNC rennibekk og hefðbundnum CNC rennibekk. Ef vinna þarf úr báðum endum hlutarins og hann inniheldur marga geislavirka eiginleika er einnig hægt að meta hvort 9-ása CNC rennibekkurinn geti samþætt vinnsluferlana.
Frekari upplýsingar um muninn á svissneskum CNC rennibekk og hefðbundnum CNC rennibekk → CNC svissneskur rennibekkur frá JIANKE vs. hefðbundinn CNC rennibekkur: Hvor hentar þínum framleiðsluþörfum?
Hvernig ætti CNC fræsun úr áli að stjórna verkfærum, flísum og þunnum veggjum?
Í yfirliti yfir þunnveggjahluta með lágum stífleika sem birt var í „CIRP Journal of Manufacturing Science and Technology“ árið 2025 kom fram að upphafleg efnisfjarlægingarhraði þunnveggjahluta getur venjulega náð 80% til 90%.
Í þessari rannsókn tengjast skurðkraftur, skurðhiti, leifarspenna, ástand festingar og titringur aflögun hluta. Þess vegna þarf að skipuleggja grófvinnslu og frágangsvinnslu í áli sérstaklega og ekki er hægt að nota sömu hópstefnu til að ljúka öllum ferlum.
Verkfærið ætti að forgangsraða rúmfræðilegri uppbyggingu sem er hönnuð fyrir vinnslu á málmum sem ekki eru járn. Skarpur skurðbrúnn, slípaður spónaflutningsgrópur, nægilegt spónarými og lítið verkfærishlaup hjálpa til við að draga úr uppsöfnun brúna og láta spóna fara mjúklega frá skurðsvæðinu.
Tvíeggjaðar og þríeggjaðar endafræsar eru almennt notaðar í CNC-fræsingu á áli, þar sem þessi tvö verkfæri hafa yfirleitt stærra flísafjarlægingarrými. Hins vegar þarf endanlegt verkfæraval samt að vera metið ítarlega út frá verkfæraþvermáli, radíusskurðarbreidd, ásskurðardýpt, vélafl og kælistillingu.
Ekki er hægt að afrita sömu hraða- og fóðrunarbreytur beint yfir á mismunandi vélar. Snúningshraði er ákvarðaður af skurðhraða og þvermál verkfærisins, en fóðrunarhraði er ákvarðaður af fóðrun á tönn, fjölda brúna og snúningshraða.
Grófvinnslu og frágangsvinnslu verður að skipuleggja sérstaklega. Eftir grófvinnslu ætti að viðhalda jöfnum mörkum til að forðast að vinna hliðarvegg beint niður í lokastærð of snemma. Fyrir samhverfar mannvirki er hægt að vinna báðar hliðar í tiltölulega jafnvægri röð til að draga úr aflögun sem stafar af innri spennulosun.
Í fyrrnefndri rannsókn frá árinu 2025 kom fram að við prófunarskilyrði sýndi 1 mm veggþykkt greinilega titring, en vinnslustöðugleiki við 2 mm veggþykkt batnaði. Þessa niðurstöðu má nota til að bera kennsl á hönnun með mikilli áhættu, en ætti ekki að nota hana sem almenna lágmarksveggþykkt fyrir alla álhluta.
Endurtekin flísskurður veldur rispum á yfirborði, staðbundinni hitastigshækkun og viðloðun áls á blaðinu. Hægt er að nota innri kælingu, úðakælingu, örsmurningu eða stefnubundið þrýstiloft, en óháð því hvaða aðferð er valin verður flísin að losna stöðugt úr holrýminu og skurðarsvæðinu.
Þegar þú stillir vinnsluviðmiðun og verkfærabætur er hægt að vísa til leiðbeininga um CNC rennibekkverkfærisbreytingu og núllstillingu vinnustykkis. Ef þú vilt stytta vinnsluferlið geturðu einnig athugað klemmuna, verkfæraskipti og vinnsluröð ásamt gátlistanum fyrir skilvirkni vinnslu á CNC málmrennibekk.
FAQ
6061-T6 hentar venjulega fyrir almenna CNC vinnslu á áli, 7075-T6 hentar fyrir hluti með miklu álagi og 7050 er hægt að nota fyrir þykkar plötur með hærri kröfum. Ekkert vörumerki getur hentað fyrir allar hönnunir.
Fyrir CNC vinnslu á áli skal nota vinnslumiðstöð fyrir prismahluta, hefðbundinn rennibekk fyrir einfalda, kringlótta hluti og svissneska rennibekk fyrir mjóa, stangfóðraða íhluti með aukahlutum.
Það er engin einsleit lágmarksveggþykkt fyrir alla hluta, því vegghæð, málmblanda, festingar, verkfæri og vinnsluleið munu breyta burðarstöðugleika.
Hristingur tengist venjulega ófullnægjandi stífleika kerfisins, löngum verkfæraframhengi, óstöðugri samsetningu snúningshraða og skurðarbreiddar, ófullnægjandi stuðningi við festingar eða stöðugri minnkun á stífleika þunnveggja hluta. Grófvinnslustig þunnveggja hluta getur fjarlægt 80% til 90% af upphafsefninu og burðarvirki stífleiki mun breytast verulega meðan á vinnsluferlinu stendur.
Hægt er að lækka kostnað með því að fækka klemmum, forðast óþarfa þunnveggja mannvirki, nota stöðluð verkfæri og afskurð, greina lykilvíddir og velja eyður sem eru nálægt endanlegri lögun. Að hámarka verkfæraleiðina getur einnig beint dregið úr vinnsluferlinu.
Niðurstaða
Hágæða CNC vinnsla á áli ætti að byrja á rúmfræðilegri uppbyggingu hlutanna og ákvarða síðan vörumerki álfelgunnar, uppbyggingu vélarinnar, verkfærið, aflögunarstýringuna, greiningarkerfið og yfirborðsmeðferðina.
Notið vinnslumiðstöð fyrir prismahluta og svissneska CNC rennibekk fyrir litla stangfóðraða hluti með beygðum og fræsuðum eiginleikum. Fyrir seinni hópinn ætti að meta svissneska vélaúrval Jianke Machinery út frá kröfum um þvermál, lengd, lifandi verkfæri, undirspindel og rúmmál.