
Brinete li se zbog deformacije tankih stijenki i rastućih troškova inspekcije pri obradi laganih dijelova? Niste sigurni koji je od obradnih centara, obični CNC tokarilice ili švicarski tokarilice, prikladniji za strukturu vašeg dijela? Konačni rezultat CNC obrade aluminija ovisi o nizu međusobno povezanih uvjeta, uključujući vrstu aluminijske legure, oblik praga, alat, prihvat, toleranciju i površinsku obradu. Svaka pogreška u odabiru može uzrokovati vibracijski uzorak, deformaciju, pomicanje veličine ili smanjenje konzistentnosti serije.
Zašto CNC obrada aluminija odgovara preciznoj proizvodnji?
U 2025. godini, potražnja za aluminijem u Sjevernoj Americi dosegla je 26.65 milijardi funti, što je porast od 0.8% u odnosu na prethodnu godinu. Tako velika potražnja pokazuje da je sustav opskrbe aluminijem relativno zreo. Međutim, prilikom CNC obrade aluminija i dalje je potrebno odabrati odgovarajući proces prema obliku izrezanog dijela, strukturi dijela i količini proizvodnje. Nije moguće izravno pustiti u proizvodnju jednostavno zato što se aluminijski materijal lako reže.
Aluminijska legura ima nisku gustoću, dobru otpornost na koroziju i toplinsku vodljivost , a visoka čvrstoća može se postići nakon legiranja. Uobičajeno se koristi u kućištima elektroničke opreme, hidrauličkim ventilima, optičkim nosačima, mehaničkim nosačima, dijelovima sustava hlađenja i transportnim komponentama.
Međutim, stanje toplinske obrade, smjer zrna, zaostalo naprezanje i oblik blanka aluminijske legure utjecat će na stupanj deformacije dijelova nakon uklanjanja velike količine materijala. Čak i ako se isti crtež proizvodi korištenjem različitih serija lima ili šipki, konačna dimenzijska stabilnost može varirati.
Prije odabira alatnog stroja, treba ga klasificirati prema geometrijskoj strukturi dijelova. Dijelovi kutijastog tipa ili nerotirajući dijelovi s ravnim, šupljinskim i višestranim značajkama obično su prikladni za obradne centre. Osovine, čahure, kućišta konektora i navojni cilindrični dijelovi prikladniji su za tokarenje.
Za dijelove šipki malog promjera, ako sadrže i poprečne rupe, ravnine glodanja ili ekscentrične značajke, obično se mogu odabrati CNC tokarilice švicarskog tipa. Ovaj uređaj može izvršiti tokarenje, bušenje, glodanje i povratnu obradu u jednom ciklusu obrade.
Osim toga, potrebno je razlikovati proizvodnju uzorka od masovne proizvodnje. Stupanj uzorka može prihvatiti mekane kliješte, višestruka stezanja i dulje vrijeme podešavanja. Serijska proizvodnja zahtijeva stabilne referentne vrijednosti pozicioniranja, ponovljive stezaljke, upravljanje vijekom trajanja alata i sheme detekcije koje ne prekidaju često ciklus obrade.
Koji je aluminij najbolji za CNC strojno obrađene dijelove?
U studiji je uzorak 7050-T7451 s debljinom stijenke od 1 mm pokazao najočitiju nestabilnost tijekom obrade, a stabilnost obrade bila je bolja kada je debljina stijenke bila 2 mm. Pod uvjetom visine stijenke od 48 mm, potrebna je debljina stijenke od najmanje 1.5 mm kako bi se održala dimenzijska točnost i točnost oblika. To pokazuje da se odabir legure ne može procjenjivati odvojeno od geometrijske strukture dijela.
6061-T6 je obično preferirani materijal za izradu CNC obrađenih aluminijskih dijelova. Ima stabilne performanse obrade i dobru prilagodljivost anodnoj oksidaciji. Uobičajeno se koristi u priključcima, kućištima, razvodnicima, nosačima i općim mehaničkim dijelovima.
7075-T6 je prikladan za dijelove ležajeva s visokim zahtjevima omjera čvrstoće i težine. U usporedbi s 6061, troškovi materijala su obično veći, a tretman od korozije i sheme zaštite površine potrebno je pažljivije planirati.
Aluminijska legura 2024 prikladna je za dijelove s visokim zahtjevima za otpornost na zamor, ali obično je potrebna dodatna zaštitna obrada površine. 5052 je prikladnija za limene dijelove koji se trebaju oblikovati ili zavarivati i nije prikladna za teško glodanje s velikom dubinom rezanja i velikom brzinom uklanjanja materijala.
6082 je aluminijska legura serije 6xxxx s dobrim uvjetima opskrbe u nekim područjima. Za debele ploče zrakoplovnih dijelova, ako imaju certifikat materijala i stabilne mogućnosti kontrole procesa, može se uzeti u obzir i aluminijska legura 7050.
| Legura | Tipični CNC dijelovi | Glavni razlog za njegov odabir | Točka promatranja |
|---|---|---|---|
| 6061-T6 | Kućišta, nosači, razdjelnici | Uravnotežena strojna i završna obrada | Manja čvrstoća od 7075 |
| 7075-T6 | Opterećeni okviri i ruke | Visok omjer čvrstoće i mase | Planiranje troškova i korozije |
| 2024-T3/T4 | Komponente opterećene umorom | Dobre performanse pri umoru | Često je potreban zaštitni premaz |
| 5052-H32 | Dijelovi obrađeni na bazi lima | Oblikovljivost i otpornost na koroziju | Nije idealno za teško glodanje |
| 6082-T6 | Strukturni dijelovi strojeva | Strukturna opcija serije 6xxx | Regionalna dostupnost |
| 7050-T7451 | Debele zrakoplovne ploče | Performanse kroz debljinu | Certifikacija i kontrola stresa |
Koji CNC stroj za aluminij daje najbolje rezultate?
U studiji iz 2026. godine, Xu i Verl testirali su konturu s pet osi sa 100 000 točaka detekcije. Rezultati pokazuju da u usporedbi s industrijskim CNC sustavom, optimizirano planiranje posmaka skraćuje vrijeme završne obrade za više od 15%. To pokazuje da su kinematičke performanse, CNC sustav i putanja alata stroja jednako važni pri odabiru CNC stroja za aluminij.
Troosni obradni centar prikladan je za obradu lima, otvorenih šupljina i dijelova kojima je potrebno pristupiti samo iz nekoliko smjerova. Ako dio treba obraditi više površina oko rotirajućeg vratila, može se dodati četvrto vratilo kako bi se smanjilo ručno ponovno stezanje.
5 -osni obradni centar prikladan je za obradu nagnutih rupa, zakrivljenih površina ili složenih elemenata raspoređenih u više smjerova. 5-osna obrada često je učinkovitiji izbor pri korištenju 3-osnih strojeva koji zahtijevaju dizajn više kompleta pribora ili često podešavanje referentnih vrijednosti.
Konvencionalni CNC tokarilice prikladne su za obradu osovina, čahura, prirubnica i cilindričnih dijelova srednje duljine. Ako dio također sadrži ravninu glodanja, radijalnu rupu, utor za klin ili ekscentrične elemente, može se odabrati tokarsko-glodački alatni stroj s pogonskim alatima i Y-osju.
Ako želite detaljnije upoznati alate s pogonom, pogledajte JIANKE-ov članak "Najbolji alati s pogonom na CNC tokarilicama: 7 stručnih savjeta za maksimiziranje preciznosti".
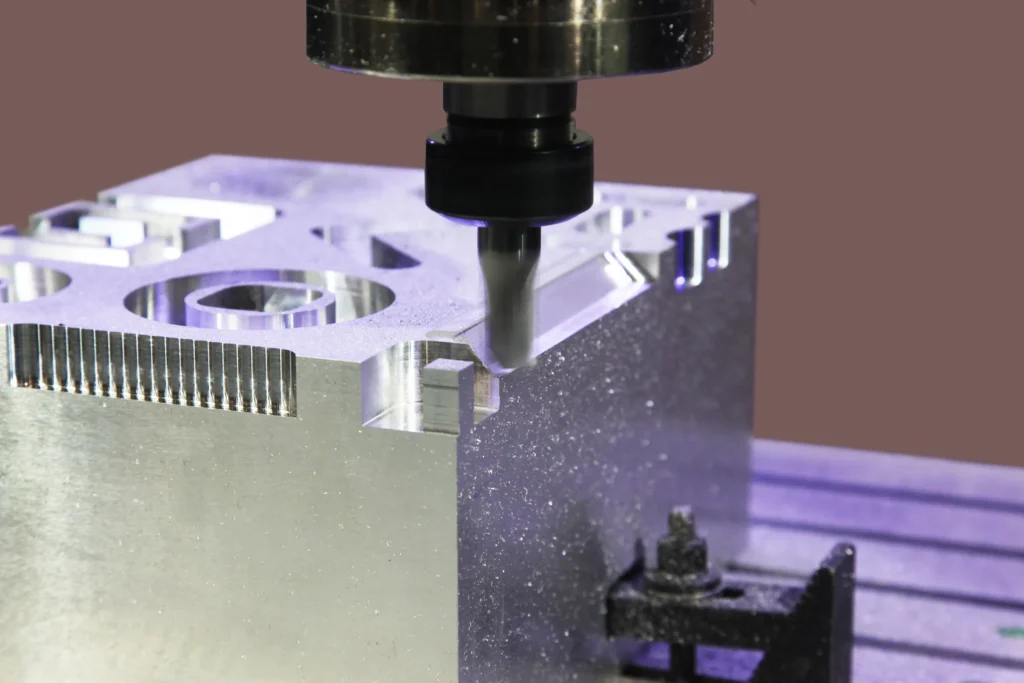
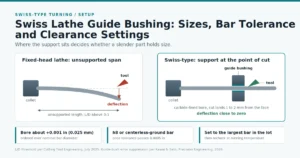
Za vitke dijelove šipki malog promjera, CNC stroj za obradu aluminija švicarskog tipa podupire materijal u blizini područja rezanja pomoću vodilice. Ova struktura pogoduje smanjenju otklona šipke i može integrirati tokarenje, bušenje, glodanje i povratnu obradu u jednoj obradi.
Nemoguće je nadoknaditi probleme nedovoljne krutosti steznika, predugog prevjesa alata, trošenja ležaja vretena ili loše toplinske stabilnosti samo velikom brzinom vretena.
Uistinu prikladan alatni stroj trebao bi biti u stanju dovršiti sve geometrijske značajke s najmanjim i najstabilnijim brojem vremena stezanja. Prije odabira opreme, prvo možete usporediti primjenjive razlike između CNC tokarilice švicarskog tipa i konvencionalne CNC tokarilice. Ako je potrebno obraditi oba kraja dijela i sadrže više radijalnih značajki, također se može procijeniti može li 9-osna CNC tokarilica integrirati postupke obrade.
Saznajte više detalja o razlikama između CNC tokarilice švicarskog tipa i konvencionalne CNC tokarilice → JIANKE-ova CNC švicarska tokarilica u odnosu na konvencionalnu CNC tokarilicu: koja je prava za vaše proizvodne potrebe?
Kako bi CNC glodanje aluminija trebalo kontrolirati alate, strugotine i tanke stijenke?
Pregled tankostijenih dijelova niske krutosti objavljen u časopisu „CIRP Journal of Manufacturing Science and Technology“ 2025. godine istaknuo je da početna stopa uklanjanja materijala tankostijenih dijelova obično može doseći 80% do 90%.
U ovoj studiji, sila rezanja, toplina rezanja, zaostalo naprezanje, stanje pribora i vibracije povezani su s deformacijom dijela. Stoga, CNC obrada aluminija mora odvojeno planirati grubu i završnu obradu i ne može koristiti istu grupnu strategiju za dovršetak svih procesa.
Alat bi trebao dati prednost geometrijskoj strukturi dizajniranoj za obradu obojenih metala. Oštra rezna oštrica, polirani utor za odvođenje strugotine, dovoljan prostor za strugotinu i malo odstupanje alata pomažu u smanjenju nakupljanja na rubu i omogućuju glatko odvođenje strugotine iz područja rezanja.
Glodalice s dvije i tri oštrice obično se koriste u CNC glodanju aluminija, jer ova dva alata obično imaju veći prostor za uklanjanje strugotine. Međutim, konačni odabir alata i dalje treba sveobuhvatno procijeniti prema promjeru alata, radijalnoj širini rezanja, aksijalnoj dubini rezanja, snazi stroja i načinu hlađenja.
Isti skup parametara brzine i pomaka ne može se izravno kopirati na različite alatne strojeve. Brzina vretena određena je brzinom rezanja i promjerom alata, dok je brzina pomaka određena pomakom po zubu, brojem rubova i brzinom vretena.
Gruba i završna obrada moraju se planirati odvojeno. Nakon grube obrade treba zadržati ujednačenu marginu kako bi se izbjegla preuranjena izravna obrada bočne stijenke na konačnu veličinu. Kod simetričnih struktura, obje strane mogu se obraditi relativno uravnoteženim redoslijedom kako bi se smanjila deformacija uzrokovana oslobađanjem unutarnjeg naprezanja.
Spomenuta studija iz 2025. godine otkrila je da je pod uvjetima ispitivanja, debljina stijenke od 1 mm pokazala očito podrhtavanje, dok je stabilnost obrade debljine stijenke od 2 mm poboljšana. Ovaj rezultat može se koristiti za identifikaciju visokorizičnih dizajna, ali ne bi se trebao koristiti kao univerzalna minimalna debljina stijenke za sve dijelove od aluminijskih legura.
Ponavljano rezanje strugotinom uzrokovat će površinske ogrebotine, lokalni porast temperature i prianjanje aluminija na oštricu. Može se koristiti unutarnje hlađenje, hlađenje raspršivanjem, mikropodmazivanje ili usmjereni komprimirani zrak, ali bez obzira na to koji se odabere, strugotina se mora kontinuirano odvoditi iz šupljine i područja rezanja.
Prilikom postavljanja reference obrade i kompenzacije alata, možete se pozvati na vodič za odstupanje alata CNC tokarilice i postavljanje nulte točke obratka. Ako želite skratiti ciklus obrade, možete provjeriti i redoslijed stezanja, izmjene alata i obrade u kombinaciji s kontrolnom listom učinkovitosti obrade metala CNC tokarilice.
Česta pitanja
6061-T6 je obično prikladan za opću CNC obradu aluminija, 7075-T6 je prikladan za dijelove s visokim opterećenjem, a 7050 se može koristiti za dijelove od debelih ploča s višim zahtjevima. Nijedna marka ne može biti prikladna za sve dizajne.
Za CNC obradu aluminija koristite obradni centar za prizmatične dijelove, konvencionalni tokarilicu za jednostavne okrugle dijelove i tokarilicu švicarskog tipa za vitke komponente s sekundarnim značajkama i šipkama.
Ne postoji jedinstvena minimalna debljina stijenke za sve dijelove, jer visina stijenke, legura, pričvršćivač, alat i putanja obrade mijenjaju strukturnu stabilnost.
Vibracije su obično povezane s nedovoljnom krutošću sustava, dugim prepustom alata, nestabilnom kombinacijom brzine vretena i širine rezanja, nedovoljnom potporom stezaljke ili kontinuiranim smanjenjem krutosti tankostijenih dijelova. Faza grube obrade tankostijenih dijelova može ukloniti 80% do 90% početnog materijala, a strukturna krutost će se značajno promijeniti tijekom procesa obrade.
Troškovi se mogu smanjiti smanjenjem broja stezanja, izbjegavanjem nepotrebnih tankostijenih struktura, korištenjem standardnih alata i zaobljenja, razlikovanjem ključnih dimenzija i odabirom praznih dijelova blizu konačnog oblika. Optimizacija putanje alata također može izravno smanjiti ciklus obrade.
Zaključak
Visokokvalitetna CNC obrada aluminija trebala bi započeti s geometrijskom strukturom dijelova, te redom odrediti marku aluminijske legure, strukturu alatnog stroja, alat, kontrolu deformacije, shemu detekcije i površinsku obradu.
Za prizmatične dijelove koristite obradni centar, a za male komponente s tokarenim i glodanim značajkama CNC tokarilicu švicarskog tipa. Za drugu skupinu, Jianke Machineryjeva ponuda strojeva švicarskog tipa treba se procijeniti u odnosu na zahtjeve za promjer, duljinu, pogonski alat, pomoćno vreteno i volumen.