
क्या आप हल्के पुर्जों की प्रोसेसिंग के दौरान पतली दीवारों में विकृति और निरीक्षण लागत में वृद्धि को लेकर चिंतित हैं? क्या आप यह तय नहीं कर पा रहे हैं कि आपके पुर्जे की संरचना के लिए कौन सा मशीनिंग सेंटर, साधारण सीएनसी खराद या स्विस प्रकार की खराद अधिक उपयुक्त है? एल्युमीनियम सीएनसी मशीनिंग का अंतिम परिणाम कई परस्पर संबंधित स्थितियों पर निर्भर करता है, जिनमें एल्युमीनियम मिश्र धातु का ग्रेड, ब्लैंक का आकार, उपकरण, फिक्स्चर, सहनशीलता और सतह उपचार शामिल हैं। किसी भी चयन त्रुटि से कंपन पैटर्न, विकृति, आकार में विचलन या बैच की एकरूपता में गिरावट आ सकती है।
एल्युमिनियम सीएनसी मशीनिंग सटीक उत्पादन के लिए क्यों उपयुक्त है?
2025 में, उत्तरी अमेरिका में एल्युमीनियम की मांग 26.65 बिलियन पाउंड तक पहुंच गई, जो पिछले वर्ष की तुलना में 0.8% की वृद्धि है। मांग का इतना बड़ा पैमाना दर्शाता है कि एल्युमीनियम आपूर्ति प्रणाली अपेक्षाकृत परिपक्व हो चुकी है। हालांकि, एल्युमीनियम की सीएनसी मशीनिंग करते समय, सांचे के आकार, पुर्जे की संरचना और उत्पादन मात्रा के अनुसार उपयुक्त प्रक्रिया का चयन करना अभी भी आवश्यक है। केवल इसलिए कि एल्युमीनियम सामग्री आसानी से काटी जा सकती है, इसे सीधे उत्पादन में नहीं डाला जा सकता।
एल्युमिनियम मिश्र धातु का घनत्व कम होता है, इसमें संक्षारण प्रतिरोधकता और ऊष्मीय चालकता अच्छी होती है , और मिश्रण के बाद उच्च शक्ति प्राप्त की जा सकती है। इसका उपयोग आमतौर पर इलेक्ट्रॉनिक उपकरणों के आवरण, हाइड्रोलिक वाल्व, ऑप्टिकल माउंट, यांत्रिक सपोर्ट, शीतलन प्रणाली के पुर्जों और परिवहन घटकों में किया जाता है।
हालांकि, एल्युमीनियम मिश्र धातु की ऊष्मा उपचार प्रक्रिया, कण दिशा, अवशिष्ट तनाव और सांचे का आकार, बड़ी मात्रा में सामग्री हटाने के बाद पुर्जों के विरूपण की मात्रा को प्रभावित करते हैं। यहां तक कि यदि एक ही आकृति को शीट या बार के विभिन्न बैचों का उपयोग करके बनाया जाता है, तब भी अंतिम आयामी स्थिरता भिन्न हो सकती है।
मशीन टूल का चयन करने से पहले, पुर्जों की ज्यामितीय संरचना के अनुसार उनका वर्गीकरण किया जाना चाहिए। समतल, गुहादार और बहुआयामी विशेषताओं वाले बॉक्स-प्रकार या गैर-घूर्णनशील पुर्जे आमतौर पर मशीनिंग सेंटर के लिए उपयुक्त होते हैं। शाफ्ट, स्लीव, कनेक्टर हाउसिंग और थ्रेडेड बेलनाकार पुर्जे टर्निंग के लिए अधिक उपयुक्त होते हैं।
छोटे व्यास वाले बार पार्ट्स के लिए, यदि उनमें अनुप्रस्थ छेद, मिलिंग प्लेन या विलक्षण विशेषताएं भी हों, तो आमतौर पर स्विस-प्रकार की सीएनसी खराद मशीनें उपयुक्त होती हैं। यह मशीन एक ही मशीनिंग चक्र में टर्निंग, ड्रिलिंग, मिलिंग और बैक प्रोसेसिंग का काम पूरा कर सकती है।
इसके अलावा, नमूना निर्माण और बड़े पैमाने पर उत्पादन के बीच अंतर करना भी आवश्यक है। नमूना चरण में सॉफ्ट क्लॉ, कई क्लैम्पिंग और लंबे ट्यूनिंग समय की सुविधा उपलब्ध है। बैच उत्पादन के लिए स्थिर स्थिति निर्धारण मानदंड, दोहराने योग्य फिक्स्चर, टूल लाइफ मैनेजमेंट और ऐसी पहचान योजनाएं आवश्यक हैं जो मशीनिंग चक्र को बार-बार बाधित न करें।
सीएनसी मशीन से निर्मित पुर्जों के लिए कौन सा एल्युमिनियम सबसे अच्छा है?
इस अध्ययन में, 1 मिमी की दीवार मोटाई वाले 7050-T7451 नमूने ने प्रसंस्करण के दौरान सबसे अधिक अस्थिरता दिखाई, और 2 मिमी की दीवार मोटाई पर प्रसंस्करण स्थिरता बेहतर थी। 48 मिमी की दीवार ऊंचाई की स्थिति में, आयामी सटीकता और आकार सटीकता बनाए रखने के लिए कम से कम 1.5 मिमी की दीवार मोटाई आवश्यक है। इससे पता चलता है कि मिश्र धातु का चयन भाग की ज्यामितीय संरचना से अलग नहीं किया जा सकता है।
सीएनसी मशीनिंग द्वारा एल्युमीनियम के पुर्जे बनाने के लिए 6061-T6 आमतौर पर पसंदीदा सामग्री है। इसकी प्रसंस्करण क्षमता स्थिर है और यह एनोडिक ऑक्सीकरण के लिए अच्छी तरह अनुकूल है। इसका उपयोग आमतौर पर फिक्स्चर, केसिंग, मैनिफोल्ड, ब्रैकेट और सामान्य यांत्रिक पुर्जों में किया जाता है।
7075-T6 उन बेयरिंग पार्ट्स के लिए उपयुक्त है जिनमें उच्च शक्ति-से-भार अनुपात की आवश्यकता होती है। 6061 की तुलना में, इसकी सामग्री लागत आमतौर पर अधिक होती है, और संक्षारण उपचार और सतह संरक्षण योजनाओं की योजना अधिक सावधानीपूर्वक बनानी पड़ती है।
2024 एल्युमीनियम मिश्र धातु उन भागों के लिए उपयुक्त है जिनमें उच्च थकान प्रतिरोध की आवश्यकता होती है, लेकिन आमतौर पर अतिरिक्त सुरक्षात्मक सतह उपचार की आवश्यकता होती है। 5052 शीट भागों के लिए अधिक उपयुक्त है जिन्हें आकार देने या वेल्डिंग करने की आवश्यकता होती है, और यह अधिक कटाई गहराई और उच्च सामग्री निष्कासन दर वाली भारी मिलिंग के लिए उपयुक्त नहीं है।
6082 एक 6xxxx श्रृंखला का एल्युमीनियम मिश्र धातु है जिसकी कुछ क्षेत्रों में अच्छी आपूर्ति उपलब्ध है। मोटे प्लेट वाले विमानन पुर्जों के लिए, यदि उनके पास सामग्री प्रमाणन और स्थिर प्रक्रिया नियंत्रण क्षमताएं हैं, तो 7050 एल्युमीनियम मिश्र धातु पर भी विचार किया जा सकता है।
| मिश्र धातु | विशिष्ट सीएनसी पुर्जे | इसे चुनने का मुख्य कारण | देखने का बिंदु |
|---|---|---|---|
| 6061-T6 | हाउसिंग, ब्रैकेट, मैनिफोल्ड | संतुलित मशीनिंग और फिनिशिंग | 7075 से कम ताकत |
| 7075-T6 | लोड किए गए फ्रेम और आर्म्स | उच्च शक्ति-से-वजन अनुपात | लागत और संक्षारण योजना |
| 2024-टी3/टी4 | थकान-भारित घटक | अच्छा थकान प्रदर्शन | सुरक्षात्मक परत की अक्सर आवश्यकता होती है |
| 5052-H32 | शीट-आधारित मशीनीकृत पुर्जे | ढलाई क्षमता और संक्षारण प्रतिरोध | भारी पिसाई के लिए आदर्श नहीं है |
| 6082-T6 | संरचनात्मक मशीन के पुर्जे | संरचनात्मक 6xxx-श्रृंखला विकल्प | क्षेत्रीय उपलब्धता |
| 7050-T7451 | मोटी एयरोस्पेस प्लेटें | मोटाई के आर-पार प्रदर्शन | प्रमाणन और तनाव नियंत्रण |
एल्युमीनियम के लिए कौन सी सीएनसी मशीन सबसे अच्छा परिणाम देती है?
2026 में किए गए एक अध्ययन में, जू और वर्ल ने 100,000 डिटेक्शन पॉइंट्स वाले पांच-अक्षीय कंटूर का परीक्षण किया। परिणामों से पता चलता है कि औद्योगिक सीएनसी सिस्टम कर्नेल की तुलना में, अनुकूलित फ़ीड प्लानिंग से फिनिशिंग का समय 15% से अधिक कम हो जाता है। इससे यह स्पष्ट होता है कि एल्युमीनियम के लिए सीएनसी मशीन का चयन करते समय मशीन टूल का काइनेमेटिक प्रदर्शन, सीएनसी सिस्टम और टूल पाथ तीनों ही समान रूप से महत्वपूर्ण हैं।
तीन -अक्षीय मशीनिंग केंद्र शीट धातु, खुली गुहाओं और उन भागों के प्रसंस्करण के लिए उपयुक्त है जिन्हें केवल कुछ दिशाओं से ही संसाधित करने की आवश्यकता होती है। यदि किसी भाग को घूर्णनशील शाफ्ट के चारों ओर कई सतहों को संसाधित करने की आवश्यकता होती है, तो मैन्युअल रूप से पुनः क्लैंप करने की आवश्यकता को कम करने के लिए एक चौथा शाफ्ट जोड़ा जा सकता है।
5 -एक्सिस मशीनिंग सेंटर झुके हुए छेदों, घुमावदार सतहों या कई दिशाओं में फैली जटिल आकृतियों को संसाधित करने के लिए उपयुक्त है। 3-एक्सिस मशीनों के साथ काम करते समय, जिनमें कई फिक्स्चर सेट डिजाइन करने या बेंचमार्क को बार-बार समायोजित करने की आवश्यकता होती है, 5-एक्सिस मशीनिंग अक्सर अधिक प्रभावी विकल्प होता है।
पारंपरिक सीएनसी खराद मशीनें शाफ्ट, बुशिंग, फ्लैंज और मध्यम लंबाई के बेलनाकार भागों के प्रसंस्करण के लिए उपयुक्त हैं। यदि भाग में मिलिंग प्लेन, रेडियल होल, कीवे या विलक्षण विशेषताएं भी हों, तो लाइव टूलिंग और वाई-अक्ष वाली टर्न-मिलिंग मशीन का चयन किया जा सकता है।
यदि आप लाइव टूल के बारे में विस्तार से जानना चाहते हैं, तो जियानके की "सीएनसी लेथ पर सर्वश्रेष्ठ लाइव टूलिंग: सटीकता को अधिकतम करने के लिए 7 विशेषज्ञ सुझाव" देखें ।
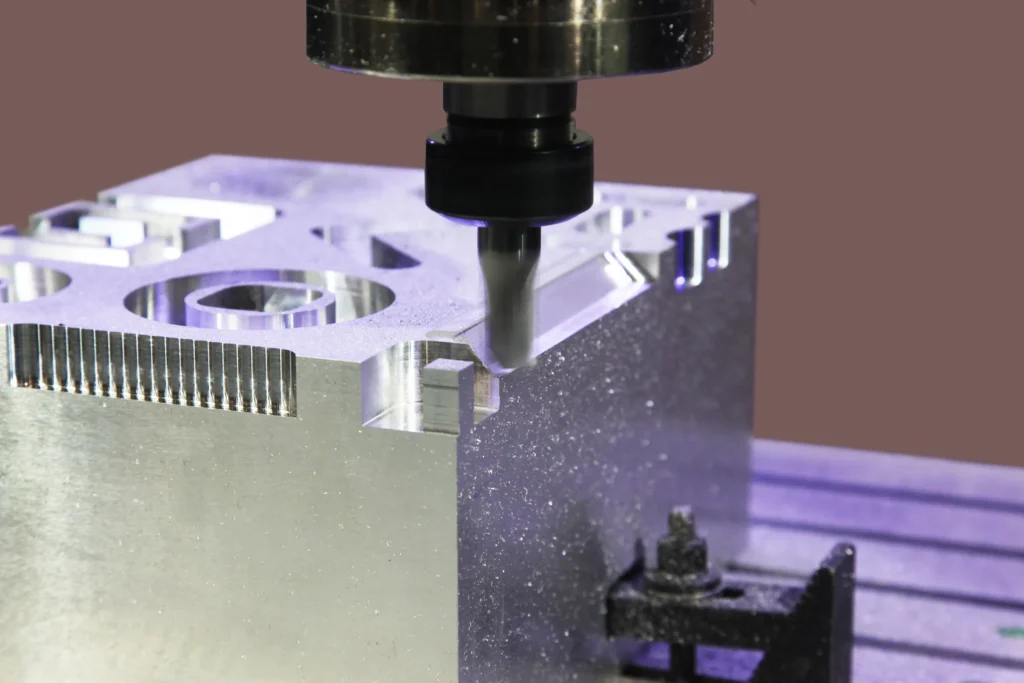
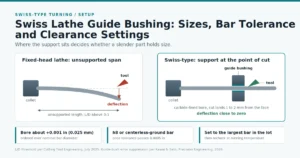
पतले, छोटे व्यास वाले बार पार्ट्स के लिए, स्विस प्रकार की एल्युमीनियम सीएनसी मशीन कटिंग क्षेत्र के पास गाइड स्लीव के माध्यम से सामग्री को सहारा देती है। यह संरचना बार के विक्षेपण को कम करने में सहायक होती है और एक ही मशीनिंग प्रक्रिया में टर्निंग, ड्रिलिंग, मिलिंग और बैक प्रोसेसिंग को एकीकृत कर सकती है।
फिक्स्चर की अपर्याप्त कठोरता, टूल का बहुत लंबा ओवरहैंग, स्पिंडल बेयरिंग का घिसाव या खराब थर्मल स्थिरता जैसी समस्याओं को केवल उच्च स्पिंडल गति से दूर करना असंभव है।
एक उपयुक्त मशीन टूल को कम से कम और सबसे स्थिर क्लैम्पिंग समय में सभी ज्यामितीय विशेषताओं को पूरा करने में सक्षम होना चाहिए। उपकरण का चयन करने से पहले, आप स्विस प्रकार की सीएनसी खराद और पारंपरिक सीएनसी खराद के बीच लागू अंतरों की तुलना कर सकते हैं। यदि भाग के दोनों सिरों को संसाधित करने की आवश्यकता है और उनमें कई रेडियल विशेषताएं हैं, तो यह भी मूल्यांकन किया जा सकता है कि क्या 9-एक्सिस सीएनसी खराद प्रसंस्करण प्रक्रियाओं को एकीकृत कर सकती है।
स्विस टाइप सीएनसी लेथ और पारंपरिक सीएनसी लेथ के बीच अंतर के बारे में अधिक जानकारी प्राप्त करें → जियानके की सीएनसी स्विस लेथ बनाम पारंपरिक सीएनसी लेथ: आपकी विनिर्माण आवश्यकताओं के लिए कौन सी सही है?
एल्युमिनियम सीएनसी मिलिंग में टूल्स, चिप्स और पतली दीवारों को कैसे नियंत्रित किया जाना चाहिए?
2025 में "सीआईआरपी जर्नल ऑफ मैन्युफैक्चरिंग साइंस एंड टेक्नोलॉजी" में प्रकाशित कम कठोरता वाले पतली दीवारों वाले भागों की एक समीक्षा में बताया गया कि पतली दीवारों वाले भागों की प्रारंभिक सामग्री हटाने की दर आमतौर पर 80% से 90% तक पहुंच सकती है।
इस अध्ययन में, कटिंग बल, कटिंग ऊष्मा, अवशिष्ट तनाव, फिक्स्चर की स्थिति और कंपन, पार्ट विरूपण से संबंधित हैं। इसलिए, एल्युमीनियम सीएनसी मशीनिंग में रफ मशीनिंग और फिनिश मशीनिंग की योजना अलग-अलग बनानी आवश्यक है, और सभी प्रक्रियाओं को पूरा करने के लिए एक ही समूह रणनीति का उपयोग नहीं किया जा सकता है।
इस उपकरण में अलौह धातु प्रसंस्करण के लिए डिज़ाइन की गई ज्यामितीय संरचना को प्राथमिकता दी जानी चाहिए। तीक्ष्ण धार, पॉलिश किया हुआ चिप निष्कासन खांचा, पर्याप्त चिप स्थान और कम टूल रनआउट बिल्ड-अप एज को कम करने में मदद करते हैं और चिप को कटिंग क्षेत्र से सुचारू रूप से बाहर निकलने में सहायता करते हैं।
एल्युमीनियम सीएनसी मिलिंग में आमतौर पर दो-किनारे और तीन-किनारे वाले एंड मिल का उपयोग किया जाता है, क्योंकि इन दोनों उपकरणों में आमतौर पर चिप हटाने की क्षमता अधिक होती है। हालांकि, अंतिम उपकरण का चयन करते समय उपकरण के व्यास, रेडियल कटिंग चौड़ाई, अक्षीय कटिंग गहराई, मशीन की शक्ति और शीतलन मोड जैसे कारकों का व्यापक रूप से मूल्यांकन करना आवश्यक है।
गति और फ़ीड मापदंडों के एक ही सेट को अलग-अलग मशीन टूल्स पर सीधे लागू नहीं किया जा सकता है। स्पिंडल की गति कटिंग गति और टूल के व्यास द्वारा निर्धारित होती है, जबकि फ़ीड गति प्रति दांत फ़ीड, किनारों की संख्या और स्पिंडल की गति द्वारा निर्धारित होती है।
रफ मशीनिंग और फिनिश मशीनिंग की योजना अलग-अलग बनाई जानी चाहिए। रफ मशीनिंग के बाद, साइड वॉल को समय से पहले अंतिम आकार तक प्रोसेस करने से बचने के लिए एक समान मार्जिन बनाए रखना चाहिए। सममित संरचनाओं के लिए, आंतरिक तनाव के कारण होने वाले विरूपण को कम करने के लिए दोनों तरफ अपेक्षाकृत संतुलित क्रम में प्रोसेसिंग की जा सकती है।
उपर्युक्त 2025 के अध्ययन में पाया गया कि परीक्षण स्थितियों के तहत, 1 मिमी दीवार की मोटाई में स्पष्ट कंपन दिखाई दिया, जबकि 2 मिमी दीवार की मोटाई में प्रसंस्करण स्थिरता में सुधार हुआ। इस परिणाम का उपयोग उच्च जोखिम वाले डिज़ाइनों की पहचान करने के लिए किया जा सकता है, लेकिन इसे सभी एल्यूमीनियम मिश्र धातु भागों के लिए सार्वभौमिक न्यूनतम दीवार की मोटाई के रूप में उपयोग नहीं किया जाना चाहिए।
बार-बार चिप काटने से सतह पर खरोंचें आ सकती हैं, स्थानीय तापमान बढ़ सकता है और ब्लेड पर एल्यूमीनियम चिपक सकता है। आंतरिक शीतलन, स्प्रे शीतलन, सूक्ष्म स्नेहन या दिशात्मक संपीड़ित वायु का उपयोग किया जा सकता है, लेकिन चाहे जो भी तरीका चुना जाए, चिप को कैविटी और कटिंग क्षेत्र से लगातार बाहर निकालना आवश्यक है।
मशीनिंग रेफरेंस और टूल कंपनसेशन सेट करते समय, आप सीएनसी लेथ टूल ऑफसेट और वर्कपीस जीरो सेटिंग गाइड का संदर्भ ले सकते हैं। यदि आप प्रोसेसिंग चक्र को छोटा करना चाहते हैं, तो आप सीएनसी मेटल लेथ प्रोसेसिंग दक्षता चेक लिस्ट के साथ क्लैम्पिंग, टूल चेंज और प्रोसेसिंग सीक्वेंस की भी जांच कर सकते हैं।
सामान्य प्रश्न
6061-T6 आमतौर पर सामान्य एल्युमीनियम सीएनसी मशीनिंग के लिए उपयुक्त है, 7075-T6 उच्च भार वाले पुर्जों के लिए उपयुक्त है, और 7050 का उपयोग उच्च आवश्यकताओं वाले मोटे प्लेट पुर्जों के लिए किया जा सकता है। कोई भी ब्रांड सभी डिज़ाइनों के लिए उपयुक्त नहीं हो सकता।
एल्यूमीनियम की सीएनसी मशीनिंग के लिए, प्रिज्मीय आकार के पुर्जों के लिए मशीनिंग सेंटर, साधारण गोल पुर्जों के लिए पारंपरिक खराद और द्वितीयक विशेषताओं वाले पतले बार-फेड घटकों के लिए स्विस-प्रकार की खराद का उपयोग करें।
सभी भागों के लिए कोई एक समान न्यूनतम दीवार की मोटाई नहीं है, क्योंकि दीवार की ऊंचाई, मिश्र धातु, फिक्स्चर, उपकरण और मशीनिंग पथ संरचनात्मक स्थिरता को बदल देंगे।
कंपन आमतौर पर अपर्याप्त सिस्टम कठोरता, लंबे टूल ओवरहैंग, स्पिंडल गति और कटिंग चौड़ाई के अस्थिर संयोजन, अपर्याप्त फिक्स्चर सपोर्ट या पतली दीवारों की कठोरता में निरंतर कमी से संबंधित होती है। पतली दीवारों वाले पुर्जों की रफ मशीनिंग के दौरान प्रारंभिक सामग्री का 80% से 90% तक हिस्सा हट सकता है, और मशीनिंग प्रक्रिया के दौरान संरचनात्मक कठोरता में काफी बदलाव आ सकता है।
क्लैम्पिंग की संख्या कम करके, अनावश्यक रूप से पतली दीवारों वाली संरचनाओं से बचकर, मानक औजारों और फ़िलेट का उपयोग करके, प्रमुख आयामों को अलग करके और अंतिम आकार के करीब ब्लैंक का चयन करके लागत को कम किया जा सकता है। टूल पाथ को अनुकूलित करने से मशीनिंग चक्र को भी सीधे कम किया जा सकता है।
निष्कर्ष
उच्च गुणवत्ता वाले एल्यूमीनियम की सीएनसी मशीनिंग की शुरुआत पुर्जों की ज्यामितीय संरचना से होनी चाहिए, और इसके बाद एल्यूमीनियम मिश्र धातु ब्रांड, मशीन टूल संरचना, उपकरण, विरूपण नियंत्रण, पहचान योजना और सतह उपचार का निर्धारण करना चाहिए।
प्रिज्मीय आकार के पुर्जों के लिए मशीनिंग सेंटर और टर्निंग एवं मिलिंग द्वारा निर्मित छोटे बार-फेड घटकों के लिए स्विस प्रकार की सीएनसी खराद मशीन का उपयोग करें। दूसरे समूह के लिए, जियानके मशीनरी की स्विस प्रकार की मशीन श्रृंखला का मूल्यांकन व्यास, लंबाई, लाइव-टूल, सब-स्पिंडल और आयतन संबंधी आवश्यकताओं के आधार पर किया जाना चाहिए।