
¿Le preocupa la deformación de paredes delgadas y el aumento de los costos de inspección al procesar piezas ligeras? ¿No está seguro de cuál de los centros de mecanizado, tornos CNC convencionales o tornos tipo suizo es el más adecuado para la estructura de su pieza? El resultado final del mecanizado CNC de aluminio depende de una serie de condiciones interrelacionadas, como el grado de aleación de aluminio, la forma de la pieza en bruto, la herramienta, el dispositivo de sujeción, la tolerancia y el tratamiento superficial. Cualquier error en la selección puede provocar vibraciones, deformaciones, variaciones dimensionales o una disminución en la consistencia del lote.
¿Por qué el mecanizado CNC de aluminio es adecuado para la producción de precisión?
En 2025, la demanda de aluminio en Norteamérica alcanzó los 26.65 millones de libras, un incremento del 0.8% interanual. Este elevado volumen de demanda demuestra la relativa madurez del sistema de suministro de aluminio. Sin embargo, al realizar el mecanizado CNC de aluminio, sigue siendo necesario seleccionar el proceso adecuado según la forma de la pieza, su estructura y la cantidad de producción. No es posible iniciar la producción directamente simplemente porque el aluminio sea fácil de cortar.
La aleación de aluminio posee baja densidad, buena resistencia a la corrosión y conductividad térmica , y puede alcanzar una alta resistencia tras el proceso de aleación. Se utiliza comúnmente en carcasas de equipos electrónicos, válvulas hidráulicas, soportes ópticos, soportes mecánicos, componentes de sistemas de refrigeración y piezas de transporte.
Sin embargo, el estado del tratamiento térmico, la dirección del grano, las tensiones residuales y la forma de la pieza en bruto de la aleación de aluminio influyen en el grado de deformación de las piezas tras la eliminación de una gran cantidad de material. Incluso si se fabrica el mismo dibujo utilizando diferentes lotes de chapa o barra, la estabilidad dimensional final puede variar.
Antes de seleccionar la máquina herramienta, conviene clasificar las piezas según su estructura geométrica. Las piezas rectangulares o no giratorias con superficies planas, cavidades y superficies multifacéticas suelen ser adecuadas para centros de mecanizado. Los ejes, manguitos, carcasas de conectores y piezas cilíndricas roscadas son más apropiadas para el torneado.
Para piezas de barra de diámetro pequeño, si además incluyen agujeros transversales, planos de fresado o características excéntricas, generalmente se pueden utilizar tornos CNC de tipo suizo. Este equipo puede realizar torneado, taladrado, fresado y mecanizado posterior en un solo ciclo.
Además, es necesario distinguir entre la fabricación de muestras y la producción en masa. La etapa de muestras admite garras blandas, múltiples sujeciones y tiempos de ajuste más prolongados. La producción en serie requiere puntos de referencia de posicionamiento estables, fijaciones repetibles, gestión de la vida útil de las herramientas y sistemas de detección que no interrumpan con frecuencia el ciclo de mecanizado.
¿Qué tipo de aluminio es el mejor para piezas mecanizadas por CNC?
En el estudio, la muestra de 7050-T7451 con un espesor de pared de 1 mm mostró la inestabilidad más evidente durante el procesamiento, mientras que la estabilidad del proceso mejoró con un espesor de pared de 2 mm. Con una altura de pared de 48 mm, se requiere un espesor mínimo de 1.5 mm para mantener la precisión dimensional y de forma. Esto demuestra que la elección de la aleación no puede basarse únicamente en la estructura geométrica de la pieza.
El aluminio 6061-T6 suele ser el material preferido para la fabricación de piezas mecanizadas por CNC. Ofrece un rendimiento de procesamiento estable y una buena adaptabilidad a la oxidación anódica. Se utiliza comúnmente en fijaciones, carcasas, colectores, soportes y piezas mecánicas en general.
El acero 7075-T6 es adecuado para componentes de cojinetes con altos requisitos de relación resistencia-peso. En comparación con el 6061, su coste de material suele ser mayor, y los tratamientos anticorrosión y los planes de protección superficial deben planificarse con mayor detenimiento.
La aleación de aluminio 2024 es adecuada para piezas con altos requisitos de resistencia a la fatiga, pero generalmente requiere un tratamiento superficial protector adicional. La aleación 5052 es más adecuada para piezas de chapa que necesitan ser conformadas o soldadas, y no es apta para fresado pesado con gran profundidad de corte y alta tasa de remoción de material.
La aleación 6082 pertenece a la serie 6xxxx y cuenta con buenas condiciones de suministro en algunas zonas. Para piezas de aviación de chapa gruesa, si disponen de certificación de materiales y capacidades de control de procesos estables, también se puede considerar la aleación de aluminio 7050.
| Aleación | Piezas típicas de CNC | Razón principal para seleccionarlo | Punto de observación |
|---|---|---|---|
| 6061-T6 | Carcasas, soportes, colectores | Mecanizado y acabado equilibrados | Menor resistencia que 7075 |
| 7075-T6 | Estructuras y brazos cargados | Alta relación resistencia / peso | Planificación de costos y corrosión |
| 2024-T3 / T4 | Componentes sometidos a fatiga | Buen rendimiento ante la fatiga | A menudo se necesita un acabado protector. |
| 5052-H32 | Piezas mecanizadas a base de chapa | Formabilidad y resistencia a la corrosión | No es ideal para fresado pesado. |
| 6082-T6 | Piezas estructurales de máquinas | Opción estructural de la serie 6xxx | Disponibilidad regional |
| 7050-T7451 | Placas aeroespaciales gruesas | Rendimiento a través del espesor | Certificación y control del estrés |
¿Qué máquina CNC para aluminio ofrece el mejor resultado?
En un estudio realizado en 2026, Xu y Verl probaron un sistema de contorneado de cinco ejes con 100 000 puntos de detección. Los resultados muestran que, en comparación con un núcleo de sistema CNC industrial, la planificación de avance optimizada reduce el tiempo de acabado en más de un 15 %. Esto demuestra que el rendimiento cinemático, el sistema CNC y la trayectoria de la herramienta son igualmente importantes a la hora de seleccionar una máquina CNC para el mecanizado de aluminio.
El centro de mecanizado de 3 ejes es ideal para procesar chapa metálica, piezas con cavidades abiertas y aquellas que requieren un acceso desde pocas direcciones. Si la pieza necesita procesar varias superficies alrededor de un eje giratorio, se puede añadir un cuarto eje para reducir la necesidad de volver a sujetarla manualmente.
El centro de mecanizado de 5 ejes es idóneo para el mecanizado de agujeros inclinados, superficies curvas o características complejas distribuidas en múltiples direcciones. El mecanizado de 5 ejes suele ser una opción más eficaz al utilizar máquinas de 3 ejes que requieren el diseño de múltiples conjuntos de fijaciones o ajustes frecuentes de puntos de referencia.
Los tornos CNC convencionales son adecuados para el mecanizado de ejes, casquillos, bridas y piezas cilíndricas de longitud media. Si la pieza también incluye un plano de fresado, un orificio radial, una chaveta o características excéntricas, se puede optar por una máquina herramienta de torneado-fresado con herramientas motorizadas y eje Y.
Si desea conocer en detalle las herramientas motorizadas, consulte el artículo de JIANKE "Las mejores herramientas motorizadas para tornos CNC: 7 consejos de expertos para maximizar la precisión".
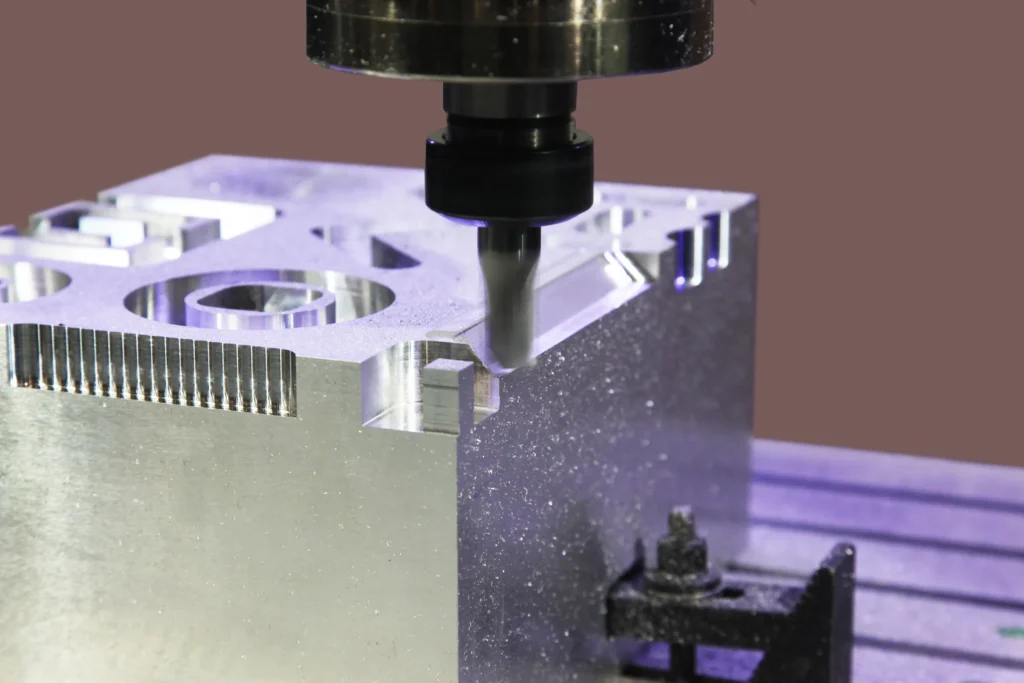
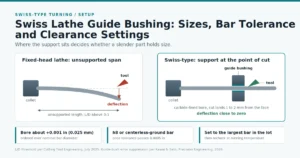
Para piezas de barra delgadas y de pequeño diámetro, la máquina CNC de aluminio tipo suizo sujeta el material cerca de la zona de corte mediante un manguito guía. Esta estructura contribuye a reducir la deflexión de la barra y permite integrar el torneado, el taladrado, el fresado y el procesamiento posterior en una sola operación.
Es imposible compensar los problemas de rigidez insuficiente del dispositivo de fijación, voladizo excesivo de la herramienta, desgaste del cojinete del husillo o escasa estabilidad térmica únicamente con una alta velocidad del husillo.
Una máquina herramienta realmente adecuada debería poder completar todas las operaciones geométricas con el menor número de ciclos de sujeción y de forma estable. Antes de seleccionar el equipo, conviene comparar las diferencias entre el torno CNC tipo suizo y el torno CNC convencional. Si es necesario mecanizar ambos extremos de la pieza y esta presenta múltiples características radiales, también se puede evaluar si el torno CNC de 9 ejes permite integrar los procedimientos de mecanizado.
Conozca más detalles sobre las diferencias entre el torno CNC tipo suizo y el torno CNC convencional → Torno CNC suizo de JIANKE vs. Torno CNC convencional: ¿Cuál es el adecuado para sus necesidades de fabricación?
¿Cómo se deben controlar las herramientas, las virutas y las paredes delgadas en el fresado CNC de aluminio?
Un estudio sobre piezas de paredes delgadas y baja rigidez, publicado en la revista “CIRP Journal of Manufacturing Science and Technology” en 2025, señaló que la tasa inicial de remoción de material de las piezas de paredes delgadas suele alcanzar entre el 80 % y el 90 %.
En este estudio, la fuerza de corte, el calor de corte, la tensión residual, el estado de la fijación y la vibración están asociados con la deformación de la pieza. Por lo tanto, el mecanizado CNC de aluminio requiere planificar el mecanizado de desbaste y el mecanizado de acabado por separado, y no puede utilizar la misma estrategia de grupo para completar todos los procesos.
La herramienta debe priorizar la estructura geométrica diseñada para el procesamiento de metales no ferrosos. El filo de corte afilado, la ranura de evacuación de virutas pulida, el espacio suficiente para la viruta y la baja excentricidad de la herramienta contribuyen a reducir la acumulación de material en el filo y a que la viruta salga de la zona de corte de forma fluida.
Las fresas de dos y tres filos se utilizan habitualmente en el fresado CNC de aluminio, ya que suelen ofrecer una mayor capacidad de evacuación de virutas. Sin embargo, la selección final de la herramienta debe evaluarse considerando el diámetro, el ancho de corte radial, la profundidad de corte axial, la potencia de la máquina y el sistema de refrigeración.
Los mismos parámetros de velocidad y avance no se pueden copiar directamente a diferentes máquinas herramienta. La velocidad del husillo viene determinada por la velocidad de corte y el diámetro de la herramienta, mientras que la velocidad de avance viene determinada por el avance por diente, el número de filos y la velocidad del husillo.
El desbaste y el acabado deben planificarse por separado. Tras el desbaste, conviene mantener un margen uniforme para evitar mecanizar prematuramente una pared lateral hasta su tamaño final. En estructuras simétricas, ambos lados pueden procesarse de forma relativamente equilibrada para reducir la deformación causada por la liberación de tensiones internas.
El estudio de 2025 mencionado anteriormente reveló que, bajo sus condiciones de prueba, un espesor de pared de 1 mm presentaba vibraciones evidentes, mientras que la estabilidad del proceso mejoraba con un espesor de pared de 2 mm. Este resultado puede utilizarse para identificar diseños de alto riesgo, pero no debe considerarse como un espesor mínimo universal para todas las piezas de aleación de aluminio.
El corte repetido de virutas provoca arañazos en la superficie, aumento de la temperatura localizada y adherencia del aluminio a la cuchilla. Se puede utilizar refrigeración interna, refrigeración por pulverización, microlubricación o aire comprimido direccional, pero independientemente del método elegido, la viruta debe evacuarse continuamente de la cavidad y la zona de corte.
Al configurar la referencia de mecanizado y la compensación de la herramienta, puede consultar la guía de ajuste de compensación de herramienta y punto cero de la pieza de trabajo para tornos CNC. Si desea acortar el ciclo de procesamiento, también puede verificar la sujeción, el cambio de herramienta y la secuencia de procesamiento junto con la lista de verificación de eficiencia de procesamiento para tornos CNC.
Preguntas Frecuentes
La aleación 6061-T6 suele ser adecuada para el mecanizado CNC de aluminio en general, la 7075-T6 es idónea para piezas sometidas a altas cargas, y la 7050 puede utilizarse para piezas de chapa gruesa con mayores exigencias. Ninguna marca es adecuada para todos los diseños.
Para el mecanizado CNC de aluminio, utilice un centro de mecanizado para piezas prismáticas, un torno convencional para piezas redondas sencillas y un torno tipo suizo para componentes delgados alimentados por barra con características secundarias.
No existe un espesor mínimo de pared uniforme para todas las piezas, ya que la altura de la pared, la aleación, el dispositivo de sujeción, la herramienta y la trayectoria de mecanizado modificarán la estabilidad estructural.
Las vibraciones suelen estar relacionadas con una rigidez insuficiente del sistema, un voladizo excesivo de la herramienta, una combinación inestable de velocidad del husillo y ancho de corte, un soporte de fijación insuficiente o una disminución continua de la rigidez de las paredes delgadas. La etapa de desbaste de piezas de paredes delgadas puede eliminar entre el 80 % y el 90 % del material inicial, y la rigidez estructural cambia significativamente durante el proceso de mecanizado.
Los costos pueden reducirse disminuyendo el número de sujeciones, evitando estructuras de paredes delgadas innecesarias, utilizando herramientas y chaflanes estándar, identificando las dimensiones clave y seleccionando piezas en bruto con una forma cercana a la final. La optimización de la trayectoria de la herramienta también puede reducir directamente el ciclo de mecanizado.
Conclusión
El mecanizado CNC de aluminio de alta calidad debe comenzar con la estructura geométrica de las piezas y determinar, a su vez, la marca de la aleación de aluminio, la estructura de la máquina herramienta, la herramienta, el control de la deformación, el esquema de detección y el tratamiento de la superficie.
Utilice un centro de mecanizado para piezas prismáticas y un torno CNC tipo suizo para componentes pequeños alimentados por barra con características torneadas y fresadas. Para el segundo grupo, la gama de máquinas tipo suizo de Jianke Machinery debe evaluarse en función de los requisitos de diámetro, longitud, herramientas motorizadas, subhusillo y volumen.