
Befürchten Sie Verformungen dünnwandiger Bauteile und steigende Prüfkosten bei der Bearbeitung von Leichtbauteilen? Sind Sie unsicher, ob eine herkömmliche CNC-Drehmaschine oder eine Langdrehmaschine für Ihre Bauteilstruktur besser geeignet ist? Das Endergebnis der CNC-Bearbeitung von Aluminium hängt von einer Reihe zusammenhängender Faktoren ab, darunter die Aluminiumlegierungssorte, die Rohlingsform, das Werkzeug, die Vorrichtung, die Toleranzen und die Oberflächenbehandlung. Jede Fehlauswahl kann zu Vibrationen, Verformungen, Maßabweichungen oder einer geringeren Chargenkonsistenz führen.
Warum eignet sich die CNC-Bearbeitung von Aluminium für die Präzisionsfertigung?
Im Jahr 2025 erreichte die nordamerikanische Aluminiumnachfrage 26.65 Milliarden Pfund, ein Anstieg von 0.8 % gegenüber dem Vorjahr. Diese hohe Nachfrage zeigt, dass das Aluminiumversorgungssystem relativ ausgereift ist. Bei der CNC-Bearbeitung von Aluminium ist es jedoch weiterhin notwendig, das geeignete Verfahren je nach Rohlingsform, Bauteilstruktur und Produktionsmenge auszuwählen. Eine direkte Anwendung des Verfahrens ist nicht möglich, nur weil sich Aluminium leicht bearbeiten lässt.
Aluminiumlegierungen zeichnen sich durch geringe Dichte, gute Korrosionsbeständigkeit und Wärmeleitfähigkeit aus und erreichen durch Legieren eine hohe Festigkeit. Sie finden häufig Anwendung in Gehäusen für elektronische Geräte, Hydraulikventilen, optischen Halterungen, mechanischen Stützen, Bauteilen von Kühlsystemen und Transportkomponenten.
Der Wärmebehandlungszustand, die Faserrichtung, die Eigenspannungen und die Rohlingsform der Aluminiumlegierung beeinflussen jedoch den Verformungsgrad der Bauteile nach dem Abtragen großer Materialmengen. Selbst wenn dieselbe Zeichnung mit unterschiedlichen Blech- oder Stangenchargen hergestellt wird, kann die endgültige Maßstabilität variieren.
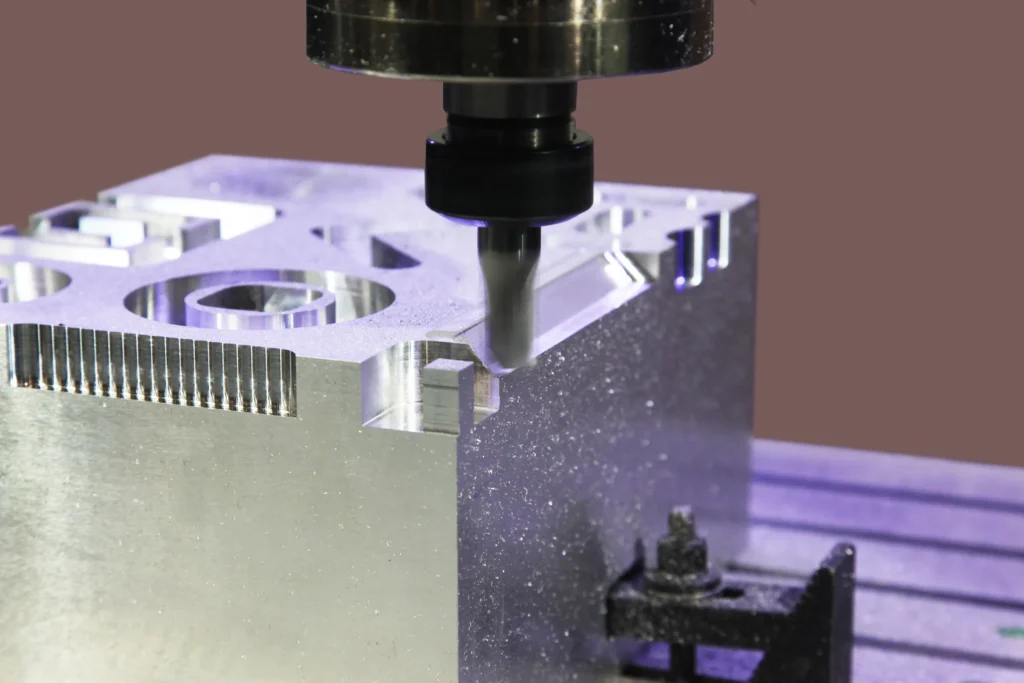
Vor der Auswahl der Werkzeugmaschine sollte diese anhand der geometrischen Struktur der Werkstücke klassifiziert werden. Kastenförmige oder nicht rotierende Werkstücke mit ebenen, hohlen oder facettierten Oberflächen eignen sich in der Regel für Bearbeitungszentren. Wellen, Hülsen, Gehäuse und zylindrische Gewindeteile sind besser für das Drehen geeignet.
Für Stangenteile mit kleinem Durchmesser, die zusätzlich Querbohrungen, Fräsflächen oder exzentrische Merkmale aufweisen, eignen sich in der Regel Langdrehmaschinen. Diese Maschinen können Drehen, Bohren, Fräsen und die Rückbearbeitung in einem Bearbeitungszyklus durchführen.
Darüber hinaus ist es notwendig, zwischen Musterfertigung und Serienproduktion zu unterscheiden. Die Musterfertigung ermöglicht den Einsatz von weichen Spannklauen, Mehrfachaufspannungen und längeren Justierzeiten. Die Serienproduktion erfordert stabile Positionierreferenzen, wiederholgenaue Vorrichtungen, Werkzeugstandzeitmanagement und Detektionssysteme, die den Bearbeitungszyklus nicht häufig unterbrechen.
Welche Aluminiumsorte eignet sich am besten für CNC-gefräste Teile?
In der Studie zeigte die Probe aus 7050-T7451 mit einer Wandstärke von 1 mm die deutlichste Instabilität während der Bearbeitung. Die Bearbeitungsstabilität war bei einer Wandstärke von 2 mm besser. Bei einer Wandhöhe von 48 mm ist eine Wandstärke von mindestens 1.5 mm erforderlich, um die Maß- und Formgenauigkeit zu gewährleisten. Dies zeigt, dass die Legierungswahl nicht unabhängig von der geometrischen Struktur des Bauteils erfolgen kann.
6061-T6 ist üblicherweise das bevorzugte Material für die Herstellung von CNC-gefrästen Aluminiumteilen. Es zeichnet sich durch stabile Bearbeitungseigenschaften und gute Beständigkeit gegenüber anodischer Oxidation aus. Häufig wird es für Vorrichtungen, Gehäuse, Verteiler, Halterungen und allgemeine mechanische Bauteile verwendet.
7075-T6 eignet sich für Lagerteile mit hohen Anforderungen an das Festigkeits-Gewichts-Verhältnis. Im Vergleich zu 6061 sind die Materialkosten in der Regel höher, und Korrosionsschutz- sowie Oberflächenschutzmaßnahmen müssen sorgfältiger geplant werden.
Die Aluminiumlegierung 2024 eignet sich für Bauteile mit hohen Anforderungen an die Dauerfestigkeit, erfordert jedoch in der Regel eine zusätzliche Oberflächenbehandlung. Die Legierung 5052 ist besser geeignet für Blechteile, die umgeformt oder geschweißt werden müssen, und weniger geeignet für die intensive Fräsbearbeitung mit großer Schnitttiefe und hohem Materialabtrag.
6082 ist eine Aluminiumlegierung der 6xxxx-Serie, die in einigen Regionen gut verfügbar ist. Für dickwandige Bauteile in der Luftfahrtindustrie kann, sofern Materialzertifizierungen und stabile Prozesskontrollverfahren vorliegen, auch die Aluminiumlegierung 7050 in Betracht gezogen werden.
| Legierung | Typische CNC-Teile | Hauptgrund für die Auswahl | Beobachtungspunkt |
|---|---|---|---|
| 6061-T6 | Gehäuse, Halterungen, Verteiler | Ausgewogene Bearbeitung und Endbearbeitung | Geringere Festigkeit als 7075 |
| 7075-T6 | Beladene Rahmen und Arme | Hohes Verhältnis von Festigkeit zu Gewicht | Kosten- und Korrosionsplanung |
| 2024-T3/T4 | Ermüdungsbelastete Bauteile | Gute Ermüdungsbeständigkeit | Schutzanstrich oft erforderlich |
| 5052-H32 | Blechbasierte bearbeitete Teile | Formbarkeit und Korrosionsbeständigkeit | Nicht ideal für schweres Mahlen |
| 6082-T6 | Strukturelle Maschinenteile | Strukturelle Option der 6xxx-Serie | Regionale Verfügbarkeit |
| 7050-T7451 | Dicke Luft- und Raumfahrtplatten | Durchdickenleistung | Zertifizierung und Stressbewältigung |
Welche CNC-Maschine für Aluminium liefert das beste Ergebnis?
In einer Studie aus dem Jahr 2026 testeten Xu und Verl eine Fünf-Achs-Konturbearbeitung mit 100,000 Messpunkten. Die Ergebnisse zeigen, dass die optimierte Vorschubplanung im Vergleich zu einem industriellen CNC-Systemkern die Bearbeitungszeit um mehr als 15 % verkürzt. Dies verdeutlicht, dass die kinematische Leistungsfähigkeit, das CNC-System und die Werkzeugbahn der Werkzeugmaschine bei der Auswahl einer CNC-Maschine für die Aluminiumbearbeitung gleichermaßen wichtig sind.
Das 3-Achs-Bearbeitungszentrum eignet sich für die Bearbeitung von Blechen, offenen Hohlräumen und Teilen, die nur aus wenigen Richtungen bearbeitet werden müssen. Wenn das Teil mehrere Flächen um eine rotierende Welle bearbeiten muss, kann eine vierte Welle hinzugefügt werden, um das manuelle Nachspannen zu reduzieren.
Das 5-Achs-Bearbeitungszentrum eignet sich für die Bearbeitung von schrägen Bohrungen, gekrümmten Oberflächen oder komplexen, in mehrere Richtungen verteilten Strukturen. Die 5-Achs-Bearbeitung ist oft die effizientere Wahl, wenn 3-Achs-Maschinen die Konstruktion mehrerer Spannvorrichtungen oder häufige Justierungen von Bezugspunkten erfordern.
Konventionelle CNC-Drehmaschinen eignen sich für die Bearbeitung von Wellen, Buchsen, Flanschen und zylindrischen Bauteilen mittlerer Länge. Weist das Bauteil zusätzlich eine Fräsebene, eine Radialbohrung, eine Keilnut oder exzentrische Merkmale auf, kann eine Dreh-Fräs-Maschine mit angetriebenen Werkzeugen und Y-Achse gewählt werden.
Wenn Sie mehr über angetriebene Werkzeuge erfahren möchten, verweisen wir auf JIANKEs Best Live Tooling On CNC Lathes: 7 Expert Tips To Maximize Precision.
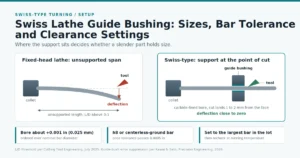
Bei schlanken Stangenteilen mit kleinem Durchmesser stützt die CNC-Drehmaschine für Aluminium in Schweizer Bauart das Material nahe der Schnittzone mittels einer Führungshülse. Diese Konstruktion trägt zur Reduzierung der Stangendurchbiegung bei und ermöglicht die Integration von Drehen, Bohren, Fräsen und Rückbearbeitung in einem Arbeitsgang.
Die Probleme unzureichender Steifigkeit der Vorrichtung, zu langer Werkzeugüberhang, Verschleiß des Spindellagers oder mangelnder thermischer Stabilität lassen sich nicht allein durch eine hohe Spindeldrehzahl ausgleichen.
Eine optimale Werkzeugmaschine sollte alle geometrischen Merkmale mit möglichst wenigen und zuverlässigen Aufspannungen bearbeiten können. Vor der Auswahl der Maschine empfiehlt es sich, die Unterschiede zwischen einer Langdrehmaschine und einer konventionellen CNC-Drehmaschine zu vergleichen. Sind beide Enden des Werkstücks zu bearbeiten und weist es mehrere radiale Merkmale auf, kann geprüft werden, ob eine 9-Achs-CNC-Drehmaschine die Bearbeitungsschritte integrieren kann.
Erfahren Sie mehr über die Unterschiede zwischen Schweizer CNC-Drehmaschinen und konventionellen CNC-Drehmaschinen → JIANKEs Schweizer CNC-Drehmaschine vs. konventionelle CNC-Drehmaschine: Welche ist die richtige für Ihre Fertigungsanforderungen?
Wie sollten Werkzeuge, Späne und dünne Wände beim CNC-Fräsen von Aluminium gesteuert werden?
Eine im Jahr 2025 im „CIRP Journal of Manufacturing Science and Technology“ veröffentlichte Übersichtsarbeit über dünnwandige Bauteile mit geringer Steifigkeit wies darauf hin, dass die anfängliche Materialabtragsrate bei dünnwandigen Bauteilen üblicherweise 80 bis 90 % erreichen kann.
In dieser Studie werden Schnittkraft, Schnittwärme, Eigenspannungen, Spannvorrichtungszustand und Rattern mit der Bauteilverformung in Zusammenhang gebracht. Daher müssen bei der CNC-Bearbeitung von Aluminium die Schrupp- und Schlichtbearbeitung separat geplant werden; eine einheitliche Vorgehensweise für alle Prozesse ist nicht ausreichend.
Das Werkzeug sollte vorrangig auf die für die Bearbeitung von Nichteisenmetallen optimierte Geometrie ausgelegt sein. Eine scharfe Schneide, eine polierte Spanabfuhrnut, ausreichend Spanraum und ein geringer Werkzeugrundlauf tragen dazu bei, die Aufbauschneide zu reduzieren und einen reibungslosen Spanabtransport zu gewährleisten.
Zweischneidige und dreischneidige Schaftfräser werden häufig beim CNC-Fräsen von Aluminium eingesetzt, da diese beiden Werkzeugtypen in der Regel ein größeres Spanvolumen aufweisen. Die endgültige Werkzeugauswahl muss jedoch weiterhin unter Berücksichtigung von Werkzeugdurchmesser, radialer Schnittbreite, axialer Schnitttiefe, Maschinenleistung und Kühlart erfolgen.
Die gleichen Drehzahl- und Vorschubparameter lassen sich nicht direkt auf verschiedene Werkzeugmaschinen übertragen. Die Spindeldrehzahl wird durch die Schnittgeschwindigkeit und den Werkzeugdurchmesser bestimmt, während der Vorschub vom Vorschub pro Zahn, der Schneidenzahl und der Spindeldrehzahl abhängt.
Die Schrupp- und Schlichtbearbeitung müssen separat geplant werden. Nach der Schruppbearbeitung sollte ein gleichmäßiger Randabstand eingehalten werden, um ein vorzeitiges Bearbeiten einer Seitenwand auf das Endmaß zu vermeiden. Bei symmetrischen Strukturen können beide Seiten in einer relativ ausgewogenen Reihenfolge bearbeitet werden, um die durch Spannungsabbau verursachte Verformung zu minimieren.
Die bereits erwähnte Studie aus dem Jahr 2025 ergab, dass unter den Testbedingungen bei einer Wandstärke von 1 mm deutliche Schwingungen auftraten, während die Verarbeitungsstabilität bei einer Wandstärke von 2 mm verbessert wurde. Dieses Ergebnis kann zur Identifizierung risikoreicher Konstruktionen herangezogen werden, sollte aber nicht als universelle Mindestwandstärke für alle Aluminiumlegierungsteile verwendet werden.
Wiederholtes Spanschneiden verursacht Oberflächenkratzer, lokale Temperaturerhöhungen und Aluminiumanhaftungen am Sägeblatt. Zur Kühlung eignen sich Innenkühlung, Sprühkühlung, Mikroschmierung oder gerichtete Druckluftzufuhr. Unabhängig von der gewählten Methode muss der Span jedoch kontinuierlich aus dem Hohlraum und dem Schneidbereich abgeführt werden.
Bei der Einstellung der Bearbeitungsreferenz und der Werkzeugkompensation können Sie die Anleitung zur Werkzeugkorrektur und Werkstücknullpunkteinstellung der CNC-Drehmaschine konsultieren. Um den Bearbeitungszyklus zu verkürzen, können Sie außerdem die Spann-, Werkzeugwechsel- und Bearbeitungsreihenfolge in Kombination mit der Checkliste zur Effizienz der CNC-Metalldrehmaschine überprüfen.
FAQ
6061-T6 eignet sich im Allgemeinen für die CNC-Bearbeitung von Aluminium, 7075-T6 für hochbelastete Bauteile und 7050 für dickere Blechteile mit höheren Anforderungen. Kein Stahl ist für alle Konstruktionen gleichermaßen geeignet.
Für die CNC-Bearbeitung von Aluminium verwendet man ein Bearbeitungszentrum für prismatische Teile, eine konventionelle Drehmaschine für einfache runde Teile und eine Langdrehmaschine für schlanke, stangengeführte Bauteile mit sekundären Merkmalen.
Es gibt keine einheitliche Mindestwandstärke für alle Teile, da die Wandhöhe, die Legierung, die Vorrichtung, das Werkzeug und der Bearbeitungsweg die strukturelle Stabilität beeinflussen.
Rattern ist üblicherweise auf unzureichende Systemsteifigkeit, zu großen Werkzeugüberhang, eine instabile Kombination aus Spindeldrehzahl und Schnittbreite, unzureichende Spannvorrichtung oder eine kontinuierliche Abnahme der Steifigkeit dünnwandiger Bauteile zurückzuführen. Beim Schruppen dünnwandiger Teile können 80 % bis 90 % des Ausgangsmaterials abgetragen werden, wodurch sich die Struktursteifigkeit während des Bearbeitungsprozesses erheblich verändert.
Die Kosten lassen sich senken, indem die Anzahl der Aufspannungen reduziert, unnötige dünnwandige Strukturen vermieden, Standardwerkzeuge und -verrundungen verwendet, wichtige Maße unterschieden und Rohlinge ausgewählt werden, die der Endform möglichst nahekommen. Auch die Optimierung des Werkzeugwegs kann den Bearbeitungszeitzyklus direkt verkürzen.
Fazit
Bei der hochwertigen CNC-Bearbeitung von Aluminium sollte man mit der geometrischen Struktur der Teile beginnen und dann nacheinander die Marke der Aluminiumlegierung, die Werkzeugmaschinenstruktur, das Werkzeug, die Verformungskontrolle, das Prüfverfahren und die Oberflächenbehandlung festlegen.
Für prismatische Teile eignet sich ein Bearbeitungszentrum, für kleine, stangengeführte Bauteile mit Dreh- und Fräsmerkmalen eine Langdrehmaschine. Für die zweite Gruppe sollte das Langdrehmaschinenprogramm von Jianke Machinery hinsichtlich Durchmesser, Länge, angetriebenem Werkzeug, Gegenspindel und Volumen geprüft werden.