
Ці турбуе вас дэфармацыя тонкіх сцен і рост выдаткаў на кантроль пры апрацоўцы лёгкіх дэталяў? Ці не ўпэўненыя вы, які з апрацоўчых цэнтраў — звычайныя такарныя станкі з ЧПУ ці швейцарскія такарныя станкі — больш падыходзіць для канструкцыі вашай дэталі? Канчатковы вынік апрацоўкі алюмінію на станках з ЧПУ залежыць ад шэрагу ўзаемазвязаных умоў, у тым ліку ад маркі алюмініевага сплаву, формы нарыхтоўкі, інструмента, прыстасавання, дапушчальнага ўзроўню і апрацоўкі паверхні. Любая памылка ў выбары можа прывесці да вібрацыйнай карціны, дэфармацыі, зрушэння памераў або зніжэння кансістэнцыі партыі.
Чаму апрацоўка алюмінію на станках з ЧПУ падыходзіць для дакладнай вытворчасці?
У 2025 годзе попыт на алюміній у Паўночнай Амерыцы дасягнуў 26.65 мільярда фунтаў, што на 0.8% больш у параўнанні з аналагічным перыядам мінулага года. Такі вялікі маштаб попыту сведчыць аб тым, што сістэма паставак алюмінію з'яўляецца адносна сталай. Аднак пры апрацоўцы алюмінію на станках з ЧПУ ўсё яшчэ неабходна выбіраць адпаведны працэс у залежнасці ад формы нарыхтоўкі, структуры дэталі і аб'ёму вытворчасці. Непасрэдны запуск у вытворчасць немагчыма толькі таму, што алюмініевы матэрыял лёгка рэжацца.
Алюмініевы сплаў мае нізкую шчыльнасць, добрую каразійную ўстойлівасць і цеплаправоднасць , а пасля легіравання можна атрымаць высокую трываласць. Ён шырока выкарыстоўваецца ў корпусах электроннага абсталявання, гідраўлічных клапанах, аптычных мацаваннях, механічных апорах, дэталях сістэм астуджэння і кампанентах транспарту.
Аднак стан тэрмічнай апрацоўкі, кірунак зерняў, рэшткавыя напружанні і форма загатоўкі алюмініевага сплаву будуць уплываць на ступень дэфармацыі дэталяў пасля выдалення вялікай колькасці матэрыялаў. Нават калі адзін і той жа чарцёж вырабляецца з розных партый ліста або пруткоў, канчатковая стабільнасць памераў можа адрознівацца.
Перад выбарам станка яго варта класіфікаваць у адпаведнасці з геаметрычнай структурай дэталяў. Для апрацоўчых цэнтраў звычайна падыходзяць скрынкападобныя або невярчальныя дэталі з плоскімі, полымі і шматграннымі элементамі. Валы, гільзы, корпуса раз'ёмаў і разьбовыя цыліндрычныя дэталі больш падыходзяць для такарнай апрацоўкі.
Для дэталяў з прутка малога дыяметра, калі яны таксама ўтрымліваюць папярочныя адтуліны, фрэзерныя плоскасці або эксцэнтрычныя элементы, звычайна можна выбраць такарныя станкі з ЧПУ швейцарскага тыпу. Гэта прылада можа выконваць тачэнне, свідраванне, фрэзераванне і зваротную апрацоўку за адзін цыкл апрацоўкі.
Акрамя таго, неабходна адрозніваць вытворчасць узораў ад масавай вытворчасці. Стадыя ўзораў можа прымаць мяккія кіпцюры, некалькі заціскаў і больш працяглы час налады. Серыйная вытворчасць патрабуе стабільных эталонаў пазіцыянавання, паўтаральных прыстасаванняў, кіравання тэрмінам службы інструмента і схем выяўлення, якія не перарываюць цыкл апрацоўкі.
Які алюміній лепш за ўсё падыходзіць для дэталяў, апрацаваных на станках з ЧПУ?
У даследаванні ўзор 7050-T7451 з таўшчынёй сценкі 1 мм прадэманстраваў найбольш відавочную нестабільнасць падчас апрацоўкі, прычым стабільнасць апрацоўкі была лепшай пры таўшчыні сценкі 2 мм. Пры вышыні сценкі 48 мм для падтрымання дакладнасці памераў і формы неабходная таўшчыня сценкі не менш за 1.5 мм. Гэта паказвае, што выбар сплаву нельга ацэньваць асобна ад геаметрычнай структуры дэталі.
6061-T6 звычайна з'яўляецца пераважным матэрыялам для вырабу алюмініевых дэталяў, апрацаваных на станках з ЧПУ. Ён мае стабільныя характарыстыкі апрацоўкі і добрую адаптацыю да аноднага акіслення. Ён шырока выкарыстоўваецца ў прыстасаваннях, корпусах, калектарах, кранштэйнах і агульных механічных дэталях.
7075-T6 падыходзіць для вырабу дэталяў падшыпнікаў з высокімі патрабаваннямі да суадносін трываласці і вагі. У параўнанні з 6061, кошт яе матэрыялаў звычайна вышэйшы, і схемы апрацоўкі ад карозіі і абароны паверхні патрабуюць больш стараннага планавання.
Алюмініевы сплаў маркі 2024 падыходзіць для дэталяў з высокімі патрабаваннямі да стомленасці, але звычайна патрабуецца дадатковая ахоўная апрацоўка паверхні. 5052 больш падыходзіць для ліставых дэталяў, якія патрабуюць фармавання або зваркі, і не падыходзіць для цяжкага фрэзеравання з вялікай глыбінёй рэзання і высокай хуткасцю выдалення матэрыялу.
6082 — гэта алюмініевы сплаў серыі 6xxxx з добрымі ўмовамі пастаўкі ў некаторых рэгіёнах. Для авіяцыйных дэталяў з тоўстых лістоў, калі яны маюць сертыфікацыю матэрыялу і стабільныя магчымасці кіравання працэсам, таксама можна разгледзець алюмініевы сплаў 7050.
| Сплаў | Тыповыя дэталі з ЧПУ | Асноўная прычына яго выбару | Пункт назірання |
|---|---|---|---|
| 6061-T6 | Корпусы, кранштэйны, калектары | Збалансаваная апрацоўка і аздабленне | Меншая трываласць, чым у 7075 |
| 7075-T6 | Загружаныя рамы і рычагі | Высокая трываласць да вагі адносіны | Планаванне выдаткаў і карозіі |
| 2024-Т3/Т4 | Кампаненты, нагружаныя стомленасцю | Добрая ўстойлівасць да стомленасці | Часта патрабуецца ахоўнае пакрыццё |
| 5052-H32 | Апрацоўка дэталяў з ліста | Фармуемасць і каразійная ўстойлівасць | Не падыходзіць для цяжкага фрэзеравання |
| 6082-T6 | Структурныя дэталі машын | Структурны варыянт серыі 6xxx | Рэгіянальная даступнасць |
| 7050-T7451 | Тоўстыя аэракасмічныя пліты | Прадукцыйнасць па ўсёй таўшчыні | Сертыфікацыя і кантроль стрэсу |
Які станок з ЧПУ для алюмінію дае найлепшы вынік?
У даследаванні, праведзеным у 2026 годзе, Сюй і Верл пратэставалі пяцівосевы контур са 100 000 кропак выяўлення. Вынікі паказваюць, што ў параўнанні з ядром прамысловай сістэмы ЧПУ, аптымізаванае планаванне падачы скарачае час чыставой апрацоўкі больш чым на 15%. Гэта паказвае, што кінематычныя характарыстыкі, сістэма ЧПУ і шлях інструмента станка аднолькава важныя пры выбары станка з ЧПУ для алюмінію.
Трохвосевы апрацоўчы цэнтр падыходзіць для апрацоўкі ліставога металу, адкрытых поласцей і дэталяў, да якіх трэба падыходзіць толькі з некалькіх напрамкаў. Калі дэталь павінна апрацоўваць некалькі паверхняў вакол круцільнага вала, можна дадаць чацвёрты вал, каб паменшыць ручное паўторнае зацісканне.
5 -восевы апрацоўчы цэнтр падыходзіць для апрацоўкі нахільных адтулін, крывалінейных паверхняў або складаных элементаў, размеркаваных у некалькіх напрамках. 5-восевая апрацоўка часта з'яўляецца больш эфектыўным выбарам пры выкарыстанні 3-восевых станкоў, якія патрабуюць распрацоўкі некалькіх камплектаў прыстасаванняў або частай карэкціроўкі рэпераў.
Звычайныя такарныя станкі з ЧПУ падыходзяць для апрацоўкі валаў, утулак, фланцаў і цыліндрычных дэталяў сярэдняй даўжыні. Калі дэталь таксама змяшчае фрэзерную плоскасць, радыяльную адтуліну, шпонкавую канаўку або эксцэнтрычныя элементы, можна выбраць такарна-фрэзерны станок з прываднымі інструментамі і воссю Y.
Калі вы хочаце падрабязна даведацца пра прывадны інструмент, звярніцеся да артыкула JIANKE "Лепшы прывадны інструмент на такарных станках з ЧПУ: 7 парад экспертаў па максімальнай дакладнасці".
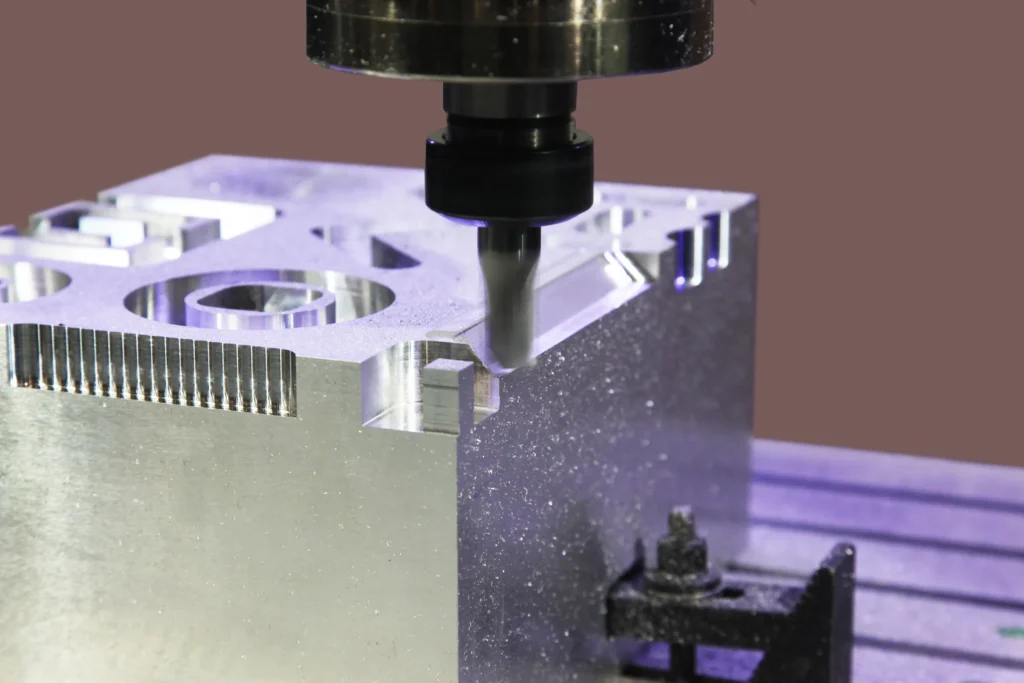
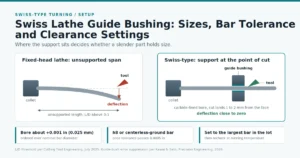
Для апрацоўкі тонкіх дэталяў з прутка малога дыяметра станок з ЧПУ швейцарскага тыпу падтрымлівае матэрыял паблізу зоны рэзання праз накіроўвальную ўтулку. Такая канструкцыя спрыяе памяншэнню прагіну прутка і можа аб'яднаць такарную, свідравальную, фрэзерную і зваротную апрацоўку ў адной апрацоўцы.
Немагчыма кампенсаваць праблемы недастатковай калянасці прыстасавання, занадта доўгага вылету інструмента, зносу падшыпніка шпіндзеля або дрэннай тэрмічнай стабільнасці толькі высокай хуткасцю шпіндзеля.
Сапраўды падыходны станок павінен быць здольны выконваць усе геаметрычныя элементы з найменшай і найбольш стабільнай колькасцю зацісканняў. Перад выбарам абсталявання можна спачатку параўнаць адпаведныя адрозненні паміж такарным станком з ЧПУ швейцарскага тыпу і звычайным такарным станком з ЧПУ. Калі неабходна апрацаваць абодва канцы дэталі і яна змяшчае некалькі радыяльных элементаў, можна таксама ацаніць, ці можа 9-восевы такарны станок з ЧПУ інтэграваць працэдуры апрацоўкі.
Даведайцеся больш падрабязна пра адрозненні паміж такарным станком з ЧПУ швейцарскага тыпу і звычайным такарным станком з ЧПУ → Швейцарскі такарны станок з ЧПУ JIANKE супраць звычайнага такарнага станка з ЧПУ: які падыходзіць для вашых вытворчых патрэб?
Як павінны кантраляваць інструменты, стружку і тонкія сценкі на фрэзерным станку з ЧПУ для алюмінію?
У аглядзе дэталяў з нізкай калянасцю, апублікаваным у часопісе «CIRP Journal of Manufacturing Science and Technology» у 2025 годзе, адзначалася, што пачатковая хуткасць выдалення матэрыялу з дэталяў з тонкіх сцен звычайна можа дасягаць 80–90 %.
У гэтым даследаванні сіла рэзання, цеплыня рэзання, рэшткавыя напружанні, стан прыстасавання і вібрацыя звязаны з дэфармацыяй дэталі. Такім чынам, для апрацоўкі алюмінію на станках з ЧПУ неабходна планаваць чарнавую і чыставую апрацоўку асобна, і нельга выкарыстоўваць адну і тую ж групавую стратэгію для выканання ўсіх працэсаў.
Інструмент павінен аддаваць перавагу геаметрычнай структуры, прызначанай для апрацоўкі каляровых металаў. Вострая рэжучая абза, паліраваная канаўка для адводу стружкі, дастатковая прастора для адводу стружкі і нізкае біццё інструмента дапамагаюць паменшыць нарастанне на абзе і забяспечыць плаўны выхад стружкі з зоны рэзання.
У фрэзерных апрацоўках алюмінію з ЧПУ звычайна выкарыстоўваюцца двух- і трохрэбравыя фрэзы , бо гэтыя два інструменты звычайна маюць большую прастору для выдалення стружкі. Аднак канчатковы выбар інструмента ўсё роўна павінен быць усебакова ацэнены з улікам дыяметра інструмента, радыяльнай шырыні рэзання, восевай глыбіні рэзання, магутнасці станка і рэжыму астуджэння.
Адзін і той жа набор параметраў хуткасці і падачы нельга непасрэдна скапіяваць на розныя станкі. Хуткасць шпіндзеля вызначаецца хуткасцю рэзання і дыяметрам інструмента, а хуткасць падачы — падачай на зуб, колькасцю рэжучых кромак і хуткасцю шпіндзеля.
Чарнавую і чыставую апрацоўку неабходна планаваць асобна. Пасля чарнавой апрацоўкі неабходна захаваць раўнамерны запас, каб пазбегнуць заўчаснай непасрэднай апрацоўкі бакавой сценкі да канчатковага памеру. Для сіметрычных канструкцый абодва бакі можна апрацоўваць у адносна збалансаваным парадку, каб паменшыць дэфармацыю, выкліканую зняццем унутраных напружанняў.
У вышэйзгаданым даследаванні 2025 года было выяўлена, што ў выпрабавальных умовах сценкі таўшчынёй 1 мм прадэманстравалі відавочную вібрацыю, у той час як стабільнасць апрацоўкі сценкі таўшчынёй 2 мм палепшылася. Гэты вынік можна выкарыстоўваць для вызначэння канструкцый высокай рызыкі, але яго нельга выкарыстоўваць у якасці універсальнай мінімальнай таўшчыні сценкі для ўсіх дэталяў з алюмініевых сплаваў.
Паўторнае рэзанне стружкі прывядзе да паверхневых драпін, лакальнага павышэння тэмпературы і наліпання алюмінія на лязо. Можна выкарыстоўваць унутранае астуджэнне, распыляльнае астуджэнне, мікразмазку або накіраванае сціснутае паветра, але незалежна ад таго, які з іх абраны, стружка павінна бесперапынна выводзіцца з паражніны і зоны рэзання.
Пры ўсталёўцы апорнай кропкі апрацоўкі і кампенсацыі інструмента можна звярнуцца да кіраўніцтва па зрушэнні інструмента такарнага станка з ЧПУ і ўсталёўцы нулявой кропкі дэталі. Калі вы хочаце скараціць цыкл апрацоўкі, вы таксама можаце праверыць паслядоўнасць заціску, змены інструмента і апрацоўкі ў спалучэнні з кантрольным спісам эфектыўнасці апрацоўкі металу на такарным станку з ЧПУ.
Часта задаваныя пытанні
Звычайна 6061-T6 падыходзіць для агульнай апрацоўкі алюмінію на станках з ЧПУ, 7075-T6 — для дэталяў з высокімі нагрузкамі, а 7050 можа выкарыстоўвацца для дэталяў з тоўстых лістоў з больш высокімі патрабаваннямі. Ніводная марка не падыходзіць для ўсіх канструкцый.
Для апрацоўкі алюмінію на станках з ЧПУ выкарыстоўвайце апрацоўчы цэнтр для прызматычных дэталяў, звычайны такарны станок для простых круглых дэталяў і такарны станок швейцарскага тыпу для тонкіх прутковых дэталяў з другараднымі элементамі.
Няма адзінай мінімальнай таўшчыні сценкі для ўсіх дэталяў, таму што вышыня сценкі, сплаў, прыстасаванне, інструмент і шлях апрацоўкі зменяць структурную ўстойлівасць.
Вібрацыя звычайна звязана з недастатковай калянасцю сістэмы, вялікім вылетам інструмента, нестабільным спалучэннем хуткасці шпіндзеля і шырыні рэзання, недастатковай апорай прыстасавання або пастаянным зніжэннем калянасці тонкасценных дэталяў. На этапе грубай апрацоўкі тонкасценных дэталяў можа быць выдалена ад 80% да 90% зыходнага матэрыялу, і калянасць канструкцыі будзе значна змяняцца падчас працэсу апрацоўкі.
Выдаткі можна знізіць, скараціўшы колькасць заціскаў, пазбягаючы непатрэбных тонкасценных канструкцый, выкарыстоўваючы стандартныя інструменты і філе, адрозніваючы ключавыя памеры і выбіраючы нарыхтоўкі, блізкія да канчатковай формы. Аптымізацыя траекторыі інструмента таксама можа непасрэдна скараціць цыкл апрацоўкі.
Conclusion
Высокаякасная апрацоўка алюмінію на станку з ЧПУ павінна пачынацца з геаметрычнай структуры дэталяў, а затым вызначаць марку алюмініевага сплаву, канструкцыю станка, інструмент, кантроль дэфармацыі, схему выяўлення і апрацоўку паверхні.
Выкарыстоўвайце апрацоўчы цэнтр для прызматычных дэталяў і такарны станок з ЧПУ швейцарскага тыпу для невялікіх прутковых дэталяў з такарнымі і фрэзераванымі элементамі. Для другой групы варта ацаніць асартымент станкоў швейцарскага тыпу Jianke Machinery па дыяметры, даўжыні, прывадным інструменте, супраціўным шпіндзелі і патрабаваннях да аб'ёму.