
ቀላል ክብደት ያላቸውን ክፍሎች ሲያስኬዱ ስለ ቀጭን ግድግዳ መበላሸት እና እየጨመረ ስለሚመጣ የፍተሻ ወጪ ይጨነቃሉ? የትኛው የማሽን ማዕከላት፣ ተራ የ CNC ላቴዎች ወይም የስዊስ አይነት ላቴዎች ለክፍል መዋቅርዎ የበለጠ ተስማሚ እንደሆነ እርግጠኛ አይደሉም? የአሉሚኒየም CNC ማሽነሪ የመጨረሻ ውጤት የሚወሰነው በተለያዩ ተዛማጅ ሁኔታዎች ላይ ነው፣ እነሱም የአሉሚኒየም ቅይጥ ደረጃ፣ ባዶ ቅርፅ፣ መሳሪያ፣ እቃ፣ መቻቻል እና የገጽታ ህክምናን ያካትታሉ። ማንኛውም የምርጫ ስህተት የንዝረት ንድፍ፣ መበላሸት፣ የመጠን መንሸራተት ወይም የባች ወጥነት መቀነስ ሊያስከትል ይችላል።
የአሉሚኒየም CNC ማሽነሪ ለትክክለኛ ምርት የሚስማማው ለምንድነው?
እ.ኤ.አ. በ2025 የሰሜን አሜሪካ የአሉሚኒየም ፍላጎት 26.65 ቢሊዮን ፓውንድ ደርሷል፣ ይህም ከዓመት ወደ ዓመት 0.8% ጭማሪ አሳይቷል። እንዲህ ዓይነቱ ሰፊ የፍላጎት መጠን የአሉሚኒየም አቅርቦት ስርዓት በአንጻራዊ ሁኔታ የበሰለ መሆኑን ያሳያል። ሆኖም፣ የአሉሚኒየም CNC ማሽነሪ ሲያከናውን፣ በባዶው ቅርፅ፣ በክፍል መዋቅር እና በምርት ብዛት መሰረት ተገቢውን ሂደት መምረጥ አሁንም አስፈላጊ ነው። የአሉሚኒየም ቁሳቁስ ለመቁረጥ ቀላል ስለሆነ ብቻ በቀጥታ ወደ ምርት ማስገባት አይቻልም።
የአሉሚኒየም ቅይጥ ዝቅተኛ ጥግግት፣ ጥሩ የዝገት መቋቋም እና የሙቀት አማቂነት አለው ፣ እና ከተቀላቀለ በኋላ ከፍተኛ ጥንካሬ ማግኘት ይቻላል። በተለምዶ በኤሌክትሮኒክስ መሳሪያዎች መያዣዎች፣ በሃይድሮሊክ ቫልቮች፣ በኦፕቲካል ማያያዣዎች፣ በሜካኒካል ድጋፎች፣ በማቀዝቀዣ ስርዓት ክፍሎች እና በመጓጓዣ ክፍሎች ውስጥ ጥቅም ላይ ይውላል።
ይሁን እንጂ የሙቀት ማከሚያ ሁኔታ፣ የእህል አቅጣጫ፣ የተረፈ ውጥረት እና የአሉሚኒየም ቅይጥ ባዶ ቅርፅ ብዙ ቁሳቁሶችን ካስወገዱ በኋላ የክፍሎቹን የመበስበስ ደረጃ ላይ ተጽዕኖ ያሳድራሉ። ተመሳሳይ ስዕል በተለያዩ የሉህ ወይም የአሞሌ ስብስቦች ቢመረትም እንኳ የመጨረሻው የልኬት መረጋጋት ሊለያይ ይችላል።
የማሽኑን መሳሪያ ከመምረጥዎ በፊት፣ እንደ ክፍሎቹ ጂኦሜትሪክ መዋቅር መመደብ አለበት። ጠፍጣፋ፣ ጎድጓዳ እና ባለብዙ ገጽታ ባህሪያት ያላቸው የሳጥን አይነት ወይም የማይሽከረከሩ ክፍሎች ብዙውን ጊዜ ለማሽነሪ ማዕከላት ተስማሚ ናቸው። ዘንግ፣ እጅጌ፣ የማገናኛ መያዣዎች እና የተዘረጉ ሲሊንደራዊ ክፍሎች ለመዞር የበለጠ ተስማሚ ናቸው።
ለትናንሽ ዲያሜትር ያላቸው የባር ክፍሎች፣ ተሻጋሪ ቀዳዳዎችን፣ የመፍጫ አውሮፕላኖችን ወይም የማይመሳሰሉ ባህሪያትን የያዙ ከሆነ፣ የስዊዝ አይነት CNC lathes ብዙውን ጊዜ ሊመረጡ ይችላሉ። ይህ መሳሪያ በአንድ የማሽን ዑደት ውስጥ የማዞሪያ፣ የመቆፈር፣ የመፍጨት እና የኋላ ማቀነባበሪያን ማጠናቀቅ ይችላል።
በተጨማሪም፣ የናሙና ማምረቻ እና የጅምላ ምርትን መለየትም አስፈላጊ ነው። የናሙና ደረጃው ለስላሳ ጥፍሮችን፣ በርካታ ክላምፕንግዎችን እና ረዘም ያለ የማስተካከያ ጊዜን ሊቀበል ይችላል። የቡድን ምርት የተረጋጋ የአቀማመጥ መለኪያዎችን፣ ተደጋጋሚ እቃዎችን፣ የመሳሪያ የህይወት ዘመን አስተዳደርን እና የማሽን ዑደቱን የማያቋርጡ የመለየት ዘዴዎችን ይፈልጋል።
የትኛው አሉሚኒየም ለ CNC ማሽን ክፍሎች በጣም ጥሩ ነው?
በጥናቱ ውስጥ፣ 1 ሚሜ የግድግዳ ውፍረት ያለው የ7050-T7451 ናሙና በማቀነባበሪያ ወቅት በጣም ግልጽ የሆነ አለመረጋጋት አሳይቷል፣ እና የግድግዳው ውፍረት 2 ሚሜ ሲሆን የማቀነባበሪያ መረጋጋት የተሻለ ነበር። በ48 ሚሜ የግድግዳ ቁመት ሁኔታ፣ የመለኪያ ትክክለኛነትን እና የቅርጽ ትክክለኛነትን ለመጠበቅ ቢያንስ 1.5 ሚሜ የግድግዳ ውፍረት ያስፈልጋል። ይህ የሚያሳየው ቅይጥ መምረጥ ከክፍሉ የጂኦሜትሪክ መዋቅር ተለይቶ ሊፈረድበት እንደማይችል ነው።
6061-T6 አብዛኛውን ጊዜ በሲኤንሲ የተመረቱ የአሉሚኒየም ክፍሎችን ለመሥራት ተመራጭ ቁሳቁስ ነው። የተረጋጋ የማቀነባበሪያ አፈፃፀም እና ጥሩ የአኖዲክ ኦክሳይድ ተለዋዋጭነት አለው። በተለምዶ በአቅርቦቶች፣ በካሴቶች፣ በማኒፎልዶች፣ በቅንፍ እና በአጠቃላይ ሜካኒካል ክፍሎች ውስጥ ጥቅም ላይ ይውላል።
7075-T6 ከፍተኛ ጥንካሬ እና ክብደት ጥምርታ ላላቸው የመሸከም ክፍሎች ተስማሚ ነው። ከ6061 ጋር ሲነጻጸር፣ የቁሳቁስ ወጪው ብዙውን ጊዜ ከፍ ያለ ነው፣ እና የዝገት ህክምና እና የገጽታ መከላከያ ዘዴዎች በጥንቃቄ መዘጋጀት አለባቸው።
2024 የአሉሚኒየም ቅይጥ ከፍተኛ ድካም ላላቸው ክፍሎች ተስማሚ ነው፣ ነገር ግን ተጨማሪ የመከላከያ ወለል ህክምና ብዙውን ጊዜ ያስፈልጋል። 5052 መፈጠር ወይም መገጣጠም ለሚያስፈልጋቸው የሉህ ክፍሎች የበለጠ ተስማሚ ነው፣ እና ትልቅ የመቁረጥ ጥልቀት እና ከፍተኛ የቁስ ማስወገጃ ፍጥነት ላላቸው ከባድ ወፍጮዎች ተስማሚ አይደለም።
6082 በአንዳንድ አካባቢዎች ጥሩ የአቅርቦት ሁኔታ ያለው ባለ 6xxxx ተከታታይ የአሉሚኒየም ቅይጥ ነው። ወፍራም የፕላት አቪዬሽን ክፍሎች የቁሳቁስ ማረጋገጫ እና የተረጋጋ የሂደት ቁጥጥር አቅም ካላቸው፣ 7050 የአሉሚኒየም ቅይጥም ግምት ውስጥ መግባት ይችላል።
| ቅልቅል | የተለመዱ የ CNC ክፍሎች | ለመምረጥ ዋናው ምክንያት | የመመልከቻ ነጥብ |
|---|---|---|---|
| 6061-T6 | መያዣዎች፣ ቅንፎች፣ ማኒፎልዶች | ሚዛናዊ የማሽን እና የማጠናቀቂያ ሥራ | ዝቅተኛ ጥንካሬ ከ 7075 |
| 7075-T6 | የተጫኑ ክፈፎች እና ክንዶች | ከፍተኛ ጥንካሬ-በክብደት ሬሾ | የወጪ እና የዝገት እቅድ |
| 2024-T3/T4 | በድካም የተሞሉ ክፍሎች | ጥሩ የድካም አፈፃፀም | የመከላከያ አጨራረስ ብዙ ጊዜ ያስፈልጋል |
| 5052-H32 | በሉህ ላይ የተመሰረቱ የማሽን ክፍሎች | የቅርጽ እና የዝገት መቋቋም | ለከባድ ወፍጮ ተስማሚ አይደለም |
| 6082-T6 | የመዋቅር ማሽን ክፍሎች | የመዋቅር 6xxx-ተከታታይ አማራጭ | ክልላዊ ተገኝነት |
| 7050-T7451 | ወፍራም የአየር ማራዘሚያ ሰሌዳዎች | ውፍረት ያለው አፈፃፀም | የምስክር ወረቀት እና የጭንቀት ቁጥጥር |
ለአሉሚኒየም የትኛው የሲኤንሲ ማሽን ምርጡን ውጤት ያስገኛል?
እ.ኤ.አ. በ2026 በተደረገ ጥናት፣ ሹ እና ቨርል 100,000 የመለየት ነጥቦችን የያዘ ባለ አምስት ዘንግ ኮንቱር ሞክረዋል። ውጤቶቹ እንደሚያሳዩት ከኢንዱስትሪ CNC ሲስተም ከርነል ጋር ሲነጻጸር፣ የተመቻቸ የምግብ እቅድ የማጠናቀቂያ ጊዜን ከ15% በላይ ያሳጥረዋል። ይህ የሚያሳየው ለአሉሚኒየም የ CNC ማሽን በሚመርጡበት ጊዜ የማሽኑ መሳሪያ የኪነማቲክ አፈጻጸም፣ የ CNC ስርዓት እና የመሳሪያ መንገድ እኩል አስፈላጊ ናቸው።
ባለ 3-ዘንግ የማሽን ማዕከል የሉህ ብረት፣ ክፍት ክፍተት እና ከጥቂት አቅጣጫዎች መቅረብ ያለባቸውን ክፍሎች ለማቀነባበር ተስማሚ ነው። ክፍሉ በሚሽከረከር ዘንግ ዙሪያ ብዙ ቦታዎችን ማቀነባበር ከፈለገ፣ በእጅ የሚገጣጠም መቆለፊያን ለመቀነስ አራተኛ ዘንግ ሊጨመር ይችላል።
ባለ 5-ዘንግ የማሽን ማዕከል በተለያዩ አቅጣጫዎች የተከፋፈሉ የተዘረጉ ቀዳዳዎችን፣ የተጠማዘዙ ቦታዎችን ወይም ውስብስብ ባህሪያትን ለማስኬድ ተስማሚ ነው። ባለ 5-ዘንግ ማሽነሪ ብዙ ጊዜ የተለያዩ የቤት እቃዎችን ዲዛይን ወይም የማጣቀሻዎችን ተደጋጋሚ ማስተካከያ የሚጠይቁ ባለ 3-ዘንግ ማሽኖችን ሲጠቀሙ የበለጠ ውጤታማ ምርጫ ነው።
የተለመዱ የ CNC መቁረጫዎች ዘንግ፣ ቁጥቋጦ፣ ፍላንጅ እና መካከለኛ ርዝመት ያላቸው ሲሊንደራዊ ክፍሎችን ለማስኬድ ተስማሚ ናቸው። ክፍሉ የመፍጫ አውሮፕላን፣ ራዲያል ጉድጓድ፣ የቁልፍ መንገድ ወይም ኢኮንትሪክት ባህሪያትን የያዘ ከሆነ፣ የቀጥታ መሳሪያ እና Y-ዘንግ ያለው የመዞሪያ ወፍጮ ማሽን መሳሪያ መምረጥ ይቻላል።
የቀጥታ መሳሪያውን በዝርዝር ማወቅ ከፈለጉ የJIANKE's Best Live Tooling On CNC Lathes: ትክክለኛነትን ከፍ ለማድረግ 7 የባለሙያ ምክሮችን ይመልከቱ ።
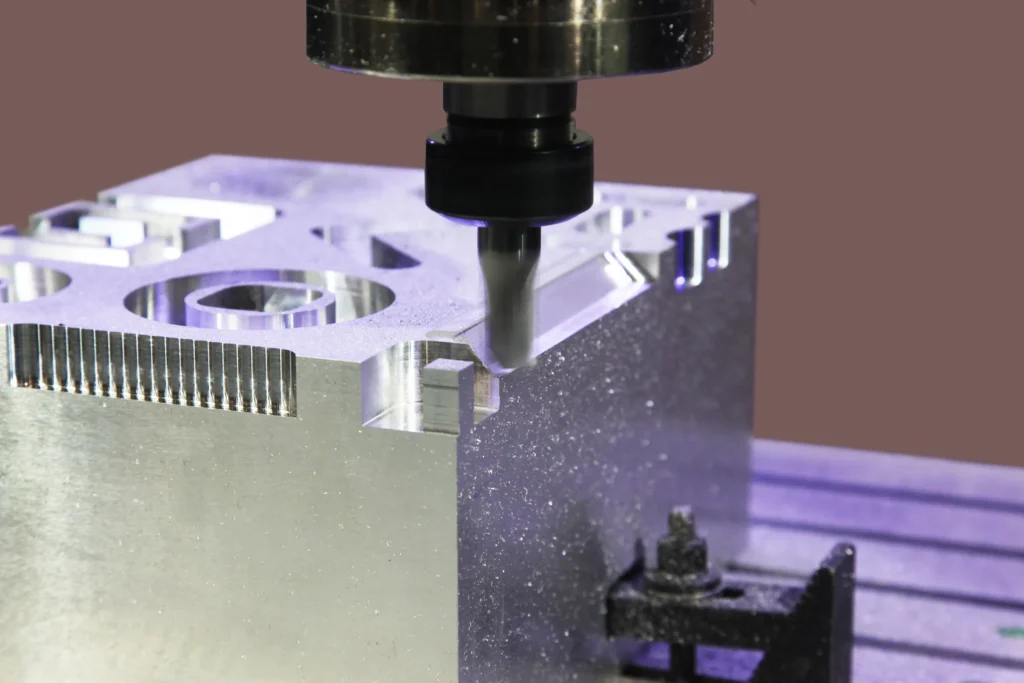
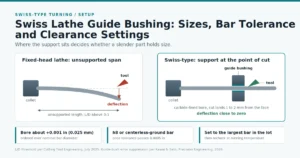
ለቀጭን፣ አነስተኛ ዲያሜትር ላላቸው የባር ክፍሎች፣ የስዊስ አይነት የአሉሚኒየም CNC ማሽን በመቁረጫ ቦታው አቅራቢያ ያለውን ቁሳቁስ በመሪ እጅጌ በኩል ይደግፋል። ይህ መዋቅር የአሞሌውን መገለባበጥ ለመቀነስ ምቹ ሲሆን በአንድ ማሽነሪ ውስጥ የማዞሪያ፣ የመቆፈር፣ የመፍጨት እና የኋላ ማቀነባበሪያን ማዋሃድ ይችላል።
በቂ ያልሆነ የማጣበቂያ ጥንካሬ፣ በጣም ረጅም የመሳሪያ መደራረብ፣ የስፒንድ ተሸካሚ መበላሸት ወይም ደካማ የሙቀት መረጋጋት ችግሮችን በከፍተኛ የስፒንድ ፍጥነት ብቻ ማካካስ አይቻልም።
በጣም ተስማሚ የሆነ የማሽን መሳሪያ ሁሉንም የጂኦሜትሪክ ባህሪያት በትንሹ እና በጣም የተረጋጋ የክላፕቲንግ ጊዜዎችን ማጠናቀቅ መቻል አለበት። መሳሪያዎቹን ከመምረጥዎ በፊት፣ በመጀመሪያ በስዊስ አይነት CNC lathe እና በተለመደው CNC lathe መካከል ያሉትን የሚመለከታቸውን ልዩነቶች ማወዳደር ይችላሉ። የክፍሉ ሁለቱም ጫፎች ማቀናበር እና በርካታ ራዲያል ባህሪያትን የያዙ ከሆነ፣ የ9 -ዘንግ CNC lathe የማቀነባበሪያ ሂደቶችን ማዋሃድ ይችል እንደሆነ መገምገም ይቻላል።
በስዊዘርላንድ አይነት CNC lathe እና በተለመደው CNC lathe መካከል ስላለው ልዩነት የበለጠ ዝርዝር መረጃ ያግኙ → የJIANKE's CNC Swiss lathe Vs. Conventional CNC Lathe: ለማምረቻ ፍላጎቶችዎ የትኛው ነው የሚስማማው?
የአሉሚኒየም ሲኤንሲ ወፍጮ መቆጣጠሪያ መሳሪያዎች፣ ቺፕስ እና ቀጭን ግድግዳዎች እንዴት መሆን አለባቸው?
በ2025 በ"CIRP ጆርናል ኦፍ ማኑፋክቸሪንግ ሳይንስ ኤንድ ቴክኖሎጂ ጆርናል" ላይ የታተመው ዝቅተኛ ግትርነት ያላቸው ቀጭን ግድግዳ ያላቸው ክፍሎች ግምገማ እንዳመለከተው ቀጭን ግድግዳ ያላቸው ክፍሎች የመጀመሪያ የቁሳቁስ ማስወገጃ መጠን አብዛኛውን ጊዜ ከ80% እስከ 90% ሊደርስ ይችላል።
በዚህ ጥናት ውስጥ የመቁረጥ ኃይል፣ የሙቀት መቆረጥ፣ የተረፈ ውጥረት፣ የአቅርቦት ሁኔታ እና ጫጫታ ከክፍል መበላሸት ጋር የተያያዙ ናቸው። ስለዚህ፣ የአሉሚኒየም CNC ማሽነሪ ሻካራ ማሽነሪ እቅድ ማውጣት እና ማሽነሪውን ለብቻው ማጠናቀቅ ያስፈልገዋል፣ እና ሁሉንም ሂደቶች ለማጠናቀቅ ተመሳሳይ የቡድን ስትራቴጂ መጠቀም አይችልም።
መሳሪያው ለብረት ላልሆነ ሂደት የተነደፈውን የጂኦሜትሪክ መዋቅር ቅድሚያ መስጠት አለበት። ስለታም የመቁረጫ ጠርዝ፣ የተወለወለ የቺፕ ማስወገጃ ጉድጓዱ፣ በቂ የቺፕ ቦታ እና ዝቅተኛ የመሳሪያ ፍሰት የመገንባቱን ጠርዝ ለመቀነስ እና ቺፑ የመቁረጫ ቦታውን ያለችግር እንዲወጣ ይረዳል።
ባለ ሁለት ጠርዝ እና ባለ ሶስት ጠርዝ ወፍጮዎች በአሉሚኒየም CNC ወፍጮዎች ውስጥ በተለምዶ ጥቅም ላይ ይውላሉ፣ ምክንያቱም እነዚህ ሁለት መሳሪያዎች ብዙውን ጊዜ ትልቅ የቺፕ ማስወገጃ ቦታ አላቸው። ሆኖም ግን፣ የመጨረሻው የመሳሪያ ምርጫ አሁንም በመሳሪያ ዲያሜትር፣ በራዲያል የመቁረጫ ስፋት፣ በአክሲያል የመቁረጫ ጥልቀት፣ በማሽን ኃይል እና በማቀዝቀዝ ሁነታ ሙሉ በሙሉ መገምገም አለበት።
ተመሳሳይ የፍጥነት እና የመመገቢያ መለኪያዎች ስብስብ በቀጥታ ወደተለያዩ የማሽን መሳሪያዎች ሊገለበጥ አይችልም። የስፒንድል ፍጥነት የሚወሰነው በመቁረጫ ፍጥነት እና በመሳሪያው ዲያሜትር ሲሆን የመመገብ ፍጥነት የሚወሰነው ደግሞ በአንድ ጥርስ መመገብ፣ በጠርዞች ብዛት እና በስፒንድል ፍጥነት ነው።
ሻካራ የማሽን እና የማጠናቀቂያ ማሽነሪ ለየብቻ መተቀድ አለባቸው። ሻካራ ማሽነሪ ከተደረገ በኋላ የጎን ግድግዳ ወደ መጨረሻው መጠን በቀጥታ ከማስኬድ ለመቆጠብ አንድ ወጥ የሆነ ህዳግ መያዝ አለበት። ለሲሜትሪክ መዋቅሮች፣ ሁለቱም ጎኖች በውስጣዊ የጭንቀት ልቀት ምክንያት የሚመጣውን መበላሸት ለመቀነስ በአንጻራዊነት ሚዛናዊ በሆነ ቅደም ተከተል ሊሰሩ ይችላሉ።
ከላይ የተጠቀሰው የ2025 ጥናት እንደሚያሳየው በሙከራ ሁኔታዎች ውስጥ የ1 ሚሜ የግድግዳ ውፍረት ግልጽ የሆነ ጫጫታ አሳይቷል፣ የ2 ሚሜ የግድግዳ ውፍረት ደግሞ የማቀነባበሪያ መረጋጋት ተሻሽሏል። ይህ ውጤት ከፍተኛ ተጋላጭነት ያላቸውን ዲዛይኖች ለመለየት ጥቅም ላይ ሊውል ይችላል፣ ነገር ግን ለሁሉም የአሉሚኒየም ቅይጥ ክፍሎች እንደ ሁለንተናዊ ዝቅተኛ የግድግዳ ውፍረት ጥቅም ላይ መዋል የለበትም።
ተደጋጋሚ የቺፕ መቁረጥ የገጽታ ጭረቶችን፣ የአካባቢውን የሙቀት መጠን መጨመር እና በአሉሚኒየም ላይ ማጣበቂያ ያስከትላል። ውስጣዊ ማቀዝቀዣ፣ የሚረጭ ማቀዝቀዣ፣ ማይክሮ-ቅባት ወይም አቅጣጫዊ የተጨመቀ አየር መጠቀም ይቻላል፣ ነገር ግን የትኛውም ቢመረጥ፣ ቺፑ ከጉድጓዱ እና ከመቁረጫ ቦታ ያለማቋረጥ መውጣት አለበት።
የማሽን ማጣቀሻ እና የመሳሪያ ማካካሻ ሲያዘጋጁ፣ የ CNC lathe tool ማካካሻ እና workpiece ዜሮ ቅንብር መመሪያን መመልከት ይችላሉ። የማቀነባበሪያ ዑደቱን ማሳጠር ከፈለጉ፣ ከ CNC የብረት lathe ማቀነባበሪያ ውጤታማነት ዝርዝር ጋር በማጣመር የመቆንጠጫ፣ የመሳሪያ ለውጥ እና የሂደት ቅደም ተከተልን ማረጋገጥ ይችላሉ።
በየጥ
6061-T6 ብዙውን ጊዜ ለአጠቃላይ የአሉሚኒየም CNC ማሽነሪ ተስማሚ ነው፣ 7075-T6 ለከፍተኛ ጭነት ክፍሎች ተስማሚ ነው፣ እና 7050 ከፍተኛ መስፈርቶች ላላቸው ወፍራም የሳህን ክፍሎች ሊያገለግል ይችላል። ማንኛውም የምርት ስም ለሁሉም ዲዛይኖች ተስማሚ ሊሆን አይችልም።
ለአሉሚኒየም CNC ማሽነሪ፣ ለፕሪስማቲክ ክፍሎች የማሽነሪ ማዕከል፣ ለቀላል ክብ ክፍሎች የተለመደ ላቴ እና ሁለተኛ ባህሪያት ላላቸው ቀጭን ባር-የተዘጋጁ ክፍሎች የስዊስ አይነት ላቴ ይጠቀሙ።
የግድግዳው ቁመት፣ ቅይጥ፣ አፕሊኬሽን፣ የመሳሪያ እና የማሽን መንገድ መዋቅራዊ መረጋጋትን ስለሚቀይሩ ለሁሉም ክፍሎች አንድ ወጥ የሆነ የግድግዳ ውፍረት የለም።
ቻተር ብዙውን ጊዜ ከስርዓት ጥንካሬ እጥረት፣ ረጅም የመሳሪያ መደራረብ፣ ያልተረጋጋ የስፒንድል ፍጥነት እና የመቁረጫ ስፋት ጥምረት፣ በቂ ያልሆነ የአቅርቦት ድጋፍ ወይም ቀጭን ግድግዳ ጥንካሬ ቀጣይነት ያለው መቀነስ ጋር የተያያዘ ነው። ቀጭን ግድግዳ ያላቸው ክፍሎች ሻካራ የማሽን ደረጃ ከመጀመሪያው ቁሳቁስ ከ80% እስከ 90% ሊወገድ ይችላል፣ እና በማሽን ሂደቱ ወቅት መዋቅራዊ ጥንካሬው በከፍተኛ ሁኔታ ይለወጣል።
ወጪዎችን የመቆንጠጫዎችን ቁጥር በመቀነስ፣ አላስፈላጊ ቀጭን ግድግዳዎችን በማስወገድ፣ መደበኛ መሳሪያዎችን እና ፊሌቶችን በመጠቀም፣ ቁልፍ ልኬቶችን በመለየት እና ከመጨረሻው ቅርፅ አጠገብ ያሉ ባዶ ቦታዎችን በመምረጥ ሊቀንሱ ይችላሉ። የመሳሪያውን መንገድ ማመቻቸት የማሽን ዑደቱን በቀጥታ ሊቀንስ ይችላል።
መደምደሚያ
ከፍተኛ ጥራት ያለው የአሉሚኒየም CNC ማሽነሪ በክፍሎቹ ጂኦሜትሪክ መዋቅር መጀመር አለበት፣ እና የአሉሚኒየም ቅይጥ ብራንድ፣ የማሽን መሳሪያ መዋቅር፣ መሳሪያ፣ የመበስበስ ቁጥጥር፣ የመለየት እቅድ እና የገጽታ ህክምናን በተራ መወሰን አለበት።
ለፕሪስማቲክ ክፍሎች የማሽን ማዕከል እና ለተጠማዘዙ እና ለተፈጨ ባህሪ ላላቸው ትናንሽ ባር-የተመገቡ ክፍሎች የስዊስ አይነት CNC lathe ይጠቀሙ። ለሁለተኛው ቡድን፣ የጂያንኬ ማሽነሪ የስዊስ አይነት ማሽን ክልል ከዲያሜትር፣ ርዝመት፣ ከቀጥታ መሳሪያ፣ ከንዑስ ስፒንድል እና ከመጠኑ መስፈርቶች ጋር መገምገም አለበት።